ERP Kawat & Pagar Vendor · Implementasi · Presisi
 
Industri Kawat & Pagar
ERP UNTUK
PABRIK
KAWAT & PAGAR
Traceability material · Make-to-order · Kontrol diameter & mesh · Integrasi produksi-gudang-pengiriman
15,71%
Pertumbuhan industri logam dasar Indonesia 2025
36.000 ton
Kapasitas pabrik kawat baja baru di Subang per tahun
4-5 mm
Diameter kawat pagar BRC yang umum di pasaran
 
01 — Konteks Industri
Kawat dan Pagar Bukan Komoditas Tunggal

Pabrik kawat dan pagar memproduksi rentang produk yang sangat lebar: dari kawat baja polos, kawat galvanis, kawat berduri, hingga pagar BRC panel dan kawat harmonika. Setiap kategori memiliki spesifikasi teknis berbeda—diameter kawat, ukuran mesh, jenis pelapisan, dan kekuatan tarik—yang harus dikelola sebagai entitas produk yang terpisah, bukan sekadar varian dari satu SKU.

Data IISIA menunjukkan kapasitas produksi produsen dalam negeri sangat bervariasi. PT Bevanda Mustika, misalnya, memproduksi 182.424 roll per tahun untuk jaring kawat baja las dan 26.400 sheet per tahun untuk pagar, sementara PT Bekaert Wire Indonesia memproduksi 38.000 ton kawat galvanis dan 2.000 ton kawat berduri per tahun [citation:7]. Kompleksitas volume dan variasi inilah yang membuat sistem manajemen produksi generik tidak cukup.

02 — Masalah yang Tidak Dijawab ERP Generik
Tiga Titik Kritis Pabrik Kawat & Pagar
A
Traceability Wire Rod
Kawat baja berasal dari wire rod dengan heat number tertentu. Jika terjadi keluhan kekuatan tarik atau korosi, penelusuran harus menghubungkan produk jadi ke heat number asal, proses drawing, dan pelapisan. Tanpa relasi tersimpan, investigasi mengandalkan catatan manual.
B
Make-to-Order
Banyak pesanan pagar BRC dan kawat harmonika bersifat custom: tinggi panel, diameter kawat, ukuran mesh, dan warna PVC. ERP generik kesulitan mengelola konfigurasi produk yang berubah per pesanan tanpa membuat ribuan SKU baru.
C
Utilisasi & Scrap
Proses drawing dan welding menghasilkan scrap. Tanpa data aktual per batch, perencanaan produksi tidak dapat mengoptimalkan penggunaan wire rod dan mengurangi sisa material. ERP yang memahami alur kawat harus mencatat yield per mesin dan per ukuran.
03 — Modul Wajib
Fungsi Inti untuk Pabrik Kawat & Pagar
01
Heat Number & Traceability
Setiap wire rod memiliki heat number. ERP menautkan produk jadi (kawat, panel BRC, harmonika) ke heat number asal, parameter drawing, dan proses pelapisan. Penelusuran dua arah: dari keluhan ke material, atau dari material ke semua produk turunannya.
02
Konfigurasi Produk Dinamis
Pagar BRC dengan tinggi 1.830 mm dan mesh 50x200 mm adalah produk berbeda dari tinggi 2.430 mm mesh 75x150 mm. ERP mengelola atribut ini sebagai konfigurasi, bukan SKU terpisah, sehingga pesanan custom tidak membanjiri master data.
03
Perencanaan Drawing & Welding
Jadwal drawing wire rod dan welding panel dioptimalkan berdasarkan pesanan yang masuk. Sistem memperhitungkan waktu setup per diameter dan efisiensi mesin, sehingga utilisasi meningkat dan scrap berkurang.
04
Kontrol Kualitas & Sertifikat
Pencatatan hasil uji tarik, uji tekuk, dan ketebalan lapisan galvanis per batch. Sistem memblokir pengiriman jika parameter belum lulus, dan menghasilkan sertifikat material otomatis dari data aktual.
04 — Realitas Pasar
Peluang dan Tekanan Sekaligus

Industri logam dasar Indonesia tumbuh 15,71% pada 2025, namun utilisasi industri baja nasional masih sekitar 52,7% [citation:13][citation:25]. Artinya, kapasitas produksi belum sepenuhnya termanfaatkan. Pabrik kawat dan pagar yang mampu mengelola pesanan, material, dan jadwal produksi secara lebih presisi memiliki keunggulan kompetitif yang nyata.

Di sisi lain, persaingan dengan produk impor murah masih menekan produsen lokal, terutama untuk baja karbon yang lebih dari 90% mengandalkan pasar domestik [citation:3]. Efisiensi operasional bukan lagi pilihan—ia menjadi syarat bertahan.
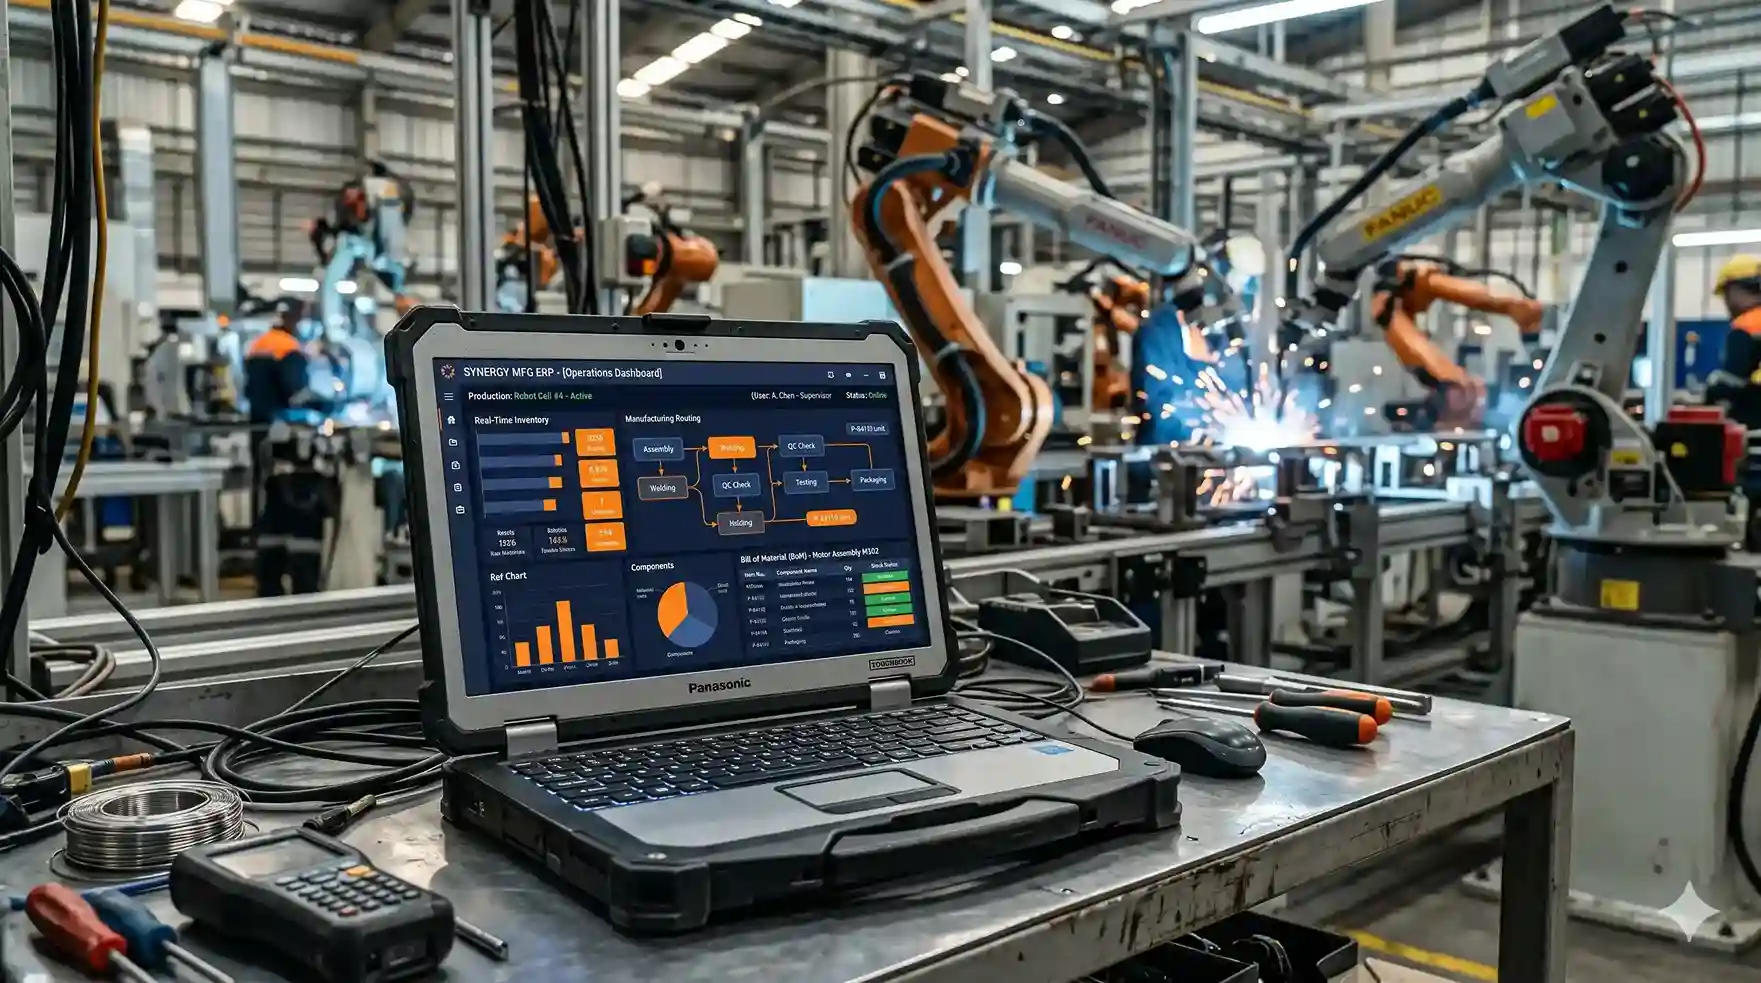
Dashboard ERP pabrik kawat dan pagar
Dashboard produksi — visibilitas work order, utilisasi mesin drawing, dan status pengelasan panel.
05 — Implementasi
Bertahap, Tanpa Menghentikan Mesin
Tahap 1 · 4-6 minggu
Heat Number & Inventory
Pencatatan wire rod per heat number, stok kawat jadi, dan panel siap kirim. Fondasi ketertelusuran material yang menjadi syarat audit pelanggan.
Tahap 2 · 6-8 minggu
Make-to-Order & Penjadwalan
Konfigurasi produk dinamis untuk pesanan custom, penjadwalan drawing dan welding, serta kalkulasi kebutuhan material berdasarkan pesanan aktual.
Tahap 3 · 4-6 minggu
Kualitas & Pengiriman
Integrasi hasil uji tarik dan ketebalan lapisan, pemblokiran pengiriman jika belum lulus inspeksi, serta sertifikat material otomatis.

Validasi modul inti umumnya dapat diselesaikan dalam 3-5 hari kerja jika skenario uji dan dokumentasi sudah disiapkan. Modul yang lebih kompleks seperti konfigurasi produk dinamis atau integrasi mesin drawing membutuhkan waktu 1-2 minggu. Yang penting bukan durasinya, melainkan cakupan: validasi harus membuktikan bahwa entri, proses, keluaran, dan keamanan sistem bekerja sesuai spesifikasi operasional pabrik.
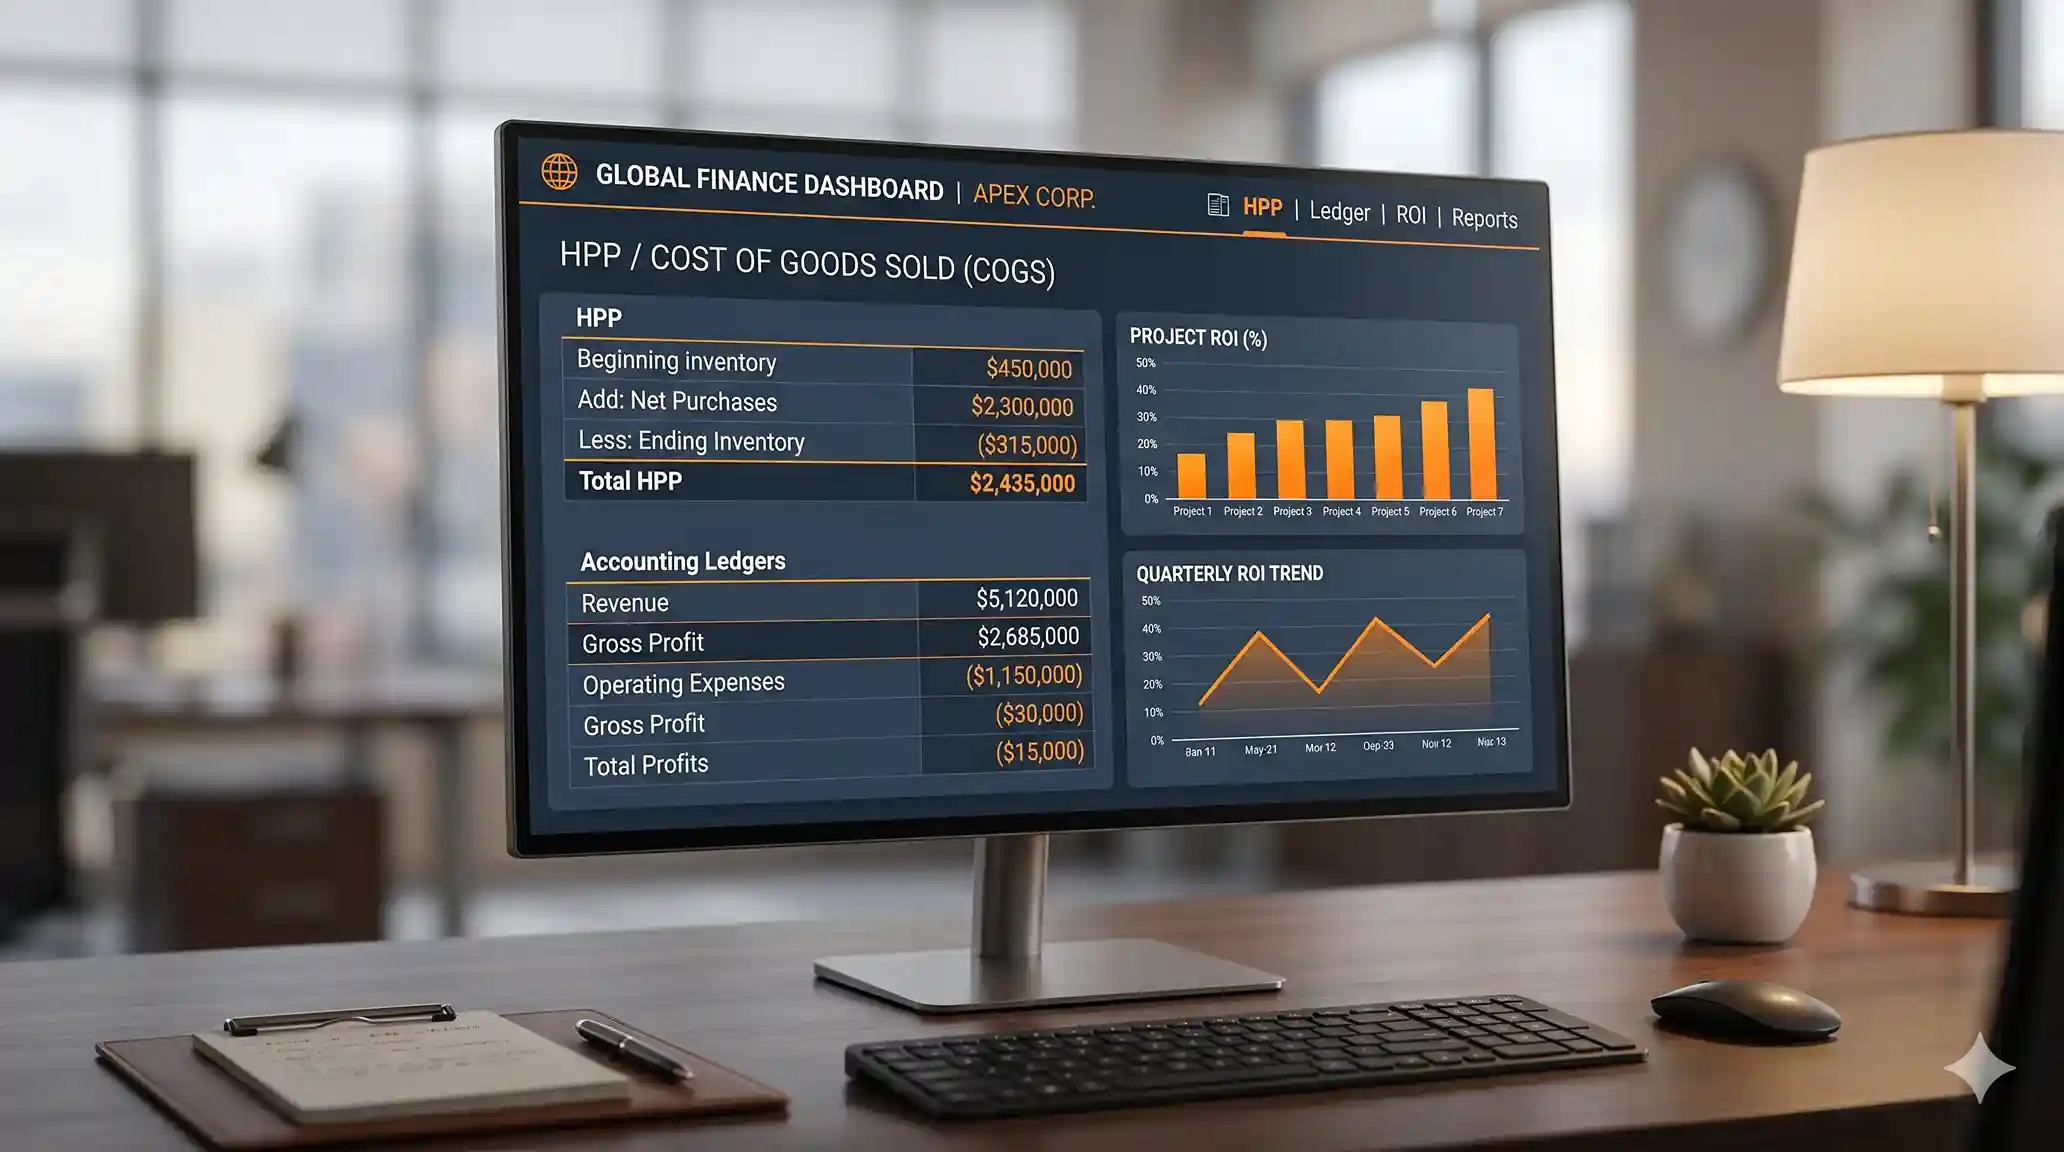
Kalkulasi HPP otomatis pabrik kawat
Kalkulasi HPP otomatis — biaya wire rod, energi drawing, dan jam mesin terserap per roll atau panel.
Jangkauan Implementasi
Cikarang · Bekasi · Karawang · Tangerang · Serang · Cilegon · Bandung · Purwakarta · Semarang · Kendal · Surakarta · Yogyakarta · Surabaya · Gresik · Sidoarjo · Pasuruan · Malang · Medan · Batam · Makassar
Konsultasi, pengembangan, dan implementasi ERP untuk pabrik kawat dan pagar di kawasan industri tersebut.
Pertanyaan yang Sering Diajukan

ERP manufaktur umum fokus pada BOM, work order, dan biaya produksi. ERP kawat dan pagar menambahkan traceability wire rod per heat number, konfigurasi produk dinamis untuk pesanan custom (tinggi panel, mesh, diameter, coating), penjadwalan drawing dan welding, serta integrasi uji tarik dan ketebalan lapisan. Tanpa fungsi ini, pabrik kesulitan menelusuri asal material dan mengelola variasi pesanan.

Implementasi modular bertahap umumnya memakan waktu 4-8 bulan untuk go-live modul inti (inventory, traceability, work order, inspeksi). Pabrik dengan konfigurasi produk kompleks dan integrasi mesin drawing membutuhkan tambahan 1-2 bulan. Pendekatan bertahap lebih realistis karena tim internal dapat mengadopsi sistem sambil mesin tetap berproduksi.

Bisa, jika ERP memiliki struktur konfigurasi produk yang benar. Alih-alih membuat SKU baru untuk setiap kombinasi tinggi panel, mesh, diameter, dan coating, ERP menyimpan atribut-atribut ini sebagai konfigurasi. Pesanan custom tetap dapat dilacak, dihitung kebutuhan materialnya, dan dijadwalkan produksinya tanpa membanjiri master data dengan ribuan SKU.

Sistem menampilkan seluruh jejak produk terdampak: heat number wire rod, parameter drawing, proses pelapisan, mesin yang digunakan, operator, dan hasil uji. Waktu pencarian yang biasanya berjam-jam dengan catatan manual bisa turun menjadi hitungan menit. Untuk pabrik dengan volume produksi tinggi, kecepatan ini krusial untuk analisis akar masalah dan tindakan korektif.

Sistem ERP yang dirancang untuk industri manufaktur menyertakan prosedur backup otomatis, penyimpanan off-site, dan prosedur restorasi tertulis. Untuk data kritis seperti heat number dan parameter proses, prinsipnya adalah audit trail yang mencatat perubahan dan penguncian entri setelah verifikasi. Uji restorasi berkala penting untuk memastikan backup benar-benar bisa digunakan.

Bisa, melalui integrasi OPC-UA atau koneksi PLC untuk mesin yang mendukung. Data output aktual, kecepatan drawing, dan parameter welding dapat ditarik ke ERP untuk rekaman proses yang lebih akurat. Namun integrasi mesin bukan prasyarat untuk memulai ERP; banyak pabrik memulai dengan input operator via terminal lantai produksi, lalu menambah integrasi pada tahap berikutnya.

Bisa, dan itu memang tujuannya. Mitra yang baik menyertakan training intensif untuk key user dan train-the-trainer agar pengetahuan tidak bergantung pada satu orang. Dokumentasi teknis, user guide, dan akses source code (untuk sistem custom) memungkinkan tim IT internal mengambil alih secara bertahap. Penelitian menunjukkan pelatihan berkelanjutan adalah salah satu faktor pendukung utama keberhasilan implementasi ERP.

ERP menyediakan data yang dapat diaudit: riwayat heat number, catatan parameter drawing dan welding, hasil uji tarik dan ketebalan lapisan, serta audit trail perubahan. Alih-alih mengumpulkan dokumen manual saat audit, tim QA dapat mengekspor laporan dari sistem—menghemat waktu dan mengurangi risiko temuan. Ini relevan untuk pabrik yang memasok proyek konstruksi atau industri yang mensyaratkan sertifikat material.

Tergantung kompleksitas proses. ERP paket cocok jika proses produksi relatif standar dan kebutuhan utama adalah kecepatan implementasi. ERP custom unggul ketika proses memiliki keunikan yang tidak bisa dipaksa mengikuti template—misalnya konfigurasi produk dinamis dengan ratusan kombinasi atribut, kalkulasi yield per mesin drawing, atau integrasi dengan sistem pelanggan konstruksi. Untuk pabrik dengan variasi produk tinggi, fleksibilitas custom sering menjadi pembeda.

Untuk modul inti (inventory dan traceability material), pengujian validasi dapat diselesaikan dalam 3-5 hari kerja jika dokumentasi dan skenario uji sudah disiapkan. Modul yang lebih kompleks seperti konfigurasi produk dinamis atau integrasi mesin drawing bisa memakan waktu 1-2 minggu. Yang penting bukan durasinya, melainkan cakupan: validasi harus membuktikan bahwa entri, proses, keluaran, dan keamanan sistem bekerja sesuai spesifikasi.
Konsultasi Kebutuhan ERP Kawat & Pagar
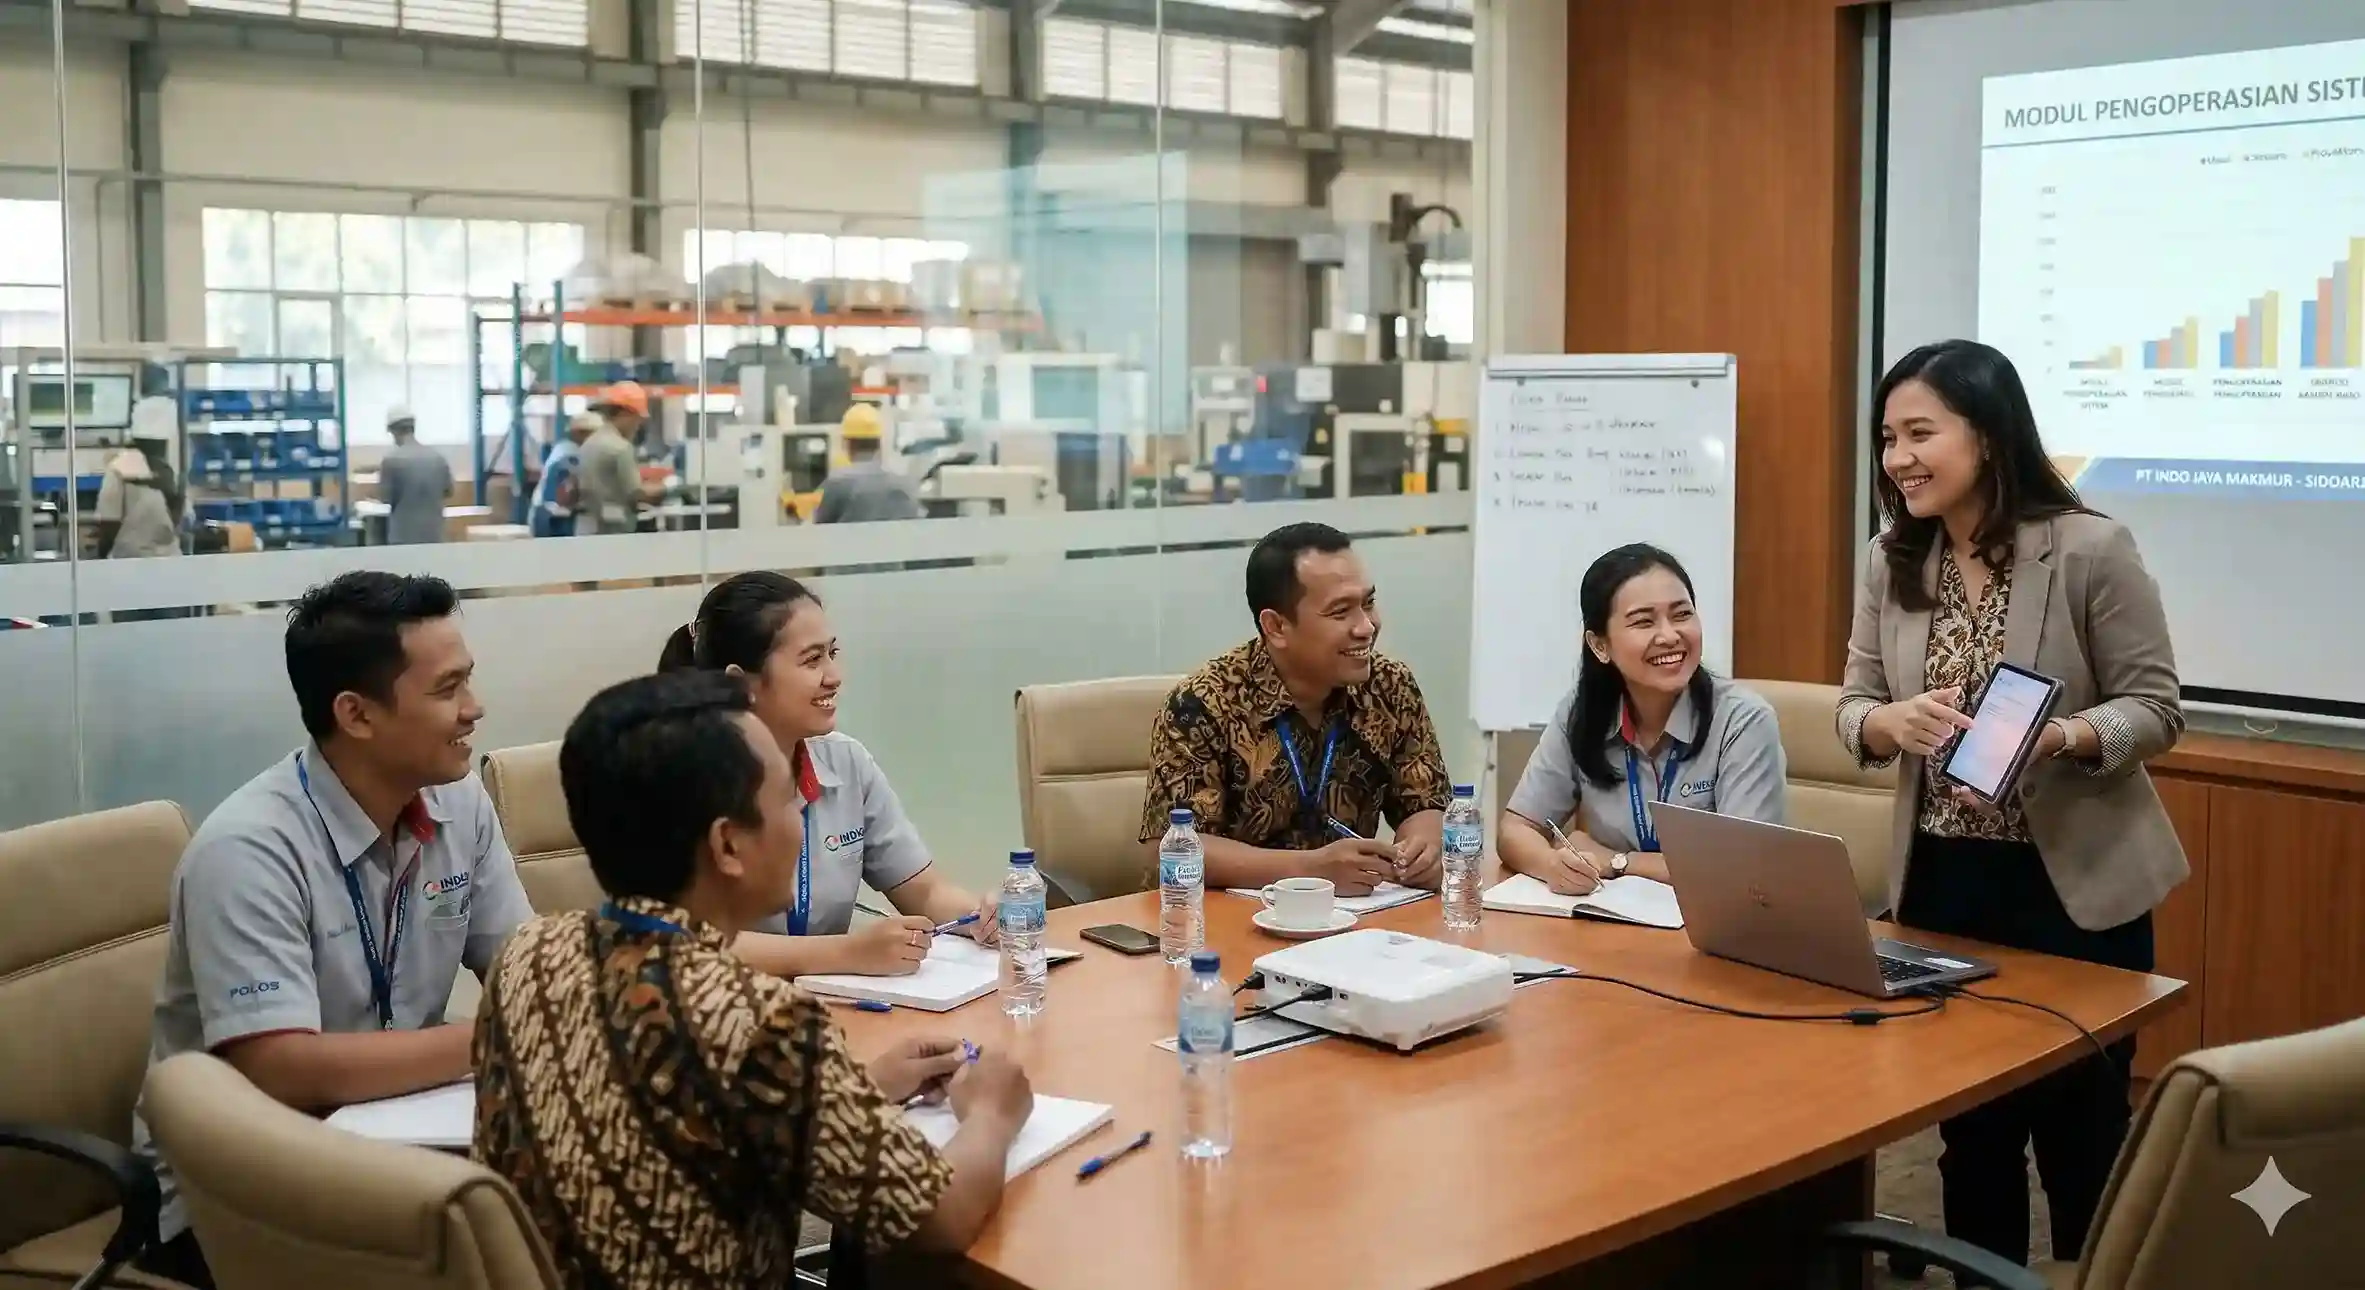
Pelatihan implementasi ERP pabrik kawat dan pagar
Pelatihan implementasi dan dukungan teknis — transfer pengetahuan ke tim internal pabrik kawat dan pagar.
ERP Kawat & Pagar
Vendor dan konsultan pembuatan serta implementasi ERP untuk pabrik kawat dan pagar di Indonesia.

Kami siap membantu mewujudkan solusi kebutuhan organisasi Anda dan siap berkomitmen hubungan jangka panjang. Mari berdiskusi bersama kami untuk menemukan solusi terbaik bagi kebutuhan Anda! Kontak no. WA: 081-216-309-410! Atau klik tombol hijau di bawah ini!

 Develop by Amanah Solution 2026 | Cassiopeia Extended
 Joomla 6 Framework!