Jasa Pembuatan ERP Industri Elektronik untuk Produksi yang Lebih Terintegrasi
Hubungkan perencanaan material, Bill of Materials, pembelian komponen, work order, quality control, inventory, hingga laporan operasional dalam satu rancangan sistem ERP manufaktur elektronik.
Solusi dapat dipetakan melalui mitra pengembangan berdasarkan karakter proses, skala produksi, dan kebutuhan integrasi perusahaan.
Mengapa Pabrik Elektronik Membutuhkan Data Produksi yang Saling Terhubung?
Karakter manufaktur elektronik membuat pengendalian material dan perubahan spesifikasi menjadi bagian penting dari aktivitas produksi. Satu produk dapat tersusun dari berbagai komponen dengan nomor part, pemasok, lot, revisi, dan kriteria inspeksi yang berbeda.
Ketika pembelian, gudang, produksi, quality control, dan keuangan memakai pencatatan yang terpisah, perusahaan berisiko menghadapi perbedaan data. Dampaknya dapat muncul dalam bentuk ketidaksesuaian stok, keterlambatan material, kesulitan menelusuri komponen, serta laporan biaya yang terlambat diperbarui.

Komponen sulit dipantau
Nomor part, satuan, lot, pemasok, dan lokasi penyimpanan membutuhkan pencatatan yang konsisten.
Revisi BOM tidak sinkron
Perubahan komponen dapat memengaruhi perencanaan, kebutuhan pembelian, dan instruksi produksi.
Riwayat inspeksi tersebar
Catatan pemeriksaan perlu terhubung dengan produk, batch, lot, dan tahapan proses yang relevan.
Laporan terlambat terkonsolidasi
Manajemen membutuhkan informasi lintas departemen yang menggunakan definisi data seragam.
ERP Industri Elektronik sebagai Pusat Koordinasi Proses Manufaktur
Rancangan ERP yang tepat menyatukan data transaksi dan aktivitas produksi agar setiap bagian bekerja dengan referensi yang sama, sesuai cakupan proses yang disepakati.
Satu alur informasi, banyak fungsi operasional
Data master material menjadi referensi untuk BOM dan MRP. Hasil perencanaan dapat diteruskan ke procurement dan work order, lalu hasil produksi serta inspeksi menjadi dasar pembaruan stok, costing, dan laporan.
Cakupan modul tidak harus diterapkan sekaligus. Prioritas dapat dimulai dari area dengan masalah data dan proses paling kritis.
Mulai dari pemetaan kebutuhan ERP pabrik elektronik
Identifikasi proses, modul prioritas, kebutuhan integrasi, dan data yang perlu disiapkan sebelum menentukan pendekatan implementasi.
Fitur ERP Manufaktur Elektronik yang Perlu Dipertimbangkan
Daftar berikut merupakan cakupan fungsional yang dapat dibahas saat menyusun kebutuhan sistem. Modul akhir harus mengikuti jenis produk, alur kerja, dan tingkat detail data di masing-masing perusahaan.
Bill of Materials dan Engineering Change
Mengelola struktur produk, part number, alternatif komponen, revisi BOM, dan riwayat perubahan engineering. Pengendalian revisi membantu mencegah penggunaan spesifikasi yang sudah tidak berlaku.
Inventory Komponen Elektronik
Mengelola stok resistor, kapasitor, IC, konektor, PCB, kabel, modul, dan material lain berdasarkan satuan, lokasi, lot, serial, status inspeksi, serta aturan penyimpanan.
MRP dan Production Scheduling
Menghitung kebutuhan material dari permintaan dan BOM, memeriksa ketersediaan stok, menyusun rencana pembelian, serta mengatur prioritas dan jadwal work order.
Production Execution dan WIP
Mencatat status proses, pemakaian material, hasil produksi, barang dalam proses, scrap, rework, dan penyelesaian work order sesuai titik kontrol yang ditetapkan.
Quality Control dan Traceability
Menghubungkan hasil inspeksi incoming, in-process, dan final dengan lot material, batch produksi, serial number, serta keputusan release, hold, atau reject.
Purchasing dan Supplier Management
Mendukung permintaan pembelian, purchase order, penerimaan, evaluasi pemasok, harga, lead time, dan dokumen pendukung material.
Costing dan Akuntansi Manufaktur
Menghubungkan biaya material, tenaga kerja, overhead, pembelian, persediaan, dan transaksi produksi untuk membantu analisis biaya serta laporan keuangan.
Dashboard dan Business Intelligence
Menyajikan ringkasan produksi, stok, pembelian, kualitas, pengiriman, dan keuangan dengan definisi indikator yang disepakati antarbagian.
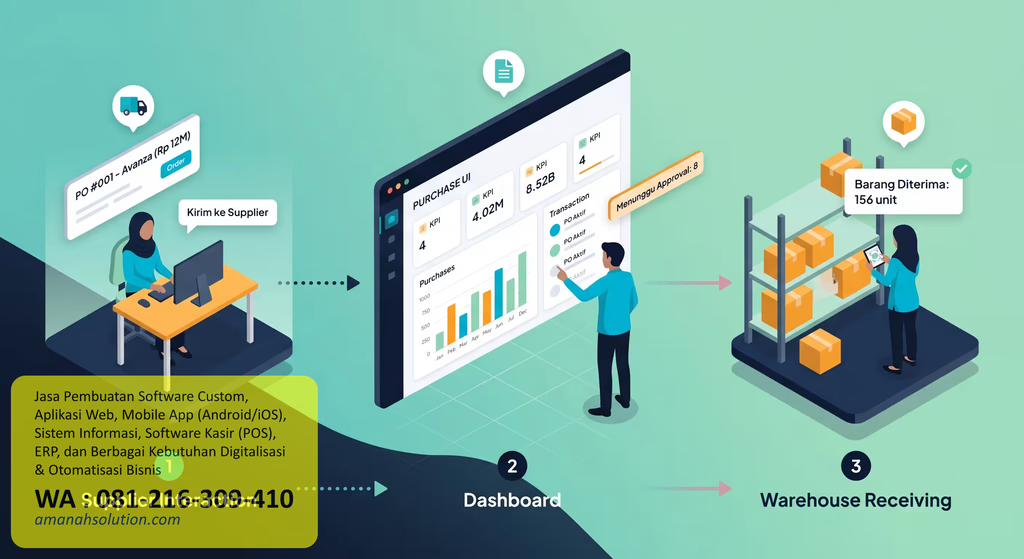
Keterhubungan modul lebih penting daripada banyaknya menu
ERP yang terlihat lengkap belum tentu sesuai apabila setiap modul memakai definisi data yang berbeda. Saat mengevaluasi solusi, periksa apakah transaksi pembelian dapat memperbarui penerimaan gudang, apakah pemakaian material mengurangi stok, dan apakah hasil produksi dapat ditelusuri kembali ke lot komponen yang digunakan.
Untuk area penjualan, data pesanan dapat menjadi masukan perencanaan produksi. Pembahasan ini dapat diperluas melalui sistem CRM untuk pengelolaan pelanggan dan penjualan.
Penjualan dan permintaan sebagai sumber rencana produksi
Pesanan pelanggan, forecast, dan kontrak pengadaan dapat menjadi dasar perencanaan kapasitas serta kebutuhan material. Sistem perlu membedakan permintaan aktual dan proyeksi agar keputusan produksi tidak hanya didasarkan pada angka perkiraan.
Data Industri Elektronika untuk Memahami Konteks Perencanaan ERP
Angka berikut menggambarkan konteks sektor secara makro. Angka tersebut bukan ukuran pasar ERP dan bukan bukti bahwa suatu implementasi sistem akan menghasilkan performa tertentu.
Perkembangan ekspor sektor 2021–2025
| Tahun | Nilai (juta USD) |
|---|---|
| 2021 | 2.190,84 |
| 2022 | 9.079,42 |
| 2023 | 9.119,45 |
| 2024 | 9.261,82 |
| 2025 | 12.716,60 |
Sumber: LAKIP Direktorat Industri Elektronika dan Telematika 2025, data BPS yang diolah.
Utilisasi kapasitas per kuartal 2025
Laporan yang sama menyebut utilisasi bulanan tertinggi sebesar 78,50% pada November 2025. Angka sektor ini merupakan konteks makro, bukan target utilisasi untuk setiap pabrik.
Referensi: Kemenperin – LAKIP Direktorat Industri Elektronika dan Telematika Tahun 2025.
Tahapan Pemetaan dan Pengembangan ERP Pabrik Elektronik
Alur berikut merupakan kerangka kerja yang dapat disesuaikan. Durasi, keluaran, dan ruang lingkup setiap tahap perlu ditetapkan setelah kompleksitas proses serta kesiapan data diketahui.
Discovery dan pemetaan proses
Mengidentifikasi alur order, perencanaan, pembelian, penerimaan material, produksi, inspeksi, pengiriman, dan pencatatan keuangan.
Analisis data dan kebutuhan modul
Memeriksa master part, struktur BOM, satuan, supplier, lokasi gudang, aturan lot, serial number, serta format dokumen yang digunakan.
Perancangan solusi dan integrasi
Menetapkan modul, role pengguna, aliran data, kebutuhan API, perangkat produksi yang akan dihubungkan, serta rancangan laporan.
Konfigurasi, pengembangan, dan pengujian
Melakukan penyesuaian alur, migrasi data uji, validasi transaksi, pengujian akses, dan pemeriksaan skenario operasional.
Go-live dan evaluasi
Menjalankan implementasi sesuai rencana, memantau transaksi awal, mengevaluasi temuan, dan menyusun kebutuhan pengembangan berikutnya.
Tentukan modul berdasarkan proses yang paling membutuhkan kontrol
Bahas prioritas kebutuhan material, produksi, kualitas, integrasi, dan pelaporan sebelum memilih rancangan sistem.
ERP Manufaktur Umum atau ERP Khusus Industri Elektronik?
Keduanya dapat menjadi pilihan. Perbedaannya terletak pada kedalaman pengelolaan proses dan data yang dibutuhkan perusahaan.
| Aspek | ERP Manufaktur Umum | ERP dengan Fokus Elektronik |
|---|---|---|
| BOM | Struktur material dan routing produksi umum. | Dapat memerlukan revisi engineering, alternatif part, dan kontrol komponen lebih detail. |
| Inventory | Stok bahan baku, barang dalam proses, dan barang jadi. | Dapat mencakup lot, serial, status komponen, dan identitas part yang lebih granular. |
| Quality Control | Pemeriksaan umum sesuai proses perusahaan. | Dapat menghubungkan inspeksi dengan lot, batch, serial, dan kriteria penerimaan produk elektronik. |
| Traceability | Penelusuran berdasarkan dokumen dan transaksi produksi. | Penelusuran material hingga produk jadi jika data dan proses pencatatan mendukung. |
| Integrasi | ERP, gudang, pembelian, penjualan, dan akuntansi. | Dapat diperluas ke MES, barcode, perangkat inspeksi, atau sistem produksi lain. |
| Kesesuaian | Perusahaan dengan proses manufaktur relatif standar. | Pabrik dengan kebutuhan detail komponen, revisi produk, inspeksi, dan traceability. |
Tabel merupakan kerangka evaluasi fungsional, bukan klaim bahwa seluruh produk ERP memiliki fitur yang sama. Ketersediaan fitur harus diperiksa melalui dokumentasi dan demonstrasi solusi yang dipilih.
Panduan ERP Industri Elektronik: Arsitektur, Proses, Data, dan Kontrol Produksi
ERP industri elektronik bukan hanya aplikasi untuk mencatat transaksi. Sistem ini perlu menghubungkan definisi produk, kebutuhan komponen, rencana produksi, pemakaian material, hasil inspeksi, dan biaya manufaktur. Kualitas rancangan sistem bergantung pada kesesuaian aliran data dengan proses nyata di pabrik.
1. Memahami ruang lingkup industri elektronik
Klasifikasi Baku Lapangan Usaha Indonesia (KBLI) 2025 mengelompokkan industri komputer, barang elektronik, dan optik ke dalam KBLI 26. Kelompok ini memiliki 8 kelompok turunan, yaitu industri komponen dan papan elektronik (261), komputer dan perlengkapannya (262), peralatan komunikasi (263), barang elektronik rumah tangga (264), alat ukur dan navigasi (265), peralatan iradiasi dan elektromedik (266), instrumen optik (267), serta media magnetik dan optik (268).
Sementara itu, peralatan listrik berada dalam kelompok KBLI 27. Pembedaan ini penting saat membaca statistik industri maupun menentukan apakah kebutuhan ERP berfokus pada perakitan perangkat elektronik, komponen, instrumen, atau peralatan listrik. Rujukan klasifikasi dapat diperiksa melalui uraian KBLI 26 pada OSS.
2. Bagaimana alur ERP pada pabrik elektronik?
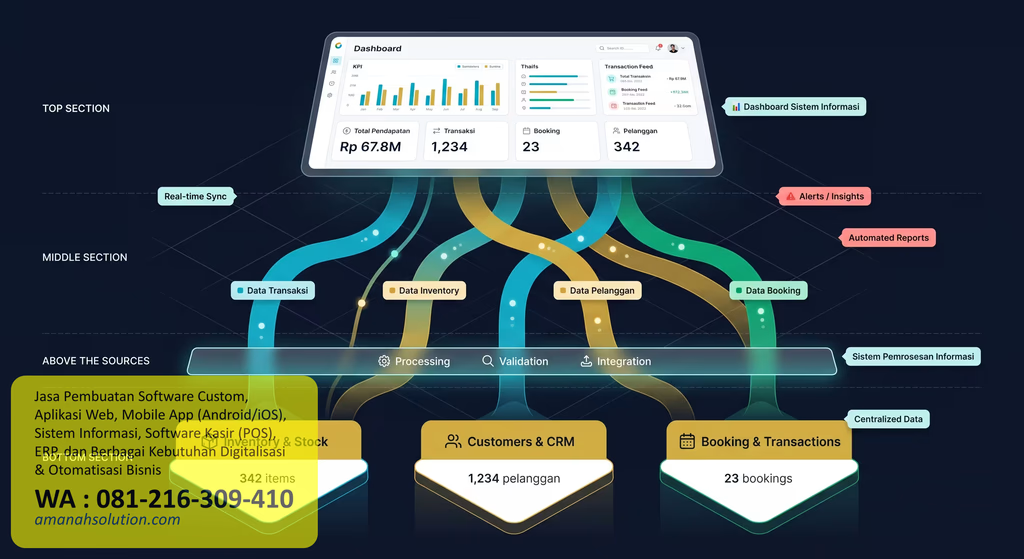
Alur dapat dimulai dari pesanan pelanggan atau forecast. Data permintaan diterjemahkan menjadi rencana produksi. MRP kemudian menghitung kebutuhan material berdasarkan BOM, stok tersedia, material yang sedang dipesan, serta parameter perencanaan yang ditetapkan perusahaan. Jika terdapat kekurangan, sistem dapat menyiapkan rekomendasi pembelian atau permintaan pengadaan.
Setelah material diterima dan melewati pemeriksaan incoming, material dapat dialokasikan untuk work order. Pemakaian komponen dicatat selama produksi. Hasil proses, barang dalam proses, scrap, dan rework menjadi informasi untuk memperbarui status produksi. Ketika produk selesai, hasil inspeksi final dan transaksi penyelesaian dapat menjadi dasar pembaruan stok barang jadi serta pencatatan biaya.
3. Mengapa BOM dan revisi engineering perlu dikendalikan?
Bill of Materials (BOM) merupakan struktur yang menjelaskan komponen dan kuantitas yang dibutuhkan untuk menghasilkan suatu produk. Pada manufaktur elektronik, BOM dapat memuat identitas komponen, part number, spesifikasi, satuan, alternatif yang diizinkan, serta versi atau revisi desain. Data ini menjadi dasar perhitungan kebutuhan material dan pengendalian pemakaian komponen.
Engineering Change Order (ECO) atau mekanisme perubahan engineering perlu memiliki alur persetujuan dan tanggal efektif. Tanpa pengendalian revisi, perusahaan berisiko menggunakan BOM yang berbeda antara engineering, purchasing, gudang, dan produksi. ERP sebaiknya menyimpan histori perubahan dan mengatur kapan revisi tertentu boleh digunakan.
Perusahaan juga perlu membedakan BOM engineering dan BOM produksi apabila proses manufaktur membutuhkan perbedaan antara rancangan produk dan struktur material yang benar-benar digunakan dalam proses perakitan.
4. Inventory, lot, serial number, dan traceability
Inventory elektronik tidak cukup hanya mencatat jumlah total barang. Perusahaan mungkin membutuhkan identitas part, lokasi rak, nomor lot pemasok, tanggal penerimaan, status inspeksi, tanggal kedaluwarsa jika relevan, serta nomor serial untuk produk tertentu.
Traceability membantu menjawab pertanyaan seperti: lot komponen apa yang dipakai pada batch tertentu, produk mana yang menggunakan part dari pemasok tertentu, kapan material diterima, dan bagaimana hasil pemeriksaan pada saat penerimaan. Kedalaman penelusuran harus ditentukan berdasarkan risiko produk, kontrak pelanggan, serta persyaratan mutu.
5. Quality control dan standar penerimaan rakitan elektronik
Proses inspeksi dapat terjadi pada material masuk, tahapan produksi, dan produk akhir. ERP dapat menjadi tempat penyimpanan hasil pemeriksaan, status material, keputusan release atau hold, serta hubungan antara temuan kualitas dan batch produksi. Apabila pemeriksaan memakai perangkat khusus, kebutuhan integrasi datanya perlu dianalisis secara terpisah.
Salah satu referensi yang dikenal pada industri perakitan elektronik adalah IPC-A-610J. Dokumen edisi J diterbitkan pada Maret 2024 dan berisi kriteria penerimaan visual untuk rakitan elektronik. Dokumen tersebut juga memuat bagian klasifikasi, persyaratan, inspeksi, dan penerimaan. IPC-A-610 bukan panduan lengkap untuk seluruh proses produksi; kebutuhan proses soldering dan dokumen terkait perlu ditinjau bersama standar lain yang berlaku.
Sumber: IPC-A-610J – Acceptability of Electronic Assemblies.
6. Menggunakan data industri sebagai konteks perencanaan
LAKIP Direktorat Industri Elektronika dan Telematika Kemenperin tahun 2025 mencatat nilai ekspor sektor sebesar USD 12.716,6 juta, dibanding target USD 10.326 juta. Realisasi tersebut setara dengan 123,15% dari target. Nilai per kuartalnya tercatat sebesar USD 2.556,26 juta pada triwulan pertama, USD 2.945,36 juta pada triwulan kedua, USD 3.341,15 juta pada triwulan ketiga, dan USD 3.873,84 juta pada triwulan keempat.
Laporan yang sama mencatat utilisasi sektor sebesar 74,15% pada 2025, dengan target 46,89%. Rincian per kuartal adalah 70,64%, 73,27%, 75,60%, dan 77,27%. Data ini merupakan indikator sektor elektronika dan telematika secara agregat, bukan angka utilisasi yang dapat langsung diterapkan pada setiap pabrik.
Dari sisi investasi, laporan tersebut mencatat realisasi sebesar Rp10,94 triliun. Pada indikator kesiapan Industri 4.0, target perusahaan dengan nilai INDI di atas 3,0 adalah 13 perusahaan, sedangkan realisasinya tercatat 12 perusahaan. Angka-angka tersebut memberi konteks bahwa perencanaan digital perlu mempertimbangkan integrasi, kesiapan data, dan kemampuan organisasi mengadopsi sistem.
Sumber: LAKIP Direktorat Industri Elektronika dan Telematika 2025.
7. Integrasi ERP dengan MES, mesin, dan perangkat produksi
ERP biasanya mengelola transaksi dan perencanaan lintas departemen, sedangkan Manufacturing Execution System (MES) lebih dekat dengan pelaksanaan aktivitas di lantai produksi. Keduanya dapat dihubungkan untuk mengalirkan work order, status produksi, konsumsi material, hasil proses, dan informasi kualitas. Namun, tidak semua pabrik membutuhkan MES atau integrasi mesin sejak tahap awal.
Integrasi perlu memperhatikan protokol komunikasi, format data, frekuensi pembaruan, mekanisme ketika koneksi terputus, dan validasi data. Untuk sistem otomasi industri, keamanan jaringan perlu dibahas bersama tim IT dan OT. ISA/IEC 62443 merupakan keluarga standar yang membahas keamanan sistem otomasi dan kontrol industri. Informasi standar dapat dilihat pada seri ISA/IEC 62443.
8. Keamanan, role access, dan audit trail
Hak akses sebaiknya mengikuti tanggung jawab pengguna. Staf gudang, purchasing, engineering, produksi, QC, dan finance tidak selalu membutuhkan hak yang sama. Pengaturan role-based access control dapat membatasi menu, transaksi, persetujuan, dan data yang dapat dilihat atau diubah.
Audit trail perlu merekam aktivitas penting seperti perubahan BOM, perubahan status inspeksi, penyesuaian stok, persetujuan pembelian, dan pembatalan transaksi. Perusahaan juga perlu menetapkan kebijakan backup, pemulihan data, autentikasi, serta evaluasi akses secara berkala.

9. Bagaimana menentukan biaya ERP industri elektronik?
Biaya tidak dapat ditentukan hanya dari jumlah menu. Faktor yang memengaruhi estimasi antara lain jumlah modul, kompleksitas BOM, jumlah lokasi gudang, jumlah pengguna, kebutuhan serialisasi dan lot tracking, integrasi mesin, migrasi data, kebutuhan laporan, deployment, keamanan, serta dukungan pascaimplementasi.
Perusahaan dapat membagi kebutuhan menjadi prioritas wajib, prioritas lanjutan, dan pengembangan masa depan. Pendekatan bertahap membantu tim mengevaluasi hasil pada ruang lingkup yang terukur sebelum memperluas sistem ke area lain. Untuk pengelolaan stok yang lebih spesifik, perusahaan juga dapat melihat pembahasan software inventaris dan stok barang.
10. Kesalahan umum saat memilih ERP manufaktur elektronik
- Memilih sistem berdasarkan banyaknya fitur tanpa menguji alur transaksi nyata.
- Tidak membersihkan master data part, supplier, BOM, dan satuan sebelum migrasi.
- Mengabaikan kebutuhan revisi engineering dan tanggal efektif BOM.
- Tidak menentukan tingkat traceability yang diperlukan untuk produk dan material.
- Menganggap integrasi mesin selalu sederhana tanpa memeriksa protokol dan kesiapan perangkat.
- Tidak menyepakati indikator laporan dan definisi data antarbagian.
- Tidak melibatkan pengguna gudang, produksi, QC, purchasing, dan finance sejak tahap analisis.
11. Checklist sebelum memilih mitra pengembangan
- Apakah alur BOM dan revisi engineering dapat dipetakan?
- Apakah sistem mendukung lot, serial number, dan status inspeksi sesuai kebutuhan?
- Apakah MRP menggunakan data stok, lead time, dan kebutuhan produksi yang relevan?
- Apakah integrasi dengan MES, barcode, atau mesin memang diperlukan dan memungkinkan?
- Apakah migrasi data lama dan validasi hasil migrasi masuk dalam ruang lingkup?
- Apakah role access, audit trail, backup, dan pemulihan data dibahas?
- Apakah dokumentasi, pelatihan, evaluasi, dan dukungan setelah implementasi dijelaskan?
FAQ Jasa Pembuatan ERP Industri Elektronik
Pertanyaan berikut membahas ruang lingkup, integrasi, data, keamanan, dan pertimbangan sebelum implementasi.

Petakan kebutuhan ERP industri elektronik perusahaan Anda
Mulai dari proses produksi, kebutuhan material, standar inspeksi, integrasi, dan laporan yang ingin disatukan dalam sistem.