Rancang alur informasi pabrik yang menghubungkan kebutuhan bahan baku, peleburan, pencetakan, inspeksi kualitas, persediaan, pembelian, hingga laporan biaya produksi dalam satu sistem yang disesuaikan dengan proses bisnis.
Pendekatan ERP untuk foundry yang membutuhkan keterlacakan proses, kendali data produksi, dan koordinasi lintas departemen.
Ketika data produksi pengecoran tersebar, kendali operasional ikut terpecah
Pabrik pengecoran logam mengelola rangkaian aktivitas yang saling bergantung. Permintaan pelanggan menjadi dasar perencanaan, perencanaan membutuhkan ketersediaan material, proses peleburan membutuhkan pengendalian komposisi, sedangkan hasil pengecoran harus melewati pemeriksaan sebelum masuk ke persediaan barang jadi.
Ketika catatan pembelian, stok, jadwal produksi, hasil inspeksi, dan transaksi keuangan tersimpan di aplikasi atau file yang berbeda, tim dapat menggunakan versi informasi yang tidak sama. Dampaknya bukan hanya pekerjaan administrasi berulang. Perusahaan juga lebih sulit menelusuri asal material, menghitung biaya per batch, mengetahui status pesanan, dan mengevaluasi penyebab produk tidak sesuai spesifikasi.
Tantangan tersebut semakin penting ketika perusahaan menangani beragam jenis logam, cetakan, ukuran produk, pelanggan, atau lokasi penyimpanan. Karena itu, ERP perlu dirancang mengikuti hubungan antarproses produksi, bukan hanya memindahkan formulir manual ke layar komputer.

Data penerimaan, pemakaian, retur, dan saldo material belum tercatat dalam alur yang sama.
Status pekerjaan dan kebutuhan material perlu dicocokkan antarbagian secara manual.
Hasil pemeriksaan produk perlu dikaitkan dengan batch, spesifikasi, dan status tindak lanjut.
Pemakaian material, energi, tenaga kerja, dan biaya proses perlu dikonsolidasikan.
ERP industri pengecoran logam yang mengikuti aliran kerja pabrik
Solusi ERP dapat dirancang untuk menghubungkan proses komersial, persediaan, produksi, mutu, pemeliharaan, dan keuangan. Cakupan modul ditentukan melalui pemetaan kebutuhan, tingkat kompleksitas proses, serta sistem yang telah digunakan perusahaan.
Data pesanan, material, produksi, inspeksi, dan biaya berada pada pencatatan berbeda.
Transaksi yang relevan dapat menjadi sumber informasi bagi modul berikutnya sesuai aturan sistem.
Manajemen dapat meninjau status pekerjaan, persediaan, mutu, dan biaya berdasarkan data yang dicatat.
Sistem tidak harus langsung mengotomatisasi seluruh proses. Implementasi dapat dimulai dari modul yang paling kritis, kemudian diperluas berdasarkan prioritas dan kesiapan data. Integrasi dengan mesin, PLC, timbangan, atau perangkat inspeksi perlu dinilai secara teknis terlebih dahulu.
Identifikasi kebutuhan modul, titik integrasi, alur persetujuan, dan data yang perlu dikonsolidasikan.
Fitur ERP untuk menghubungkan proses inti foundry
Modul di bawah merupakan ruang lingkup fungsional yang dapat dipertimbangkan. Konfigurasi akhirnya mengikuti proses aktual, jenis produk, metode pengecoran, dan kebutuhan pengendalian perusahaan.
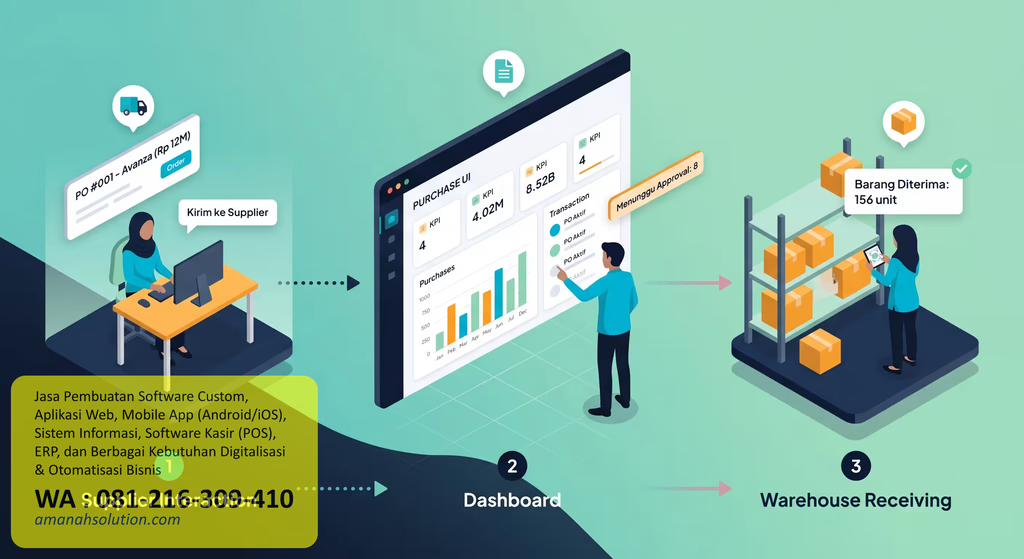
Kelola permintaan pembelian, pemasok, penawaran, purchase order, penerimaan, dan pencatatan material. Perencanaan dapat mempertimbangkan kebutuhan produksi, stok tersedia, stok minimum, lead time pemasok, serta spesifikasi bahan.
Manfaat operasional: kebutuhan pembelian lebih mudah ditelusuri terhadap rencana dan pemakaian produksi.
Kelola work order, target output, jadwal proses, kebutuhan material, kapasitas, dan status penyelesaian per pesanan atau batch.
Hubungkan identitas batch dengan material, formula atau komposisi yang disetujui, catatan proses, hasil inspeksi, dan produk akhir.
Catat parameter pemeriksaan, hasil uji, status lulus atau ditahan, ketidaksesuaian, dan tindak lanjut berdasarkan standar internal.
Kelola bahan baku, bahan penolong, barang dalam proses, produk jadi, lokasi penyimpanan, mutasi, dan stock opname.
Susun komponen biaya material, tenaga kerja, energi, overhead, pengerjaan ulang, dan biaya lain sesuai metode costing perusahaan.
Catat aset, jadwal perawatan, riwayat pekerjaan, kebutuhan suku cadang, dan status pemeliharaan peralatan.
Hubungkan penawaran, spesifikasi pelanggan, pesanan, jadwal pemenuhan, pengiriman, dan status transaksi.
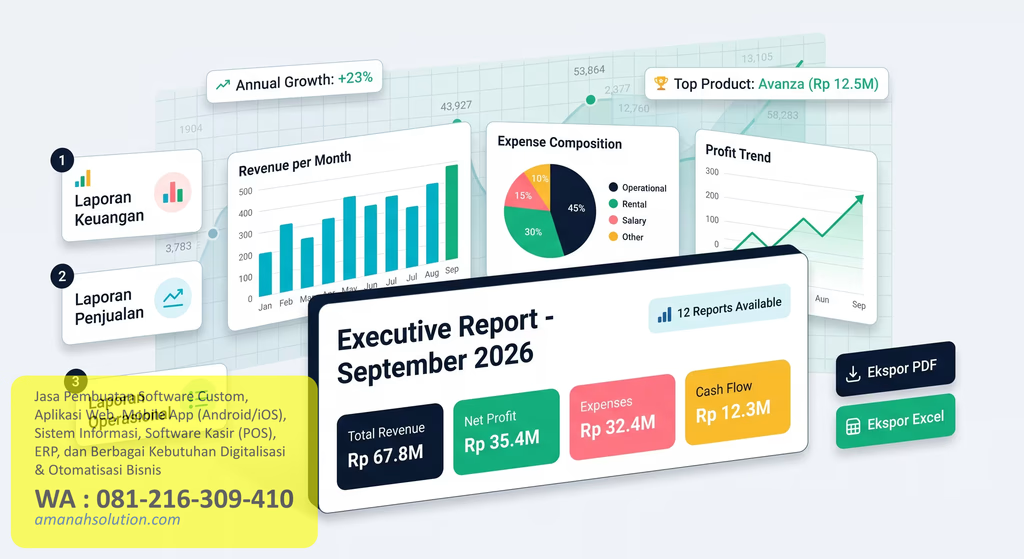
Konsolidasikan transaksi pembelian, penjualan, persediaan, biaya, utang-piutang, dan laporan manajemen.
Memahami skala manufaktur dan konteks industri logam
Data berikut membantu membaca konteks manufaktur Indonesia. Angka kelompok industri logam tidak boleh ditafsirkan sebagai jumlah pabrik pengecoran secara khusus.
BPS mencatat 637 perusahaan pada kelompok industri logam dasar (KBLI 24), dengan 302.637 pekerja. Pada kelompok industri barang logam bukan mesin dan peralatannya (KBLI 25), tercatat 1.707 perusahaan dengan 215.281 pekerja. Cakupan data tersebut adalah industri manufaktur skala menengah dan besar.
Secara nasional, publikasi yang sama mencatat 31.921 perusahaan dan 7.064.783 pekerja pada industri manufaktur menengah dan besar. Angka ini menunjukkan luasnya ekosistem manufaktur yang membutuhkan koordinasi data operasional, tetapi tidak menunjukkan tingkat penggunaan ERP.
Sumber: BPS — Statistik Industri Manufaktur Indonesia 2023| Wilayah | Perusahaan manufaktur | Pekerja | Konteks |
|---|---|---|---|
| Jawa Barat | 8.699 | 2.070.895 | Ekosistem manufaktur regional |
| Jawa Tengah | 4.465 | 1.319.314 | Ekosistem manufaktur regional |
| Jawa Timur | 6.285 | 1.337.562 | Ekosistem manufaktur regional |
| Banten | 3.783 | 820.039 | Ekosistem manufaktur regional |
| Sumatera Utara | 1.246 | 224.018 | Ekosistem manufaktur regional |
| Kepulauan Riau | 704 | 204.464 | Ekosistem manufaktur regional |
Data regional dapat menjadi konteks ketika perusahaan menilai kebutuhan integrasi lintas lokasi, pemasok, gudang, dan pelanggan. Namun, keputusan implementasi tetap harus berdasarkan kondisi pabrik, bukan hanya ukuran industri di provinsi tempat perusahaan beroperasi.
Tahapan perencanaan ERP dari analisis hingga evaluasi
Urutan berikut merupakan kerangka kerja umum yang dapat disesuaikan dengan ruang lingkup, kesiapan data, kompleksitas integrasi, dan kebijakan perusahaan.
Identifikasi alur pesanan, pembelian, penerimaan, produksi, inspeksi, gudang, dan akuntansi.
Periksa master data, kode material, satuan, struktur produk, batch, pengguna, serta sistem yang perlu dihubungkan.
Susun prioritas modul, alur persetujuan, kebutuhan laporan, hak akses, dan rancangan integrasi.
Solusi disusun melalui mitra pengembangan sesuai kebutuhan yang telah disepakati.
Validasi skenario transaksi, rekonsiliasi data, pengujian hak akses, dan kesiapan pengguna.
Pantau penggunaan, kendala operasional, kualitas data, serta kebutuhan penyempurnaan berikutnya.
Bahas prioritas integrasi produksi, persediaan, mutu, dan keuangan sebelum menentukan ruang lingkup implementasi.
Pencatatan terpisah atau ERP terintegrasi: apa yang perlu dibandingkan?
ERP bukan otomatis pilihan terbaik untuk setiap kondisi. Perusahaan perlu membandingkan kebutuhan integrasi, kompleksitas proses, kesiapan data, biaya kepemilikan, dan kemampuan tim dalam mengelola sistem.
| Aspek | Pencatatan terpisah | ERP terintegrasi |
|---|---|---|
| Sumber data | Data dapat tersebar pada file dan aplikasi berbeda. | Data transaksi dapat dikelola melalui basis data dan aturan terhubung. |
| Produksi | Pembaruan status bergantung pada koordinasi antarbagian. | Work order dan status proses dapat ditampilkan sesuai pencatatan. |
| Persediaan | Rekonsiliasi dapat membutuhkan pencocokan manual. | Mutasi dan pemakaian dapat terhubung ke transaksi terkait. |
| Traceability | Riwayat perlu dihimpun dari sumber pencatatan berbeda. | Identitas batch dapat dikaitkan dengan material dan hasil pemeriksaan. |
| Biaya | Biaya awal dapat lebih sederhana, tetapi konsolidasi perlu diperhitungkan. | Memerlukan investasi implementasi, pelatihan, integrasi, dan pemeliharaan. |
| Fleksibilitas | Mudah dimulai untuk kebutuhan yang sederhana. | Dapat disesuaikan, tetapi perubahan perlu melalui tata kelola sistem. |
Pertimbangan praktis: pencatatan sederhana masih dapat memadai untuk proses yang terbatas. ERP lebih layak dievaluasi ketika transaksi lintas departemen, kebutuhan pelacakan, pengendalian stok, dan konsolidasi biaya mulai membutuhkan sumber data yang konsisten.
Panduan ERP industri pengecoran logam: proses, arsitektur, data, dan implementasi
ERP untuk foundry perlu memahami karakter proses produksi yang melibatkan material, energi, tahapan pengerjaan, inspeksi, dan pencatatan hasil. Sistem yang dirancang hanya berdasarkan modul administrasi umum berisiko tidak mencakup kebutuhan pelacakan batch, spesifikasi produk, serta hubungan antara pemakaian sumber daya dan hasil produksi.
1. Apa yang dimaksud ERP industri pengecoran logam?
ERP (Enterprise Resource Planning) merupakan sistem untuk mengelola dan menghubungkan informasi lintas fungsi perusahaan. Dalam konteks pengecoran logam, ERP dapat mengintegrasikan pesanan pelanggan, perencanaan produksi, pembelian material, persediaan, pelaksanaan pekerjaan, pemeriksaan mutu, pengiriman, serta transaksi keuangan.
Ruang lingkup industri pengecoran perlu dibedakan secara tepat. Dalam KBLI 2025, kode 24310 mengacu pada pengecoran besi dan baja, sedangkan kode 24320 mengacu pada pengecoran logam bukan besi dan baja. Contoh material pada kelompok bukan besi meliputi aluminium, tembaga dan paduannya, nikel, magnesium, titanium, serta seng. Klasifikasi ini penting saat menyusun master data, kategori produk, spesifikasi material, dan kebutuhan pelaporan.
Rujukan: BPS — KBLI 2025, kelompok 24310 dan 24320.
2. Memahami alur proses foundry sebelum menentukan modul
Alur produksi berbeda menurut jenis logam, produk, metode pengecoran, dan fasilitas. Secara umum, sistem dapat memetakan tahapan permintaan dan spesifikasi pelanggan, persiapan material, persiapan cetakan, peleburan, penuangan, pendinginan, pembongkaran cetakan, pembersihan, finishing, inspeksi, hingga penyimpanan atau pengiriman. Tidak setiap pabrik menggunakan metode dan urutan yang sama.
ERP tidak harus mengendalikan parameter mesin secara langsung. Pada tahap awal, sistem dapat berfungsi sebagai pencatat rencana, identitas batch, status pekerjaan, pemakaian material, hasil pemeriksaan, dan laporan. Jika dibutuhkan integrasi dengan perangkat produksi, perusahaan perlu memeriksa ketersediaan antarmuka, protokol komunikasi, keamanan jaringan, serta batas tanggung jawab antara sistem bisnis dan sistem kendali mesin.
Pemetaan proses juga membantu mengidentifikasi titik data kritis. Contohnya adalah kode material, nomor heat atau batch, komposisi yang disetujui, identitas cetakan, work order, hasil inspeksi, status produk, dan catatan pengerjaan ulang. Data tersebut harus memiliki definisi dan aturan pencatatan yang konsisten agar dapat ditelusuri kembali.
3. Arsitektur modul ERP yang dapat dipertimbangkan
Arsitektur ERP foundry dapat dibagi menjadi beberapa lapisan. Lapisan pertama adalah master data, misalnya pelanggan, pemasok, material, satuan, produk, spesifikasi, gudang, mesin, dan pengguna. Lapisan kedua adalah transaksi operasional, seperti permintaan pembelian, penerimaan barang, work order, pemakaian material, inspeksi, dan pengiriman. Lapisan ketiga adalah pelaporan, analisis biaya, pemantauan persediaan, serta evaluasi performa.
Modul produksi dapat menggunakan Bill of Materials (BOM), routing, work center, dan work order jika sesuai dengan proses perusahaan. Untuk pengecoran, struktur BOM dapat mencatat kebutuhan material berdasarkan produk atau batch, sementara routing menjelaskan urutan aktivitas yang harus dilalui. Keduanya perlu dikonfigurasi berdasarkan praktik pabrik, bukan diasumsikan seragam untuk semua jenis foundry.
Modul inventory perlu membedakan material mentah, bahan penolong, barang dalam proses, barang jadi, serta material yang ditahan atau tidak memenuhi syarat. Modul quality control dapat mencatat kriteria inspeksi dan status keputusan. Modul costing menghubungkan pemakaian material dan sumber daya ke objek biaya yang ditetapkan perusahaan. Sementara itu, modul keuangan mengonsolidasikan transaksi sesuai kebijakan akuntansi dan struktur akun.
4. Batch traceability dan pengendalian kualitas
Traceability berarti kemampuan menelusuri riwayat suatu material atau produk melalui identitas dan catatan yang relevan. Dalam ERP, identitas batch dapat dihubungkan dengan penerimaan bahan, pemasok, dokumen material, work order, pemakaian, hasil inspeksi, status kelulusan, dan pengiriman. Dengan struktur tersebut, tim dapat mencari riwayat berdasarkan nomor batch atau produk tanpa harus mengumpulkan catatan dari banyak sumber yang tidak terhubung.
Kualitas produk pengecoran dapat melibatkan pemeriksaan visual, dimensi, komposisi, sifat mekanis, atau metode pengujian lain sesuai spesifikasi dan kesepakatan pelanggan. ERP dapat menyimpan kriteria, hasil, dokumen pendukung, status persetujuan, serta tindakan korektif. Sistem informasi tidak menggantikan kompetensi personel inspeksi, metode pengujian, atau standar teknis yang berlaku.
Sebagai contoh rujukan, ASTM A802-19 membahas praktik penerimaan permukaan steel castings melalui pemeriksaan visual. Standar tersebut mencakup 4 tingkat penerimaan dan referensi pembanding untuk karakteristik seperti tekstur permukaan, inklusi nonlogam, porositas gas, diskontinuitas solidifikasi, serta kondisi permukaan lainnya. ERP dapat membantu mencatat hasil pemeriksaan berdasarkan kriteria yang digunakan perusahaan, tetapi tidak otomatis menentukan kesesuaian teknis tanpa aturan inspeksi yang ditetapkan.
5. Mengelola persediaan, pembelian, dan rantai pasok
Ketersediaan material memengaruhi rencana produksi. Sistem persediaan dapat mencatat saldo awal, penerimaan, pemakaian, transfer, retur, penyesuaian, dan stok akhir. Untuk kebutuhan yang lebih rinci, perusahaan dapat menggunakan pengelompokan lokasi gudang, nomor batch, tanggal penerimaan, status inspeksi, atau karakteristik material tertentu.
Modul procurement dapat menghubungkan permintaan pembelian dengan kebutuhan produksi, persetujuan anggaran, pemasok, purchase order, penerimaan, dan invoice. Data pemasok dapat memuat spesifikasi material, dokumen mutu, ketentuan pembelian, dan catatan evaluasi. Pengaturan tersebut membantu perusahaan memahami hubungan antara kebutuhan produksi dan aktivitas pengadaan.
Untuk perusahaan dengan beberapa gudang atau lokasi produksi, struktur lokasi harus ditentukan sejak awal. Kode barang, satuan, metode pencatatan, dan aturan transfer perlu konsisten. Jika tidak, integrasi sistem berpotensi menghasilkan saldo ganda atau data yang sulit direkonsiliasi. Perusahaan juga perlu menentukan apakah material tertentu harus menggunakan pengelolaan lot atau batch agar riwayatnya dapat ditelusuri.
Topik terkait: software warehouse dan software procurement.
6. Costing: menghitung biaya berdasarkan proses dan objek biaya
Penghitungan biaya produksi perlu disepakati bersama tim produksi dan keuangan. Komponen yang mungkin diperhitungkan antara lain bahan baku, bahan penolong, tenaga kerja langsung, energi, biaya pemeliharaan, overhead pabrik, biaya inspeksi, serta biaya pengerjaan ulang. Perlakuan setiap komponen bergantung pada kebijakan akuntansi dan metode costing yang dipilih perusahaan.
ERP dapat membantu menghubungkan pemakaian aktual dengan work order atau batch. Perusahaan kemudian dapat membandingkan biaya standar dan biaya aktual jika metode tersebut diterapkan. Analisis selisih perlu memperhatikan faktor penyebab, seperti perubahan harga material, kuantitas pemakaian, scrap, rework, utilisasi, dan pembebanan overhead. Jangan menganggap semua perbedaan biaya sebagai pemborosan sebelum penyebabnya diperiksa.
Penting pula membedakan nilai pembelian material, biaya input, nilai output, dan nilai tambah. BPS menyajikan indikator tersebut sebagai konsep statistik yang berbeda. Data nilai output suatu subsektor tidak sama dengan pendapatan satu perusahaan, dan tidak dapat langsung digunakan sebagai dasar estimasi biaya ERP atau keuntungan sebuah pabrik.
7. Integrasi ERP dengan mesin, PLC, dan sistem produksi
Integrasi ERP dan Operational Technology (OT) perlu dirancang dengan batas yang jelas. ERP umumnya menangani perencanaan dan transaksi bisnis, sedangkan PLC, SCADA, atau sistem kendali lain menangani pemantauan dan pengendalian proses fisik. Integrasi dapat dilakukan melalui middleware, API, gateway, atau mekanisme pertukaran data yang disepakati setelah arsitektur perangkat diperiksa.
Data yang mungkin dipertukarkan antara lain status mesin, identitas pekerjaan, jumlah hasil, waktu operasi, alarm, atau catatan parameter yang telah disetujui untuk disimpan. Namun, tidak semua parameter harus dikirim ke ERP. Pilih data yang berguna untuk perencanaan, pelacakan, pemeliharaan, dan analisis. Sistem kendali mesin tetap perlu memiliki desain keselamatan dan keandalan tersendiri.
NIST SP 800-82 Rev. 3 diterbitkan pada September 2023 sebagai panduan keamanan OT. Dokumen tersebut membahas arsitektur OT, ancaman, kerentanan, serta pengamanan dengan mempertimbangkan kebutuhan performa, keandalan, dan keselamatan. NIST juga menyatakan keluarga panduan SP 800-82 telah diunduh lebih dari 3 juta kali sejak rilis awal pada 2006. Angka unduhan tersebut menunjukkan jangkauan dokumen, bukan ukuran efektivitas keamanan sistem.
Rujukan: NIST SP 800-82 Rev. 3 — Guide to Operational Technology Security.
8. Keamanan data, akses pengguna, dan audit trail
Sistem ERP menyimpan data yang dapat memengaruhi aktivitas operasional dan keuangan. Karena itu, hak akses perlu disusun berdasarkan fungsi dan tanggung jawab. Pengguna gudang, pembelian, produksi, quality control, keuangan, dan manajemen tidak harus memiliki kewenangan yang sama. Prinsip least privilege membantu membatasi akses hanya pada kebutuhan pekerjaan.
Fitur keamanan yang dapat dipertimbangkan meliputi autentikasi, role-based access control, pencatatan aktivitas, enkripsi komunikasi, backup, pemulihan data, pengelolaan sesi, serta prosedur peninjauan hak akses. Untuk integrasi OT, segmentasi jaringan dan pembatasan jalur komunikasi perlu dievaluasi bersama pengelola teknologi operasional. Jangan menghubungkan jaringan kantor dan jaringan kendali mesin tanpa penilaian risiko.
Audit trail dapat mencatat siapa yang membuat atau mengubah transaksi, kapan perubahan terjadi, serta nilai sebelum dan sesudah perubahan jika fitur tersebut dirancang. Catatan tersebut membantu proses pemeriksaan internal, tetapi tetap perlu kebijakan retensi, perlindungan log, dan prosedur tindak lanjut. Backup juga perlu diuji melalui simulasi pemulihan, bukan hanya diperiksa dari status pekerjaan terjadwal.
9. Standar mutu dan disiplin proses
ERP dapat mendukung sistem manajemen mutu dengan memastikan dokumen, hasil pemeriksaan, persetujuan, ketidaksesuaian, dan tindakan korektif tercatat secara konsisten. ISO menjelaskan 7 prinsip manajemen mutu, yaitu fokus pelanggan, kepemimpinan, keterlibatan orang, pendekatan proses, perbaikan, pengambilan keputusan berbasis bukti, dan manajemen hubungan. Prinsip ini dapat menjadi landasan tata kelola proses, bukan daftar fitur perangkat lunak yang otomatis menjamin sertifikasi.
Perusahaan perlu menentukan dokumen mana yang menjadi acuan, siapa yang berwenang menyetujui perubahan, bagaimana versi dokumen dikendalikan, dan bagaimana bukti pemeriksaan disimpan. Jika terdapat standar pelanggan atau persyaratan teknis produk, kriteria tersebut harus diterjemahkan menjadi prosedur dan parameter yang dapat dipahami pengguna sistem.
Rujukan: ISO — Quality Management Principles.
10. Memilih ERP custom, paket siap pakai, atau pendekatan hybrid
ERP paket siap pakai dapat dipertimbangkan jika proses bisnis perusahaan cukup dekat dengan fungsi standar yang tersedia. ERP custom lebih relevan ketika perusahaan membutuhkan alur, data, integrasi, atau aturan khusus yang sulit dipenuhi oleh konfigurasi standar. Pendekatan hybrid dapat menggabungkan platform inti dengan pengembangan modul atau integrasi tertentu.
Evaluasi sebaiknya mencakup kesesuaian proses, kemampuan konfigurasi, fleksibilitas laporan, dukungan multi-gudang, pengelolaan batch, integrasi sistem lama, keamanan, dokumentasi, biaya lisensi, biaya implementasi, serta biaya pemeliharaan. Periksa pula siapa yang bertanggung jawab terhadap pembaruan, migrasi, dukungan teknis, dan pengembangan lanjutan.
Jangan hanya membandingkan harga awal. Total biaya kepemilikan dapat mencakup analisis kebutuhan, konfigurasi, pengembangan, infrastruktur, migrasi, pelatihan, pengujian, dukungan, serta perubahan proses kerja. Estimasi biaya yang dapat dipertanggungjawabkan baru dapat disusun setelah ruang lingkup dan kondisi teknis diketahui.
11. Faktor yang memengaruhi biaya dan kompleksitas implementasi
Biaya ERP tidak dapat ditentukan hanya dari jumlah modul. Faktor lain mencakup jumlah pengguna, variasi proses produksi, jumlah lokasi, kompleksitas master data, kebutuhan migrasi, integrasi mesin atau aplikasi lama, kebutuhan laporan, tingkat kustomisasi, infrastruktur, dan dukungan pascaimplementasi.
Pabrik dengan satu alur produksi dan satu gudang dapat memiliki kebutuhan berbeda dari perusahaan yang menangani beberapa jenis logam, lokasi, lini produksi, atau standar pelanggan. Oleh karena itu, estimasi harus membedakan kebutuhan wajib, kebutuhan tahap berikutnya, dan fitur tambahan yang belum mendesak. Pendekatan bertahap dapat membantu mengendalikan risiko perubahan sekaligus memberi ruang evaluasi pada setiap fase.
12. Kesalahan umum ketika merancang ERP foundry
- Memilih sistem hanya berdasarkan daftar fitur tanpa memetakan alur produksi aktual.
- Mengabaikan kualitas master data, satuan, kode material, dan identitas batch.
- Menganggap semua proses pengecoran memiliki routing dan parameter yang sama.
- Menghubungkan ERP langsung dengan mesin tanpa evaluasi arsitektur OT dan keamanan.
- Tidak menetapkan pemilik data dan penanggung jawab persetujuan.
- Melakukan migrasi data tanpa rekonsiliasi dan pengujian hasil.
- Mengabaikan pelatihan pengguna dan prosedur operasional setelah implementasi.
13. Menentukan prioritas implementasi berdasarkan kesiapan
Sebelum proyek dimulai, perusahaan dapat membuat matriks prioritas. Beri penilaian pada dampak operasional, urgensi, kesiapan data, ketergantungan integrasi, risiko perubahan, dan ketersediaan pemilik proses. Modul yang memiliki data relatif siap dan dampak lintas departemen yang jelas dapat dipertimbangkan sebagai tahap awal.
Contohnya, perusahaan dapat memulai dari master data, pembelian, persediaan, dan pencatatan work order. Setelah alur tersebut stabil, perusahaan dapat memperluas sistem ke pelacakan batch, inspeksi mutu, costing, pemeliharaan, dan integrasi perangkat. Urutan tersebut bukan standar universal; penentuannya harus mengikuti kondisi perusahaan dan risiko proses.
Untuk perusahaan yang sedang membandingkan solusi, halaman software manufaktur dan ERP terintegrasi dapat menjadi referensi topik terkait dalam mengevaluasi kebutuhan sistem.
ERP industri pengecoran logam yang tepat bukan sekadar aplikasi pencatatan. Sistem perlu menghubungkan identitas material, rencana dan realisasi produksi, batch, hasil inspeksi, persediaan, biaya, serta informasi manajemen. Keberhasilan rancangan ditentukan oleh kecocokan proses, kualitas data, tata kelola, dan kesiapan pengguna.
Pertanyaan penting sebelum memilih ERP pengecoran logam
Informasi berikut membantu mengevaluasi ruang lingkup, integrasi, keamanan, biaya, dan kesiapan implementasi.
Diskusikan kebutuhan ERP untuk proses pengecoran perusahaan Anda
Sampaikan gambaran proses, kendala pencatatan, kebutuhan integrasi, dan target pengelolaan data. Kebutuhan tersebut dapat menjadi dasar pembahasan ruang lingkup solusi melalui mitra pengembangan.