ERP Komponen Mesin Vendor · Implementasi · Presisi
Manufaktur Komponen Presisi
Jasa Pembuatan ERP
Pabrik Komponen Mesin
Kontrol toleransi · Traceability material · MRP multi-level · Kalkulasi HPP per komponen · Penjadwalan mesin
32%
Rata-rata penurunan sisa scrap material
3-5 hari
Validasi modul inti sebelum go-live
±0,01 mm
Toleransi yang bisa direkam per inspeksi
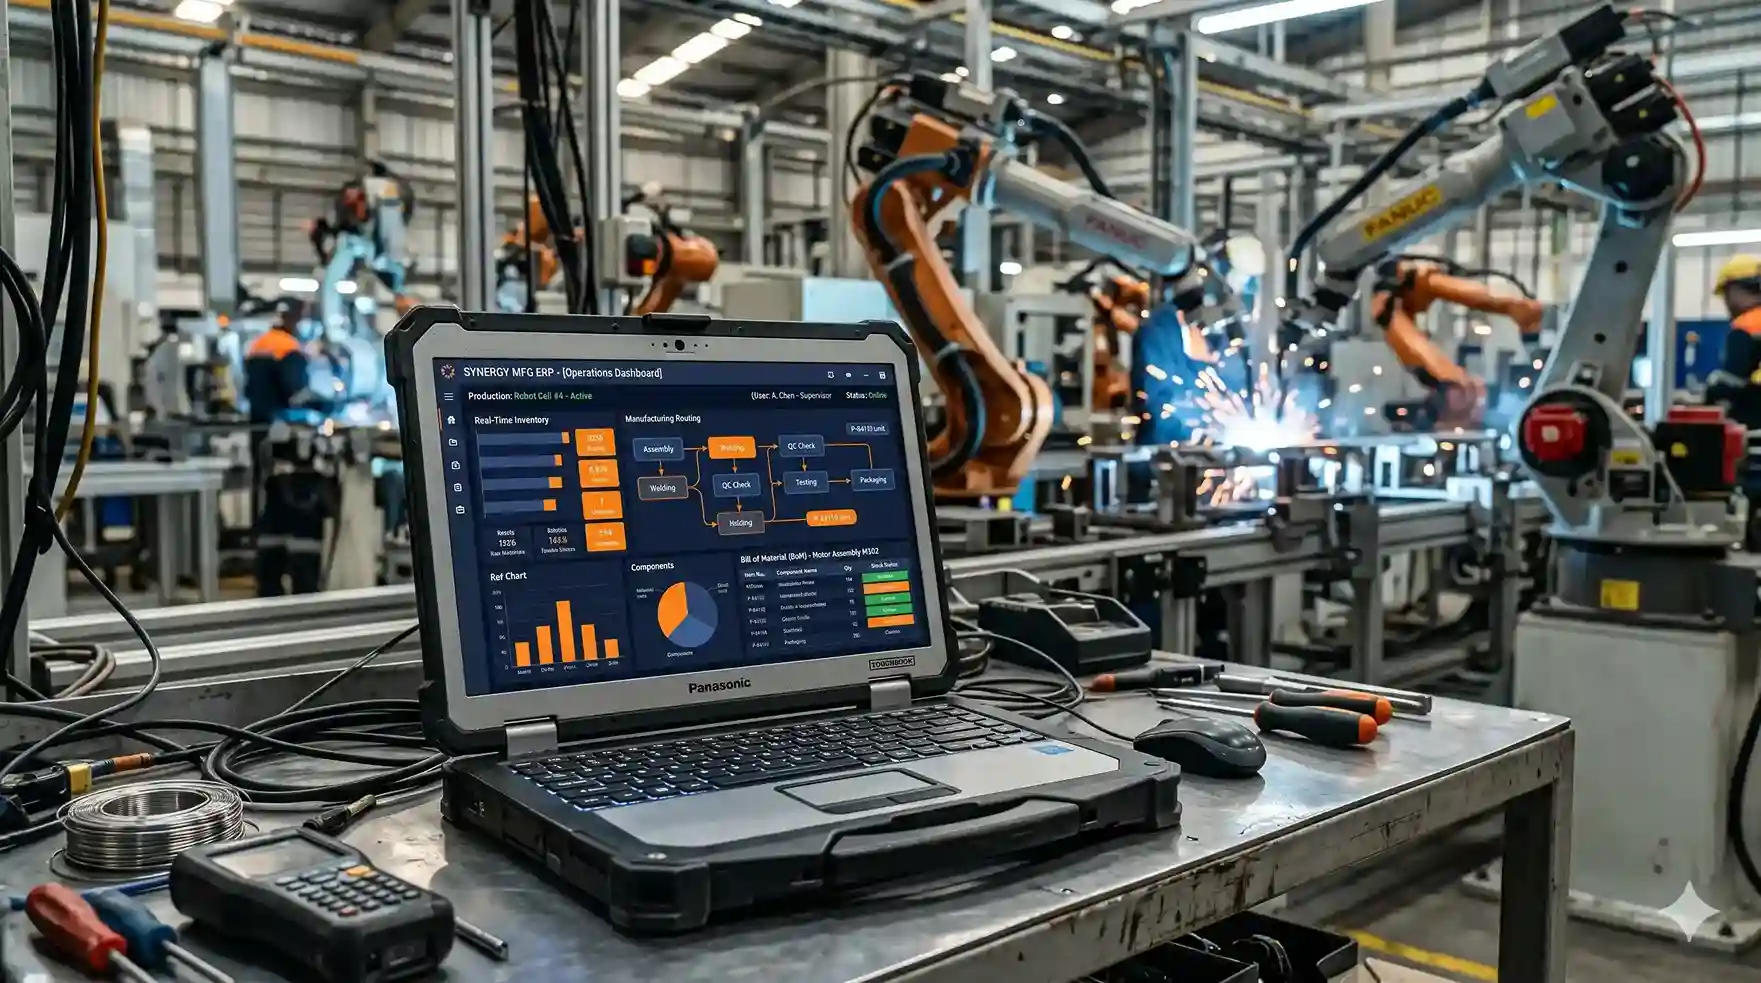
Dashboard ERP pabrik komponen mesin
Dashboard produksi komponen mesin — visibilitas real-time work order, utilisasi mesin, dan status inspeksi.
01 — Mengapa ERP Khusus Komponen Mesin
Presisi Bukan Sekadar Angka di Drawing

Pabrik komponen mesin bekerja dengan toleransi mikron, material spesifikasi khusus, dan urutan proses yang tidak bisa ditukar. Satu komponen yang diproses di luar urutan heat treatment dapat berubah sifat mekanisnya—dan ERP umum tidak memahami hal ini.

ERP untuk manufaktur diskrit seringkali hanya menangani BOM dan work order. Padahal pabrik komponen mesin membutuhkan lapisan tambahan: kontrol revisi drawing, pencatatan parameter mesin per operasi, integrasi inspeksi dimensi, dan material traceability dari sertifikat mill sheet hingga komponen jadi.

Standar seperti ISO 9001 dan IATF 16949 untuk pemasok otomotif menuntut bukti objektif bahwa proses berjalan konsisten. ERP yang menyimpan data aktual—bukan sekadar rencana—adalah fondasi audit yang kuat.
Data Kunci
18%
Rata-rata pengurangan waktu setup ulang akibat data proses terpusat
700+
Work order per bulan yang bisa dikelola tanpa spreadsheet terpisah
2 arah
Traceability material: dari sertifikat pemasok ke komponen jadi, dan sebaliknya
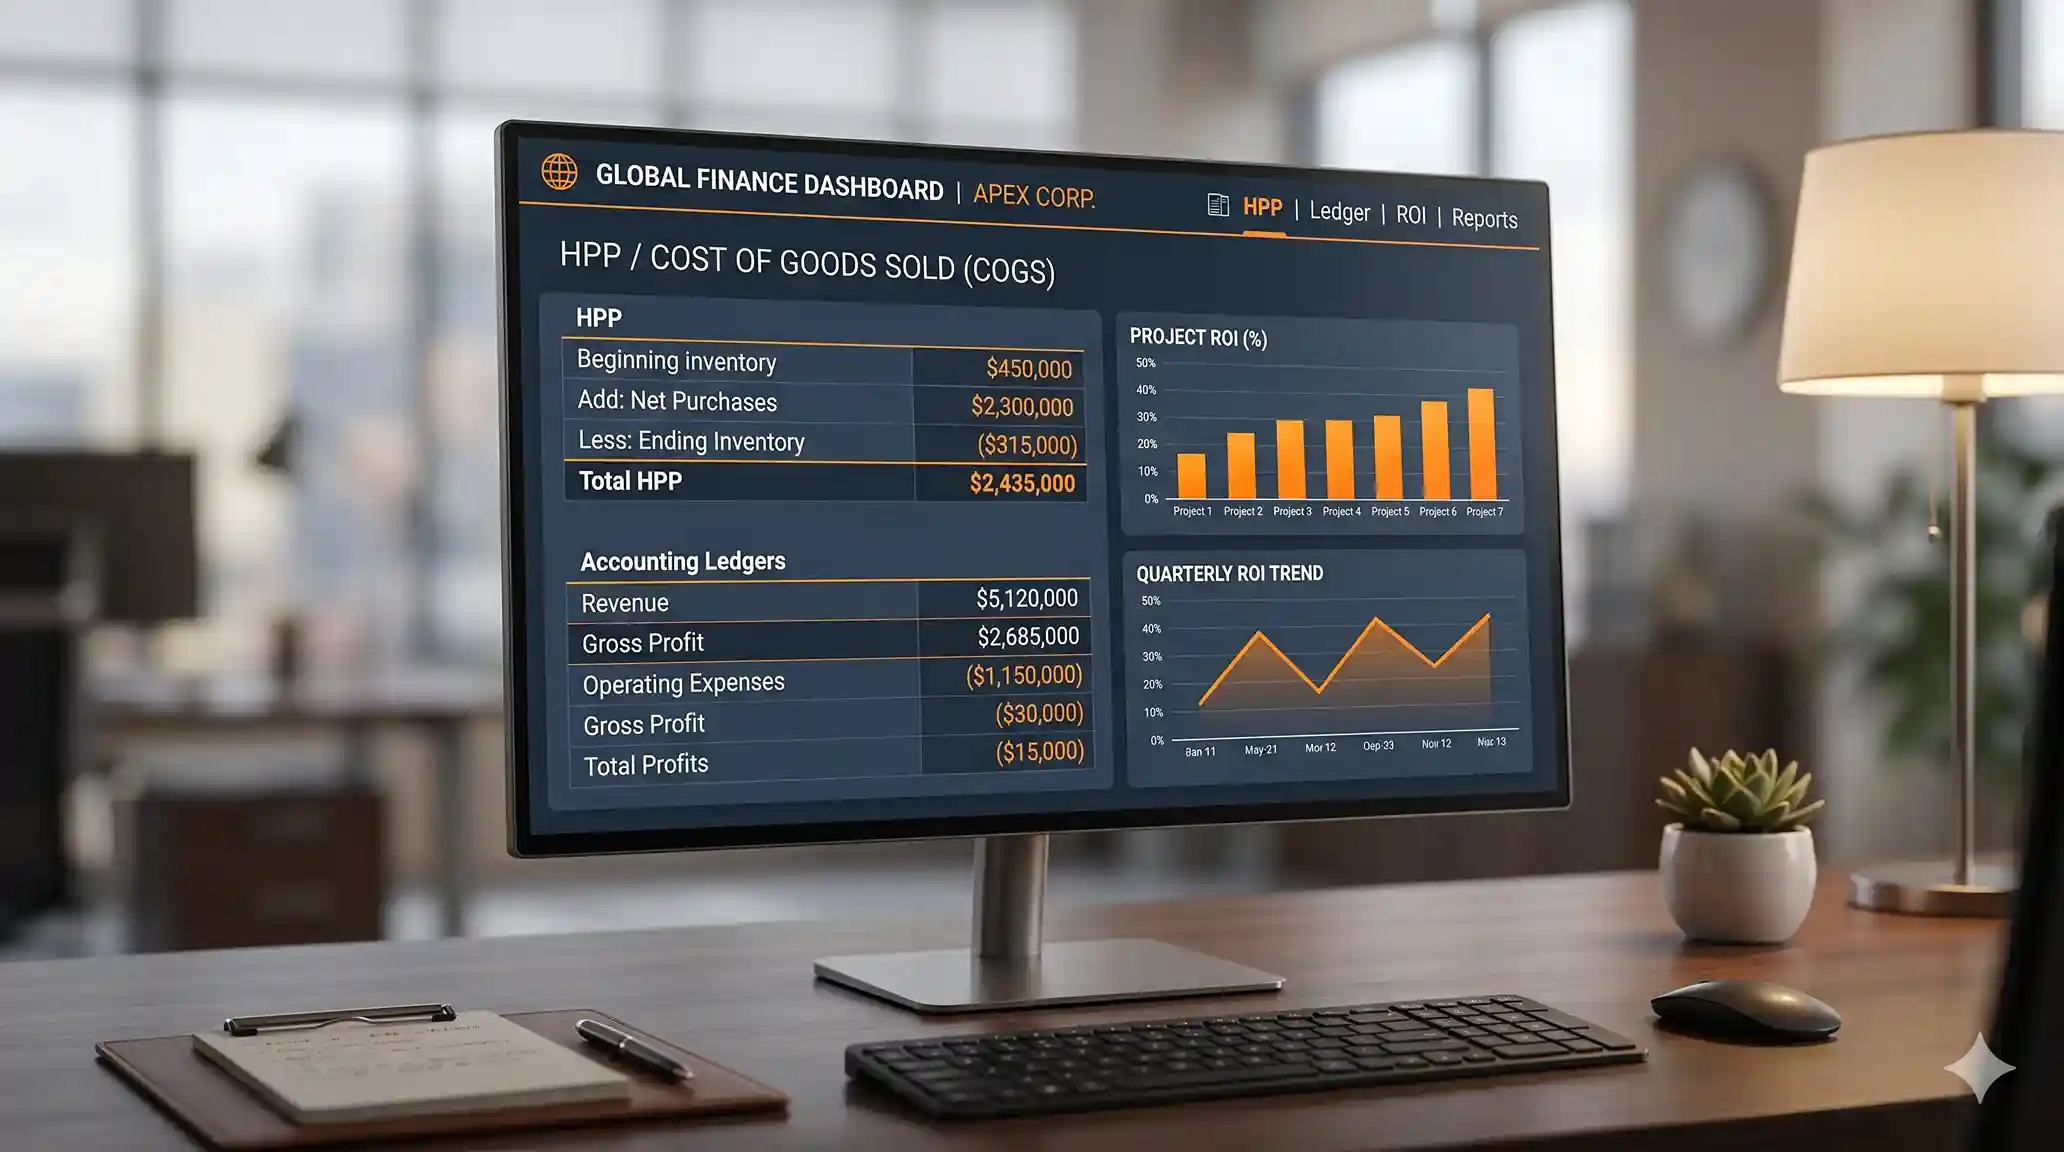
Kalkulasi HPP otomatis komponen mesin
Kalkulasi HPP otomatis — biaya material, jam mesin, dan overhead terserap per komponen secara akurat.
Modul Wajib
Fungsi yang Membuat ERP Layak untuk Komponen Mesin
A
Drawing & Revisi Terkontrol
Setiap part number memiliki revisi drawing dengan tanggal efektif. Work order hanya bisa memakai revisi terbaru. Perubahan dari pelanggan tercatat sebagai riwayat, bukan menimpa file lama.
B
Routing & Parameter Mesin
Urutan operasi (turning, milling, heat treatment, grinding) tersimpan dengan parameter aktual per mesin. Data ini menjadi dasar kalkulasi kapasitas dan penjadwalan yang realistis.
C
Inspeksi Dimensi Terintegrasi
Hasil pengukuran CMM atau alat ukur manual tercatat per karakteristik kritis. Sistem memblokir pengiriman jika ada karakteristik yang belum lulus inspeksi—mencegah komponen NG lolos ke pelanggan.
D
MRP Multi-Level
Perencanaan kebutuhan material dari level komponen hingga sub-assembly. Sistem memperhitungkan lead time pemasok, lot minimum, dan stok dalam proses—bukan sekadar selisih stok akhir.
Konsultasi Kebutuhan ERP Komponen Mesin
Faktor Kritis
Keterlibatan tim produksi sejak desain
Data master yang bersih sebelum migrasi
Validasi modul kritis bertahap
Pelatihan operator lantai produksi
Implementasi Bertahap Lebih Realistis

Pabrik komponen mesin tidak bisa menghentikan produksi selama implementasi ERP. Pendekatan bertahap—dimulai dari inventory dan traceability material (4-6 minggu), dilanjutkan MRP dan penjadwalan (6-8 minggu), lalu integrasi inspeksi dan kalkulasi HPP—memungkinkan tim mengadopsi sistem sambil mesin tetap berjalan.

Penelitian pada perusahaan manufaktur menengah menunjukkan bahwa implementasi ERP berkontribusi signifikan terhadap efisiensi operasional, dengan faktor penentu berupa dukungan manajemen, pelatihan berkelanjutan, dan evaluasi sistem berkala. Untuk pabrik komponen mesin, kunci tambahannya adalah keterlibatan operator lantai produksi sejak tahap desain alur kerja.
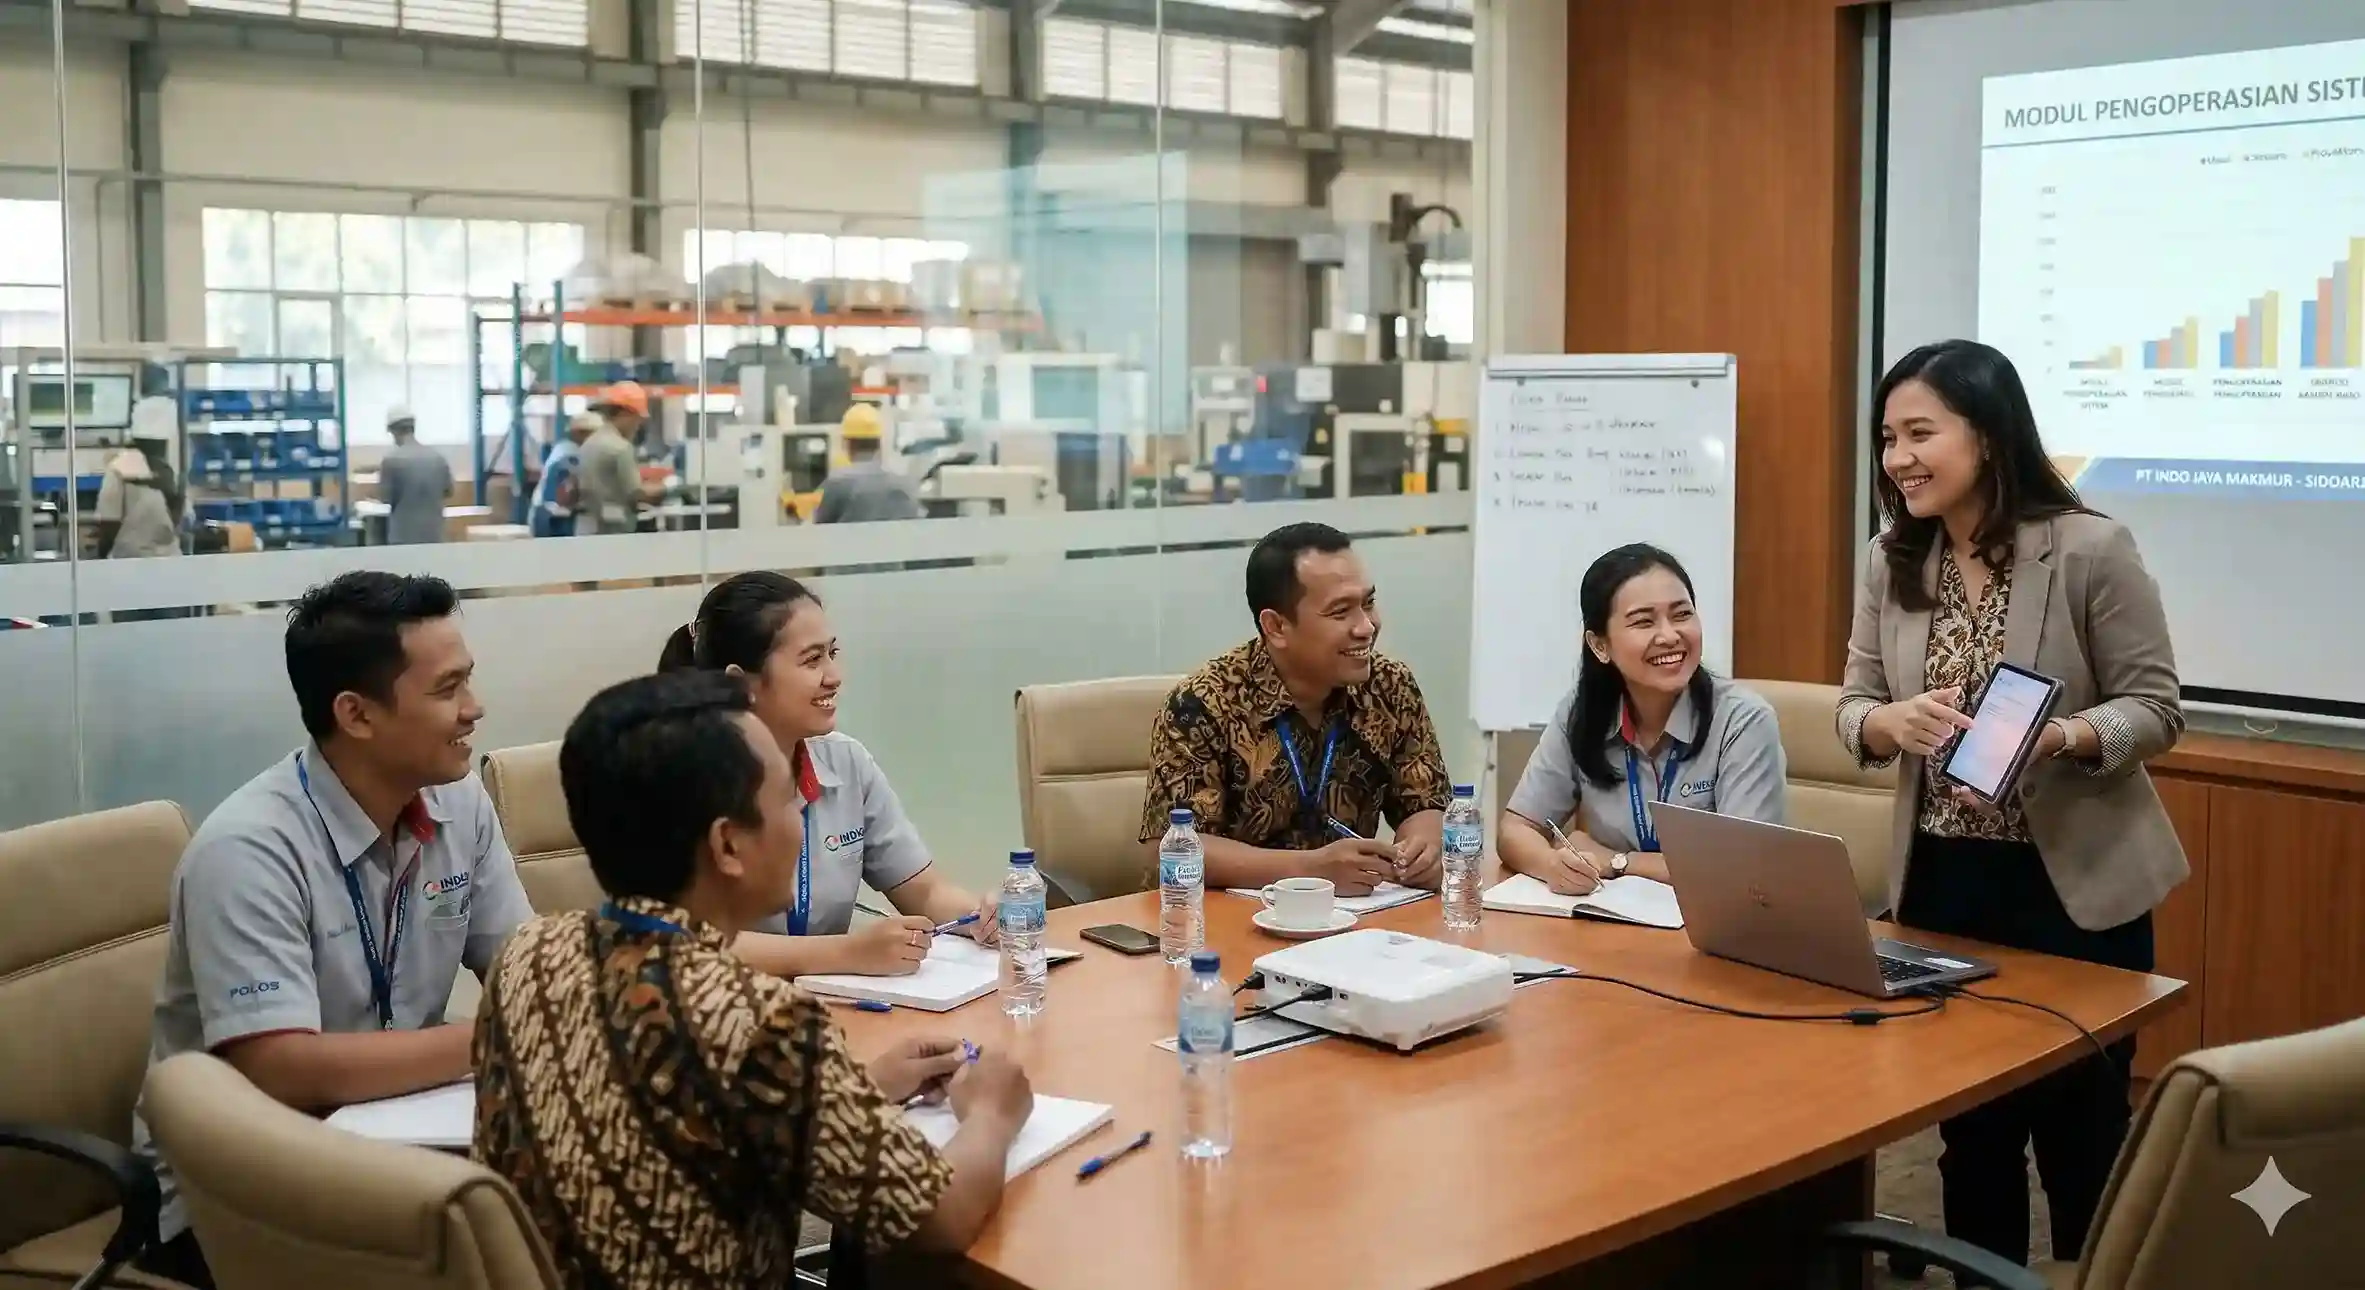
Pelatihan implementasi dan dukungan teknis ERP komponen mesin
Pelatihan implementasi dan dukungan teknis — transfer pengetahuan ke tim internal pabrik komponen mesin.
Jangkauan Implementasi
Cikarang · Bekasi · Karawang · Tangerang · Serang · Cilegon · Bandung · Purwakarta · Semarang · Kendal · Surakarta · Yogyakarta · Surabaya · Gresik · Sidoarjo · Pasuruan · Malang · Medan · Batam · Makassar
Konsultasi, pengembangan, dan implementasi ERP untuk pabrik komponen mesin di kawasan industri tersebut.
Pertanyaan yang Sering Diajukan

ERP manufaktur umum fokus pada BOM, work order, dan biaya produksi. ERP komponen mesin menambahkan kontrol revisi drawing, pencatatan parameter mesin per operasi, integrasi inspeksi dimensi (CMM/manual), dan traceability material dari sertifikat pemasok hingga komponen jadi. Tanpa fungsi ini, pabrik kesulitan membuktikan konsistensi proses saat audit pelanggan atau sertifikasi.

Implementasi modular bertahap umumnya memakan waktu 4-8 bulan untuk go-live modul inti (inventory, traceability, work order, inspeksi). Pabrik dengan routing multi-operasi kompleks dan integrasi mesin CNC membutuhkan tambahan 1-2 bulan. Pendekatan bertahap lebih realistis karena tim internal dapat mengadopsi sistem sambil mesin tetap berproduksi.

Bisa, jika ERP memiliki struktur data drawing control yang benar. Setiap part number memiliki revisi aktif dan riwayat revisi. Work order hanya bisa memakai revisi yang berlaku pada tanggal order. Perubahan dari pelanggan memicu alur persetujuan dan tidak menimpa file lama. Sistem juga menautkan revisi drawing ke BOM dan routing sehingga tidak ada produksi dengan spesifikasi kadaluarsa.

Sistem menampilkan seluruh jejak komponen terdampak: dari lot material, mesin yang digunakan, operator, parameter proses, hingga hasil inspeksi. Waktu pencarian yang biasanya berjam-jam dengan catatan manual bisa turun menjadi hitungan menit. Untuk pabrik dengan volume ratusan work order per bulan, kecepatan ini krusial untuk analisis akar masalah dan tindakan korektif.

Sistem ERP yang dirancang untuk industri manufaktur menyertakan prosedur backup otomatis, penyimpanan off-site, dan prosedur restorasi tertulis. Untuk data kritis seperti parameter proses dan hasil inspeksi, prinsipnya adalah audit trail yang mencatat perubahan dan penguncian entri setelah verifikasi. Uji restorasi berkala penting untuk memastikan backup benar-benar bisa digunakan.

Bisa, melalui integrasi OPC-UA, MTConnect, atau koneksi langsung ke PLC untuk mesin yang mendukung. Data output aktual, parameter proses, dan hasil pengukuran CMM dapat ditarik ke ERP untuk rekaman proses yang lebih akurat. Namun integrasi mesin bukan prasyarat untuk memulai ERP; banyak pabrik memulai dengan input operator via tablet atau barcode, lalu menambah integrasi mesin pada tahap berikutnya.

Bisa, dan itu memang tujuannya. Mitra yang baik menyertakan training intensif untuk key user dan train-the-trainer agar pengetahuan tidak bergantung pada satu orang. Dokumentasi teknis, user guide, dan akses source code (untuk sistem custom) memungkinkan tim IT internal mengambil alih secara bertahap. Penelitian menunjukkan pelatihan berkelanjutan adalah salah satu faktor pendukung utama keberhasilan implementasi ERP.

Standar seperti ISO 9001 dan IATF 16949 menuntut bukti objektif bahwa proses berjalan konsisten. ERP menyediakan data yang dapat diaudit: riwayat revisi drawing, catatan parameter mesin, hasil inspeksi per karakteristik, dan audit trail perubahan. Alih-alih mengumpulkan dokumen manual saat audit, tim QA dapat mengekspor laporan dari sistem—menghemat waktu dan mengurangi risiko temuan.

Tergantung kompleksitas proses. ERP paket cocok jika proses pabrik relatif standar dan kebutuhan utama adalah kecepatan implementasi. ERP custom unggul ketika proses produksi memiliki keunikan yang tidak bisa dipaksa mengikuti template—misalnya alur persetujuan revisi drawing multi-level, kalkulasi biaya per operasi mesin, atau integrasi dengan sistem pelanggan otomotif. Untuk pabrik dengan banyak varian komponen dan routing berbeda, fleksibilitas custom sering menjadi pembeda.

Untuk modul inti (inventory dan traceability material), pengujian validasi dapat diselesaikan dalam 3-5 hari kerja jika dokumentasi dan skenario uji sudah disiapkan. Modul yang lebih kompleks seperti integrasi inspeksi atau kalkulasi HPP multi-level bisa memakan waktu 1-2 minggu. Yang penting bukan durasinya, melainkan cakupan: validasi harus membuktikan bahwa entri, proses, keluaran, dan keamanan sistem bekerja sesuai spesifikasi.
Diskusikan Kebutuhan Spesifik Pabrik Anda
ERP Komponen Mesin
Vendor dan konsultan pembuatan serta implementasi ERP untuk pabrik komponen mesin di Indonesia.

Kami siap membantu mewujudkan solusi kebutuhan organisasi Anda dan siap berkomitmen hubungan jangka panjang. Mari berdiskusi bersama kami untuk menemukan solusi terbaik bagi kebutuhan Anda! Kontak no. WA: 081-216-309-410! Atau klik tombol hijau di bawah ini!

 Develop by Amanah Solution 2026 | Cassiopeia Extended
 Joomla 6 Framework!