Jasa Pembuatan ERP Pabrik Perakitan Mesin untuk Menghubungkan Setiap Tahap Produksi
Kelola engineering BOM, kebutuhan komponen, subassembly, work order, inventory, quality inspection, serial number, hingga biaya perakitan melalui rancangan ERP yang mengikuti proses manufaktur mesin.
Pemetaan solusi dilakukan melalui mitra pengembangan berdasarkan jenis mesin, karakter perakitan, kebutuhan data, dan kompleksitas operasional perusahaan.
Sumber: BPS, Survei Tahunan Perusahaan Industri Manufaktur 2023. KBLI 28 dan KBLI 33 adalah kategori kegiatan yang berbeda; angka ini bukan jumlah khusus pabrik perakitan mesin.
Ketika Satu Mesin Terdiri dari Banyak Komponen dan Tahapan Perakitan
Pabrik perakitan mesin dapat menangani produk dengan struktur komponen bertingkat. Satu unit utama mungkin tersusun dari rangka, panel, motor, gearbox, sistem transmisi, kelistrikan, sistem kontrol, dan beberapa subassembly yang diproses melalui urutan pekerjaan berbeda.
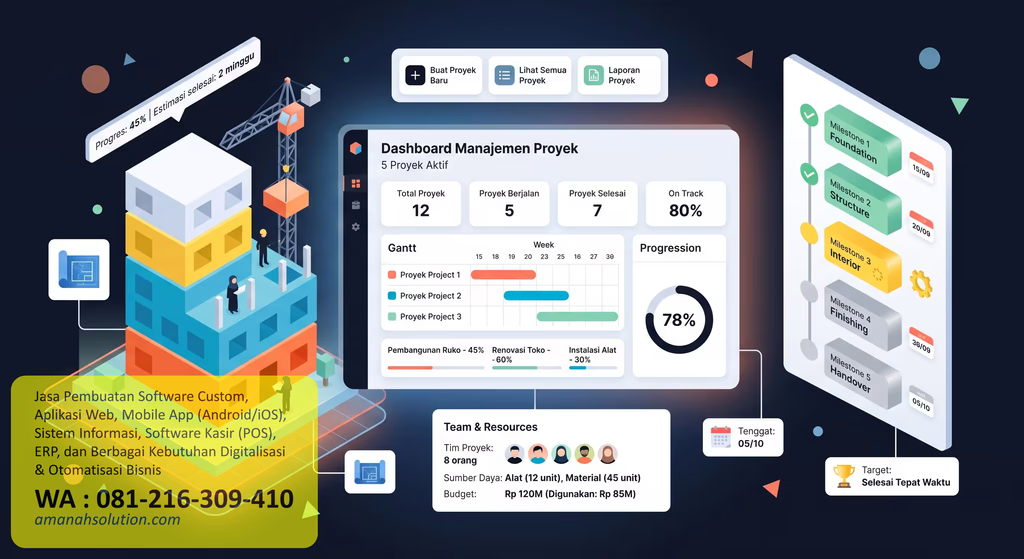
Ketika engineering, purchasing, gudang, produksi, QC, dan finance menggunakan catatan terpisah, informasi penting dapat tertinggal. Revisi desain tidak segera tercermin pada kebutuhan pembelian, komponen belum tersedia ketika work order dimulai, atau biaya aktual sulit dikaitkan dengan unit yang sedang dirakit.
Revisi desain tidak sinkron
Perubahan drawing atau BOM dapat membuat daftar material dan instruksi kerja tidak lagi sesuai.
Komponen belum siap
Lead time pemasok, stok, dan kebutuhan work order tidak selalu terbaca dalam satu referensi.
Status subassembly tidak jelas
Tim perlu mengetahui komponen yang sudah dirakit, sedang diproses, tertahan, atau menunggu inspeksi.
Biaya unit sulit ditelusuri
Pemakaian material, jam kerja, rework, dan overhead perlu dikaitkan dengan pekerjaan atau unit tertentu.
ERP Pabrik Perakitan Mesin untuk Menyatukan Engineering, Material, dan Produksi
ERP dapat menjadi penghubung informasi lintas fungsi. Data produk dari engineering menjadi referensi BOM, kebutuhan komponen diteruskan ke MRP dan procurement, sedangkan work order mengarahkan aktivitas perakitan dan pencatatan hasil produksi.

Rancangan sistem dapat dimulai dari modul inti yang paling dibutuhkan. Integrasi lanjutan dapat dipertimbangkan setelah proses, struktur data, dan kesiapan perangkat diperiksa.
Data engineering dan produksi terpisah.
Referensi data dan transaksi saling terhubung.
Status pekerjaan dan kebutuhan material lebih terbaca.
Keputusan operasional menggunakan data yang konsisten.
Petakan struktur produk dan alur perakitan sebelum memilih ERP
Diskusikan kebutuhan BOM, subassembly, pengadaan, work order, inspeksi, dan laporan biaya melalui mitra pengembangan.
Fitur ERP Manufaktur untuk Pabrik Perakitan Mesin
Modul yang dibutuhkan bergantung pada jenis mesin, tingkat kustomisasi, jumlah varian produk, pola produksi, serta cara perusahaan mengelola pekerjaan engineering dan assembly.
Procurement dan inventory komponen
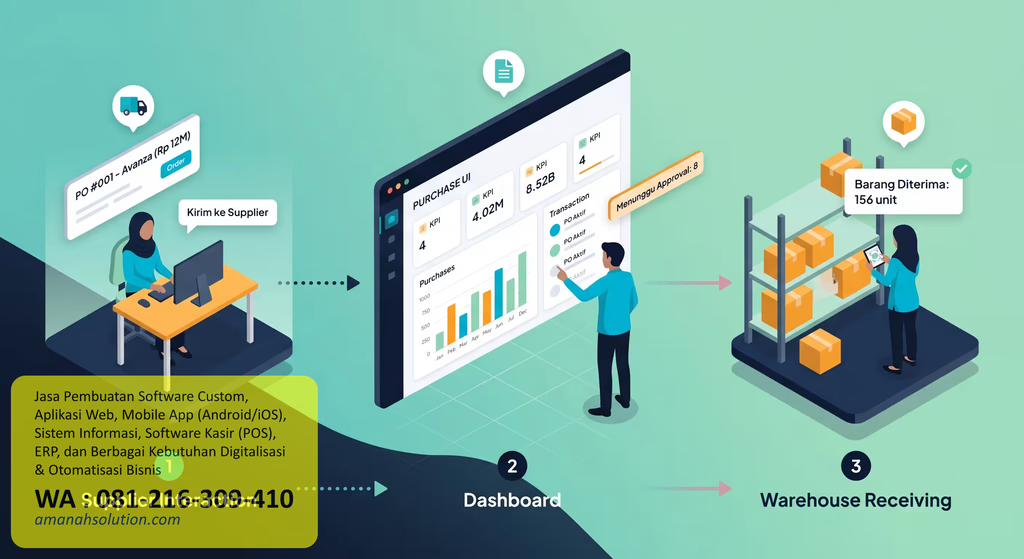
Mengelola permintaan pembelian, purchase order, penerimaan, pemasok, lokasi penyimpanan, serta ketersediaan komponen untuk kebutuhan perakitan. Sistem dapat menghubungkan kebutuhan material dari BOM dengan stok aktual dan pesanan yang masih berjalan.
Untuk pengelolaan gudang lebih mendalam, pembahasan dapat dilanjutkan pada software warehouse custom dan sistem inventaris dan stok.
Engineering BOM dan revision control
Mengelola struktur produk, kode komponen, kuantitas, spesifikasi, drawing reference, revisi, alternatif material, dan tanggal efektif perubahan.
Multi-level BOM dan subassembly
Menyusun struktur mesin utama, modul, subassembly, dan komponen individual agar kebutuhan material dapat dihitung berdasarkan hierarki produk.
MRP dan production scheduling
Menghitung kebutuhan material dari permintaan dan BOM, memeriksa stok, mempertimbangkan lead time, serta menyusun rencana pembelian dan jadwal kerja.
Work order dan routing
Mengelola perintah kerja, urutan operasi, stasiun kerja, kebutuhan material, penanggung jawab, target penyelesaian, dan status setiap aktivitas.
WIP dan assembly tracking
Mencatat subassembly yang sudah selesai, pekerjaan berjalan, komponen tertahan, hasil perakitan, rework, scrap, dan penyelesaian unit.
Quality inspection dan NCR
Mendukung pemeriksaan incoming, in-process, final inspection, pencatatan ketidaksesuaian, tindakan korektif, dan persetujuan pelepasan produk.
Serial number dan histori unit
Menghubungkan identitas unit dengan komponen, lot, work order, hasil inspeksi, tanggal perakitan, dan catatan pengujian sesuai kebutuhan.
Costing dan akuntansi manufaktur
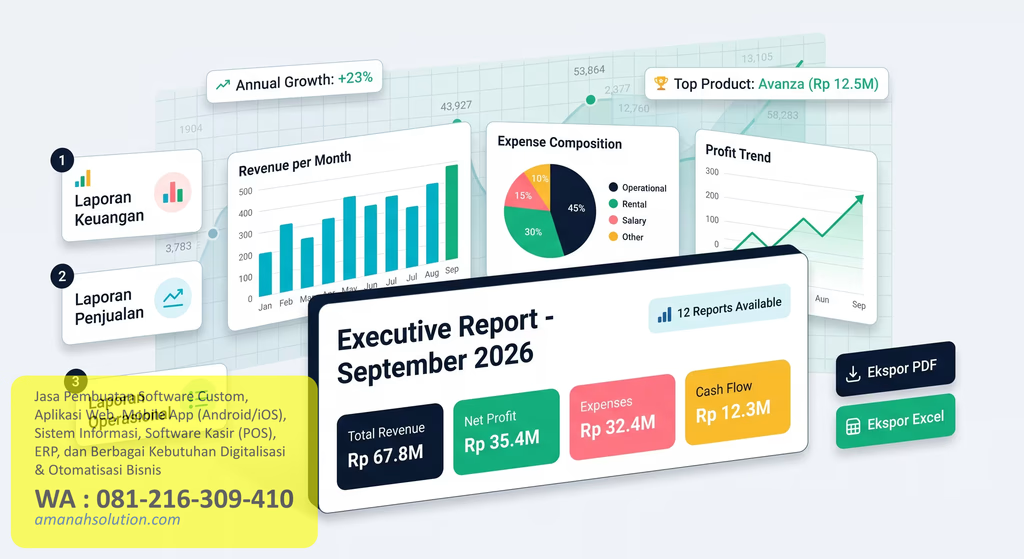
Menghubungkan biaya komponen, tenaga kerja, jasa luar, overhead, rework, dan transaksi produksi untuk membantu analisis biaya per unit atau proyek.

Modul yang saling terhubung, bukan sekadar banyak fitur
Nilai ERP muncul ketika transaksi lintas bagian menggunakan referensi yang sama. Perubahan BOM dapat memengaruhi MRP; MRP dapat menghasilkan kebutuhan pembelian; penerimaan material memperbarui stok; pemakaian komponen mengurangi persediaan; dan penyelesaian work order menjadi masukan untuk costing serta laporan.
Perusahaan yang membutuhkan integrasi proses rantai pasok dapat meninjau software Supply Chain Management dan software procurement.
Data Industri Mesin sebagai Konteks Perencanaan dan Pengelolaan Produksi
Data publik membantu memahami skala sektor dan dinamika industri. Angka ini bukan ukuran pasar ERP, bukan statistik khusus pabrik perakitan, dan bukan bukti peningkatan kinerja dari penggunaan software tertentu.
Perusahaan skala menengah-besar pada 2023.
Pekerja pada industri mesin dan perlengkapan tahun 2023.
Nilai ekspor industri permesinan nasional pada 2024.
Kinerja subsektor mesin dan perlengkapan yang dilaporkan Kemenperin pada triwulan II 2025.
Ekspor industri permesinan nasional
Dari angka yang dibulatkan tersebut, perubahan nominalnya sekitar 32,7% selama periode 2020–2024. Ini merupakan hitungan sederhana dari angka pembulatan, bukan pertumbuhan tahunan.
Sumber: Kemenperin, Direktorat Industri Permesinan dan Alat Mesin Pertanian, 4 November 2025.
Sumber: Kemenperin, IPAMP Bahas Strategi Tingkatkan Daya Saing dan Ekspor Produk Industri, 4 November 2025. Periode indikator pertumbuhan harus dibaca sesuai konteks publikasi.
Referensi: Kemenperin – IPAMP Bahas Strategi Tingkatkan Daya Saing dan Ekspor Produk Industri; BPS – Jumlah Perusahaan IBS 2023; BPS – Jumlah Tenaga Kerja IBS 2023.
Proses Pemetaan Jasa Pembuatan ERP Pabrik Perakitan Mesin
Proses kerja dimulai dari pemahaman karakter produk dan aktivitas perakitan. Estimasi durasi serta keluaran setiap tahap ditentukan setelah kompleksitas sistem, kesiapan data, dan kebutuhan integrasi dianalisis.
Ruang lingkup harus jelas sebelum pengembangan dimulai. Hindari menambahkan integrasi atau modul yang belum memiliki kebutuhan dan pemilik proses yang terdefinisi.
Discovery dan pemetaan proses
Mendalami jenis mesin, pola make-to-stock, make-to-order atau engineer-to-order, tahapan engineering, pembelian, perakitan, inspeksi, dan pengiriman.
Pemeriksaan data produk dan BOM
Memeriksa master part, struktur multi-level BOM, satuan, drawing, routing, revisi, alternatif komponen, dan aturan konfigurasi produk.
Perancangan modul dan arsitektur
Menetapkan kebutuhan ERP, MRP, procurement, inventory, work order, WIP, quality, serial number, costing, hak akses, dan integrasi.
Konfigurasi, pengembangan, dan pengujian
Menguji skenario transaksi dari kebutuhan material sampai penyelesaian unit, termasuk revisi BOM, kekurangan komponen, rework, dan pemeriksaan kualitas.
Migrasi, implementasi, dan evaluasi
Menyiapkan data awal, pelatihan pengguna, rencana go-live, pemantauan transaksi, dokumentasi, dan daftar pengembangan lanjutan.
Pastikan kebutuhan BOM, routing, dan work order terpetakan dengan jelas
Bahas proses perakitan, struktur produk, kesiapan material, dan kebutuhan pelaporan sebelum menentukan solusi.
Perbedaan ERP untuk Make-to-Stock, Make-to-Order, dan Engineer-to-Order
Model produksi memengaruhi cara perusahaan mengelola BOM, perencanaan material, kapasitas, dan perubahan desain. Pilihan sistem sebaiknya mengikuti karakter pesanan dan produk.
| Aspek | Make-to-Stock | Make-to-Order | Engineer-to-Order |
|---|---|---|---|
| Dasar produksi | Forecast dan target stok. | Pesanan pelanggan. | Pesanan dan kebutuhan desain khusus. |
| BOM | Cenderung memakai struktur produk yang berulang. | Dapat memakai varian atau konfigurasi pesanan. | Dapat berubah mengikuti desain proyek. |
| Perencanaan | Menjaga ketersediaan stok dan kapasitas. | Menyeimbangkan tanggal pesanan dan kapasitas. | Menghubungkan engineering, pengadaan, proyek, dan produksi. |
| Perubahan desain | Dikendalikan melalui revisi produk standar. | Dapat berbeda antar pesanan atau varian. | Sering menjadi bagian dari proses engineering proyek. |
| Costing | Biaya standar dan aktual produksi. | Biaya aktual atau estimasi per pesanan. | Biaya engineering dan proyek dapat perlu dipisahkan. |
| Kebutuhan ERP | Inventory, MRP, planning, dan produksi berulang. | Sales order, konfigurasi, MRP, dan tracking pesanan. | Project control, engineering change, procurement, dan costing proyek. |
Bagaimana jika satu pabrik menggunakan lebih dari satu model?
Sebagian pabrik dapat memproduksi komponen standar untuk stok, merakit mesin berdasarkan pesanan, sekaligus menangani proyek dengan desain khusus. Dalam situasi tersebut, ERP perlu mendukung pemisahan aturan perencanaan dan costing tanpa membuat data master menjadi tidak konsisten.
Panduan ERP Pabrik Perakitan Mesin: BOM, Routing, MRP, Assembly, dan Traceability
ERP manufaktur mesin perlu memahami bahwa produk akhir tidak selalu dihasilkan melalui satu proses sederhana. Sebuah unit dapat melalui tahapan desain, pengadaan material, fabrikasi komponen, pembuatan subassembly, perakitan utama, pengujian, inspeksi, hingga pengiriman. Sistem yang baik harus mampu menghubungkan transaksi dan informasi pada setiap tahapan tersebut.
1. Mengenal industri mesin dan perlengkapan
Dalam klasifikasi KBLI 2020 yang digunakan pada publikasi statistik BPS 2023, kelompok KBLI 28 mencakup industri mesin dan perlengkapan yang tidak diklasifikasikan di tempat lain. BPS mencatat 867 perusahaan skala menengah-besar dan 83.797 pekerja pada kelompok tersebut.
Sebagai pembanding kategori yang berbeda, KBLI 33—jasa reparasi dan pemasangan mesin dan peralatan—mencatat 363 perusahaan dan 23.144 pekerja. Angka KBLI 33 tidak boleh dijumlahkan atau disamakan dengan KBLI 28 sebagai statistik khusus perakitan mesin. Keduanya menggambarkan aktivitas industri yang berbeda.
Sumber: BPS – Jumlah Perusahaan IBS dan BPS – Jumlah Tenaga Kerja IBS.
2. Apa itu multi-level Bill of Materials?
Bill of Materials atau BOM merupakan struktur yang menjelaskan material, komponen, dan subassembly yang dibutuhkan untuk membangun suatu produk. Pada pabrik perakitan mesin, BOM dapat berbentuk hierarki. Mesin utama berada pada tingkat atas, diikuti modul atau subassembly, kemudian komponen individual pada tingkat yang lebih detail.
Contohnya, satu unit mesin dapat memiliki rangka utama, sistem penggerak, panel kontrol, sistem transmisi, dan perangkat keselamatan. Sistem penggerak kemudian dapat memiliki motor, coupling, gearbox, dan komponen pemasangan. Dengan struktur bertingkat, ERP dapat membantu menghitung kebutuhan komponen sampai level yang dibutuhkan oleh proses pembelian dan perakitan.
Diagram hanya ilustrasi struktur. Jumlah tingkat BOM dan komponen aktual mengikuti desain masing-masing mesin.
3. Engineering change dan configuration management
Dalam proyek mesin, perubahan desain dapat terjadi karena penyesuaian kapasitas, spesifikasi pelanggan, ketersediaan komponen, atau hasil evaluasi engineering. Perubahan tersebut perlu dikelola melalui mekanisme persetujuan, histori revisi, tanggal efektif, serta identifikasi produk atau work order yang terdampak.
ISO 10007:2017 memberikan panduan configuration management untuk mendukung produk dan layanan dari konsep sampai akhir siklus hidup. Halaman resmi ISO mencatat standar ini sebagai Edisi ke-3, diterbitkan pada Maret 2017, versi koreksi pada Juli 2019, telah ditinjau dan dikonfirmasi pada 2023, serta memiliki 10 halaman. Standar tersebut merupakan panduan configuration management, bukan spesifikasi fitur ERP.
Sumber: ISO 10007:2017 – Quality management: Guidelines for configuration management.
4. Routing, work center, dan kapasitas produksi
Routing menjelaskan urutan operasi yang harus dilalui suatu produk atau subassembly. Work center dapat merepresentasikan area kerja, mesin, atau kelompok tenaga kerja yang menjalankan operasi. Data routing dapat berisi urutan proses, kebutuhan sumber daya, waktu standar yang ditetapkan perusahaan, dan aturan perpindahan antarproses.
Dalam ERP, routing membantu menghubungkan kebutuhan material dengan jadwal dan kapasitas. Perusahaan dapat membandingkan beban kerja dengan kapasitas tersedia, mengidentifikasi operasi yang berpotensi menjadi bottleneck, serta melihat status pekerjaan di setiap area. Nilai waktu proses harus berasal dari pengukuran atau standar internal perusahaan, bukan angka perkiraan yang dibuat sistem tanpa validasi.
5. MRP dan perencanaan material
Material Requirements Planning atau MRP menghitung kebutuhan material berdasarkan permintaan produksi, struktur BOM, stok tersedia, penerimaan yang dijadwalkan, serta parameter perencanaan seperti lead time dan lot sizing. Tujuannya adalah membantu perusahaan mengetahui material apa yang diperlukan, berapa jumlahnya, dan kapan kebutuhan tersebut harus dipenuhi.
Hasil perhitungan MRP dapat menjadi rekomendasi pembelian atau rencana produksi komponen internal. Akurasi hasilnya sangat bergantung pada kualitas master data, ketepatan stok, struktur BOM, dan disiplin pencatatan transaksi. Jika data penerimaan atau pemakaian material terlambat diperbarui, rekomendasi perencanaan dapat menyimpang dari kondisi aktual.
Untuk pengadaan yang lebih terstruktur, perusahaan dapat menghubungkan proses tersebut dengan software procurement serta pengelolaan rantai pasok melalui sistem Supply Chain Management.
6. Hubungan ERP, MES, dan sistem kontrol mesin
ERP dan MES memiliki fokus yang berbeda tetapi dapat saling melengkapi. ERP umumnya menangani perencanaan bisnis, pengadaan, persediaan, pesanan, dan keuangan. MES lebih dekat dengan pengelolaan operasi manufaktur, pelaksanaan pekerjaan, status proses, serta informasi lantai produksi. Integrasi keduanya dapat membantu menghubungkan rencana produksi dengan pelaksanaan aktual.
ISA-95 atau IEC 62264 menyediakan kerangka integrasi sistem enterprise dan manufacturing control. Model ISA-95 memiliki 5 level: Level 0 untuk proses fisik; Level 1 untuk sensing dan manipulasi proses; Level 2 untuk monitoring dan supervisory control; Level 3 untuk manufacturing operations management; dan Level 4 untuk business planning and logistics, termasuk ERP. ISA juga menjelaskan bahwa seri ISA-95 memiliki 8 bagian.
Pemetaan ini berguna untuk menentukan batas tanggung jawab sistem dan titik pertukaran data. ERP tidak harus mengendalikan mesin secara langsung. Kebutuhan integrasi perlu disesuaikan dengan arsitektur kontrol, keamanan, dan kemampuan perangkat di pabrik.
Sumber: ISA-95 Series of Standards – Enterprise-Control System Integration.
7. Quality management dan inspeksi mesin
Kualitas mesin dapat dipengaruhi oleh kesesuaian komponen, ketepatan perakitan, hasil pengujian, dokumentasi, dan pemenuhan spesifikasi pelanggan. ERP dapat mendukung pencatatan inspeksi material masuk, pemeriksaan selama perakitan, final inspection, hasil pengujian, serta status penerimaan atau penolakan.
ISO menjelaskan 7 prinsip manajemen mutu, yaitu customer focus, leadership, engagement of people, process approach, improvement, evidence-based decision making, dan relationship management. Prinsip tersebut dapat menjadi referensi saat menyusun tata kelola mutu, tetapi bukan berarti penggunaan ERP otomatis membuat perusahaan memenuhi persyaratan sertifikasi.
Sumber: ISO – Quality Management Principles.
8. Traceability dan serial number pada unit mesin
Traceability memungkinkan perusahaan menelusuri hubungan antara unit jadi, subassembly, komponen, lot pemasok, work order, dan hasil inspeksi. Untuk mesin yang memiliki identitas serial, ERP dapat menyimpan histori perakitan, konfigurasi unit, tanggal penyelesaian, dokumen pengujian, dan informasi pengiriman sesuai kebutuhan bisnis.
Penentuan tingkat detail perlu dilakukan sejak awal. Apakah pelacakan cukup pada tingkat batch, subassembly, atau harus sampai komponen individual? Apakah nomor seri diberikan pada mesin utama saja atau juga pada modul tertentu? Jawaban atas pertanyaan tersebut menentukan struktur data dan proses pemindaian atau pencatatan yang dibutuhkan.
Jika perusahaan mengelola distribusi unit dan pengiriman, data tersebut dapat dihubungkan dengan software ekspedisi dan logistik atau sistem tracking pengiriman.
9. Keamanan sistem dan Operational Technology
Apabila ERP terhubung dengan MES, PLC, sensor, atau perangkat kontrol, perusahaan perlu memperhatikan batas jaringan IT dan OT. Integrasi harus mempertimbangkan hak akses, segmentasi jaringan, autentikasi, pencatatan aktivitas, backup, serta prosedur pemulihan ketika terjadi gangguan.
NIST SP 800-82 Rev. 3 diterbitkan final pada 28 September 2023 dan menggantikan Rev. 2 yang diterbitkan pada 2015. Dokumen tersebut membahas keamanan OT dengan mempertimbangkan kebutuhan performa, keandalan, dan keselamatan. NIST juga telah mencantumkan rencana awal revisi berikutnya pada 2026; dokumen final Rev. 3 tetap perlu dibaca sesuai status publikasi terbaru.
Sumber: NIST SP 800-82 Rev. 3.

10. Costing dan analisis biaya perakitan
Costing dapat menghubungkan biaya material, komponen yang dibeli, komponen hasil produksi internal, tenaga kerja, jasa luar, overhead, serta biaya rework. Untuk produk engineer-to-order, perusahaan mungkin membutuhkan analisis biaya per proyek atau pesanan, bukan hanya biaya standar per jenis mesin.
ERP dapat menyajikan perbandingan estimasi dan realisasi biaya berdasarkan transaksi yang tercatat. Agar analisis dapat dipercaya, perusahaan perlu menentukan aturan pembebanan biaya, satuan pengukuran, periode pencatatan, dan cara menangani komponen pengganti atau perubahan spesifikasi.
Untuk pengelolaan laporan finansial yang lebih luas, lihat software keuangan perusahaan.
11. Bagaimana menentukan biaya pembuatan ERP?
Biaya pembuatan ERP dipengaruhi oleh jumlah modul, kompleksitas multi-level BOM, variasi konfigurasi produk, kebutuhan engineering change, jumlah work center, tingkat detail WIP, serialisasi, integrasi mesin, migrasi data, deployment, keamanan, dan dukungan setelah implementasi.
Perusahaan sebaiknya menyusun daftar kebutuhan berdasarkan tiga kelompok: kebutuhan wajib untuk operasi, kebutuhan pendukung untuk kontrol dan analisis, serta pengembangan lanjutan. Pendekatan ini membantu membatasi ruang lingkup awal tanpa menutup kemungkinan pengembangan arsitektur di masa mendatang.
12. Kesalahan yang perlu dihindari saat memilih ERP
- Memilih sistem berdasarkan banyaknya menu tanpa menguji alur perakitan aktual.
- Tidak membersihkan master part, BOM, routing, supplier, dan satuan sebelum migrasi.
- Mengabaikan revisi drawing dan perubahan konfigurasi mesin.
- Tidak menetapkan cara pencatatan subassembly dan WIP.
- Menganggap integrasi PLC atau MES dapat dilakukan tanpa pemeriksaan teknis.
- Tidak menghubungkan pemakaian material dengan work order dan unit yang dikerjakan.
- Tidak menetapkan pemilik data dan penanggung jawab persetujuan.
13. Checklist sebelum menentukan mitra ERP
- Apakah sistem mendukung struktur BOM bertingkat dan alternatif komponen?
- Apakah histori revisi engineering dapat ditelusuri?
- Apakah routing, work center, dan work order dapat mengikuti proses aktual?
- Apakah status subassembly dan WIP dapat dicatat secara konsisten?
- Apakah kebutuhan lot, serial number, dan histori inspeksi sudah ditentukan?
- Apakah integrasi dengan MES atau perangkat kontrol benar-benar diperlukan?
- Apakah migrasi data, pelatihan, pengujian, dan dukungan implementasi dijelaskan?
- Apakah ruang lingkup biaya, kepemilikan data, dokumentasi, dan pengembangan lanjutan disepakati?
FAQ Jasa Pembuatan ERP Pabrik Perakitan Mesin
Jawaban untuk membantu perusahaan mengevaluasi fitur, integrasi, proses implementasi, data, dan biaya ERP.

Siapkan contoh BOM, alur kerja, data material, dan daftar laporan yang dibutuhkan untuk memperjelas pembahasan.
Siapkan sistem ERP yang mengikuti karakter perakitan mesin
Mulai dengan pembahasan struktur produk, kebutuhan material, routing, pengendalian pekerjaan, kualitas, dan laporan biaya.