ERP Pengecoran Logam Pengembang · Implementasi
Industri Pengecoran Logam
Pengembang
ERP Pabrik
Pengecoran
Heat number traceability · Kontrol parameter lebur · Manajemen pola & cetakan · Kalkulasi yield per batch
911
Perusahaan pengecoran logam di Indonesia (2024)
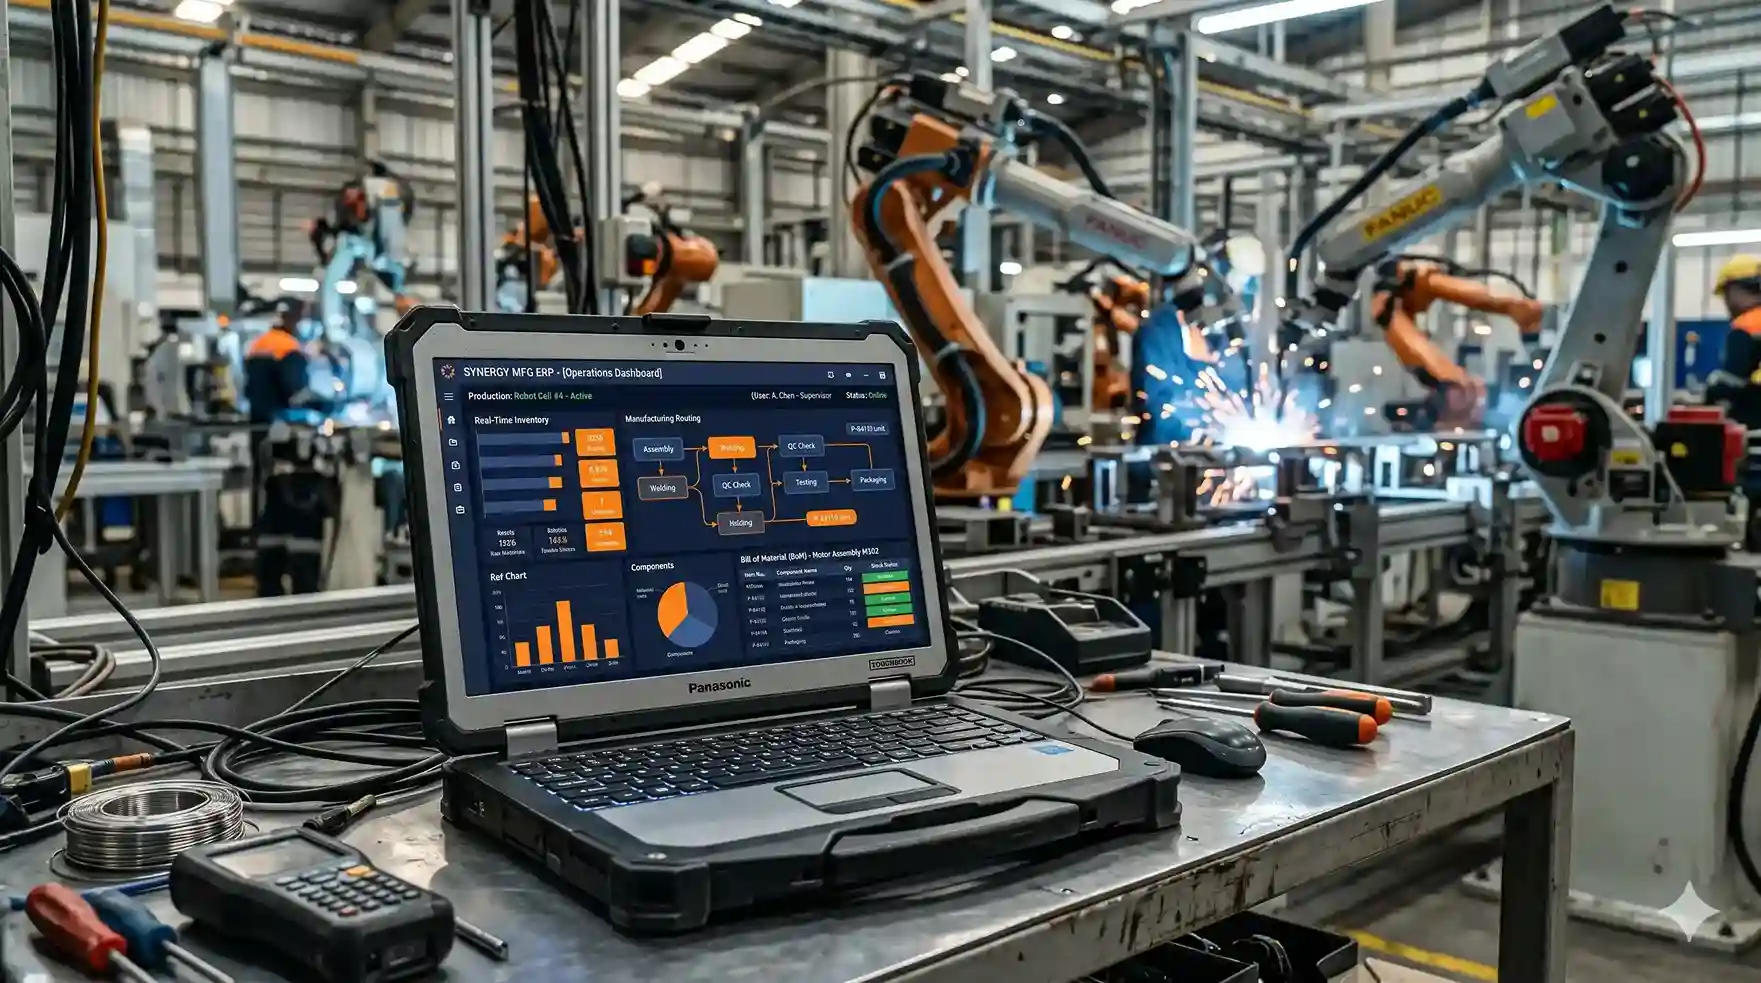
Dashboard ERP pabrik pengecoran logam
Dashboard produksi — heat number, utilisasi tungku, dan status inspeksi dalam satu layar.
01 — Konteks Industri
Pengecoran Bukan Sekadar Menuang Logam Cair

Pengecoran logam mencakup rangkaian proses yang saling terkait: pembuatan pola, persiapan cetakan, peleburan, penuangan, pembongkaran, pembersihan, hingga perlakuan panas dan pemesinan akhir. Setiap tahap memiliki parameter yang memengaruhi kualitas coran—dari komposisi kimia logam cair, suhu tuang, laju pendinginan, hingga karakteristik pasir cetak.

ERP umum yang dirancang untuk manufaktur diskrit seringkali gagal menangani kekhususan pengecoran. Sistem tersebut tidak memiliki struktur data untuk heat number—identitas unik setiap leburan logam yang menjadi dasar ketertelusuran material—maupun kemampuan menghitung kebutuhan bahan dengan mempertimbangkan yield aktual, bukan sekadar BOM teoretis.
Karakteristik
Konsentrasi Tinggi, Basis Luas
Lima perusahaan teratas menghasilkan 96,8% nilai produksi nasional, dari total 911 perusahaan pada 2024. Mayoritas adalah pemain kecil-menengah yang perlu sistem tepat guna.
02 — Kompleksitas Operasional
Tiga Persoalan yang Tidak Dijawab ERP Generik
01
Ketertelusuran Heat Number
Setiap leburan menghasilkan logam cair dengan komposisi kimia tertentu. Jika ditemukan cacat, penelusuran harus menghubungkan coran ke heat number asalnya, parameter lebur, dan pemasok bahan baku. Tanpa relasi tersimpan, investigasi mengandalkan ingatan operator.
02
Perencanaan Lebur Efisien
Tungku peleburan adalah aset mahal dengan konsumsi energi tinggi. Menjalankan leburan kecil terpisah meningkatkan biaya energi per kilogram. ERP pengecoran mengelompokkan pesanan berdasarkan kesamaan paduan dan ketebalan dinding, lalu mengoptimalkan jadwal lebur.
03
Variasi Overrun
Jumlah produk jadi dari satu cetakan tidak pernah pasti. Tingkat yield bervariasi, dan kebutuhan memproduksi lebih banyak untuk mengantisipasi cacat berkisar 5-20% tergantung kompleksitas coran. Tanpa data historis tercatat, perencanaan overrun berbasis perkiraan.
Konsultasi Kebutuhan ERP Pengecoran Logam
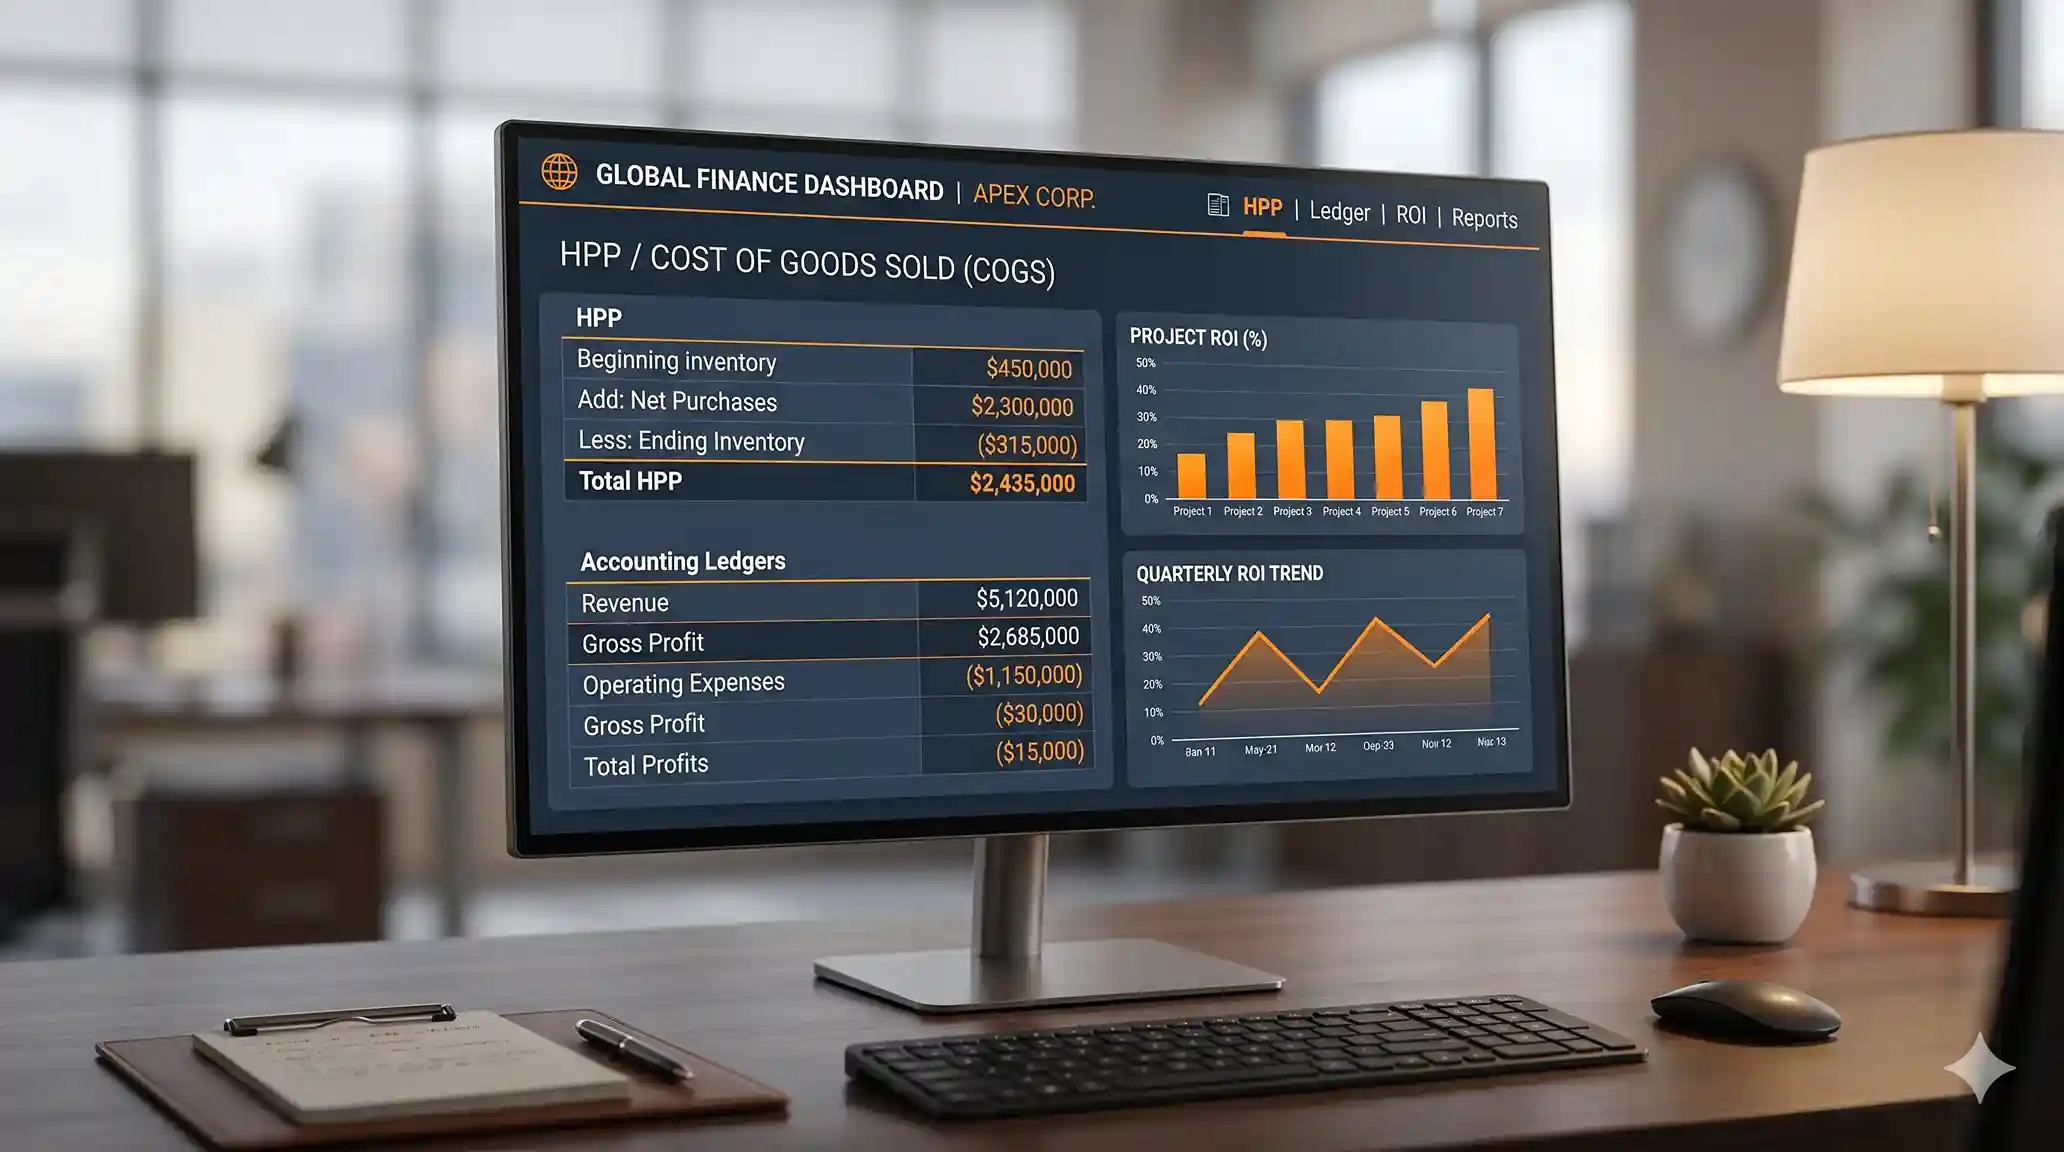
Kalkulasi HPP otomatis pengecoran logam
Kalkulasi HPP otomatis — biaya logam cair, energi tungku, dan jam kerja terserap per batch coran.
03 — Modul Wajib
Fungsi Inti untuk Pabrik Pengecoran
A
Heat Number Traceability
Setiap coran tertaut ke heat number leburannya, komposisi kimia hasil uji spectrometer, parameter tungku, dan asal bahan baku. Jika ada keluhan, penelusuran dilakukan dalam hitungan menit—bukan hari. Sistem juga menyimpan relasi dua arah: dari keluhan ke heat number, dan dari heat number ke semua produk yang dihasilkannya.
B
Perencanaan Lebur & Pola
Optimasi pengelompokan pesanan berdasarkan paduan dan ketebalan, penjadwalan penggunaan pola dan cetakan, serta kalkulasi kebutuhan logam cair dengan mempertimbangkan yield historis per jenis coran.
C
Kontrol Kualitas Terintegrasi
Pencatatan hasil uji komposisi, kekerasan, dan dimensi per batch. Sistem memblokir pengiriman jika ada parameter yang belum lulus, dan menyimpan riwayat untuk audit pelanggan.
D
Manajemen Pola & Kepatuhan
Pola dan cetakan memiliki siklus pakai terbatas. ERP mencatat jumlah pemakaian, menjadwalkan perawatan, dan menautkan masa berlaku SIA/SILO mesin sesuai Permenaker No. 38 Tahun 2016 ke kalender operasional.
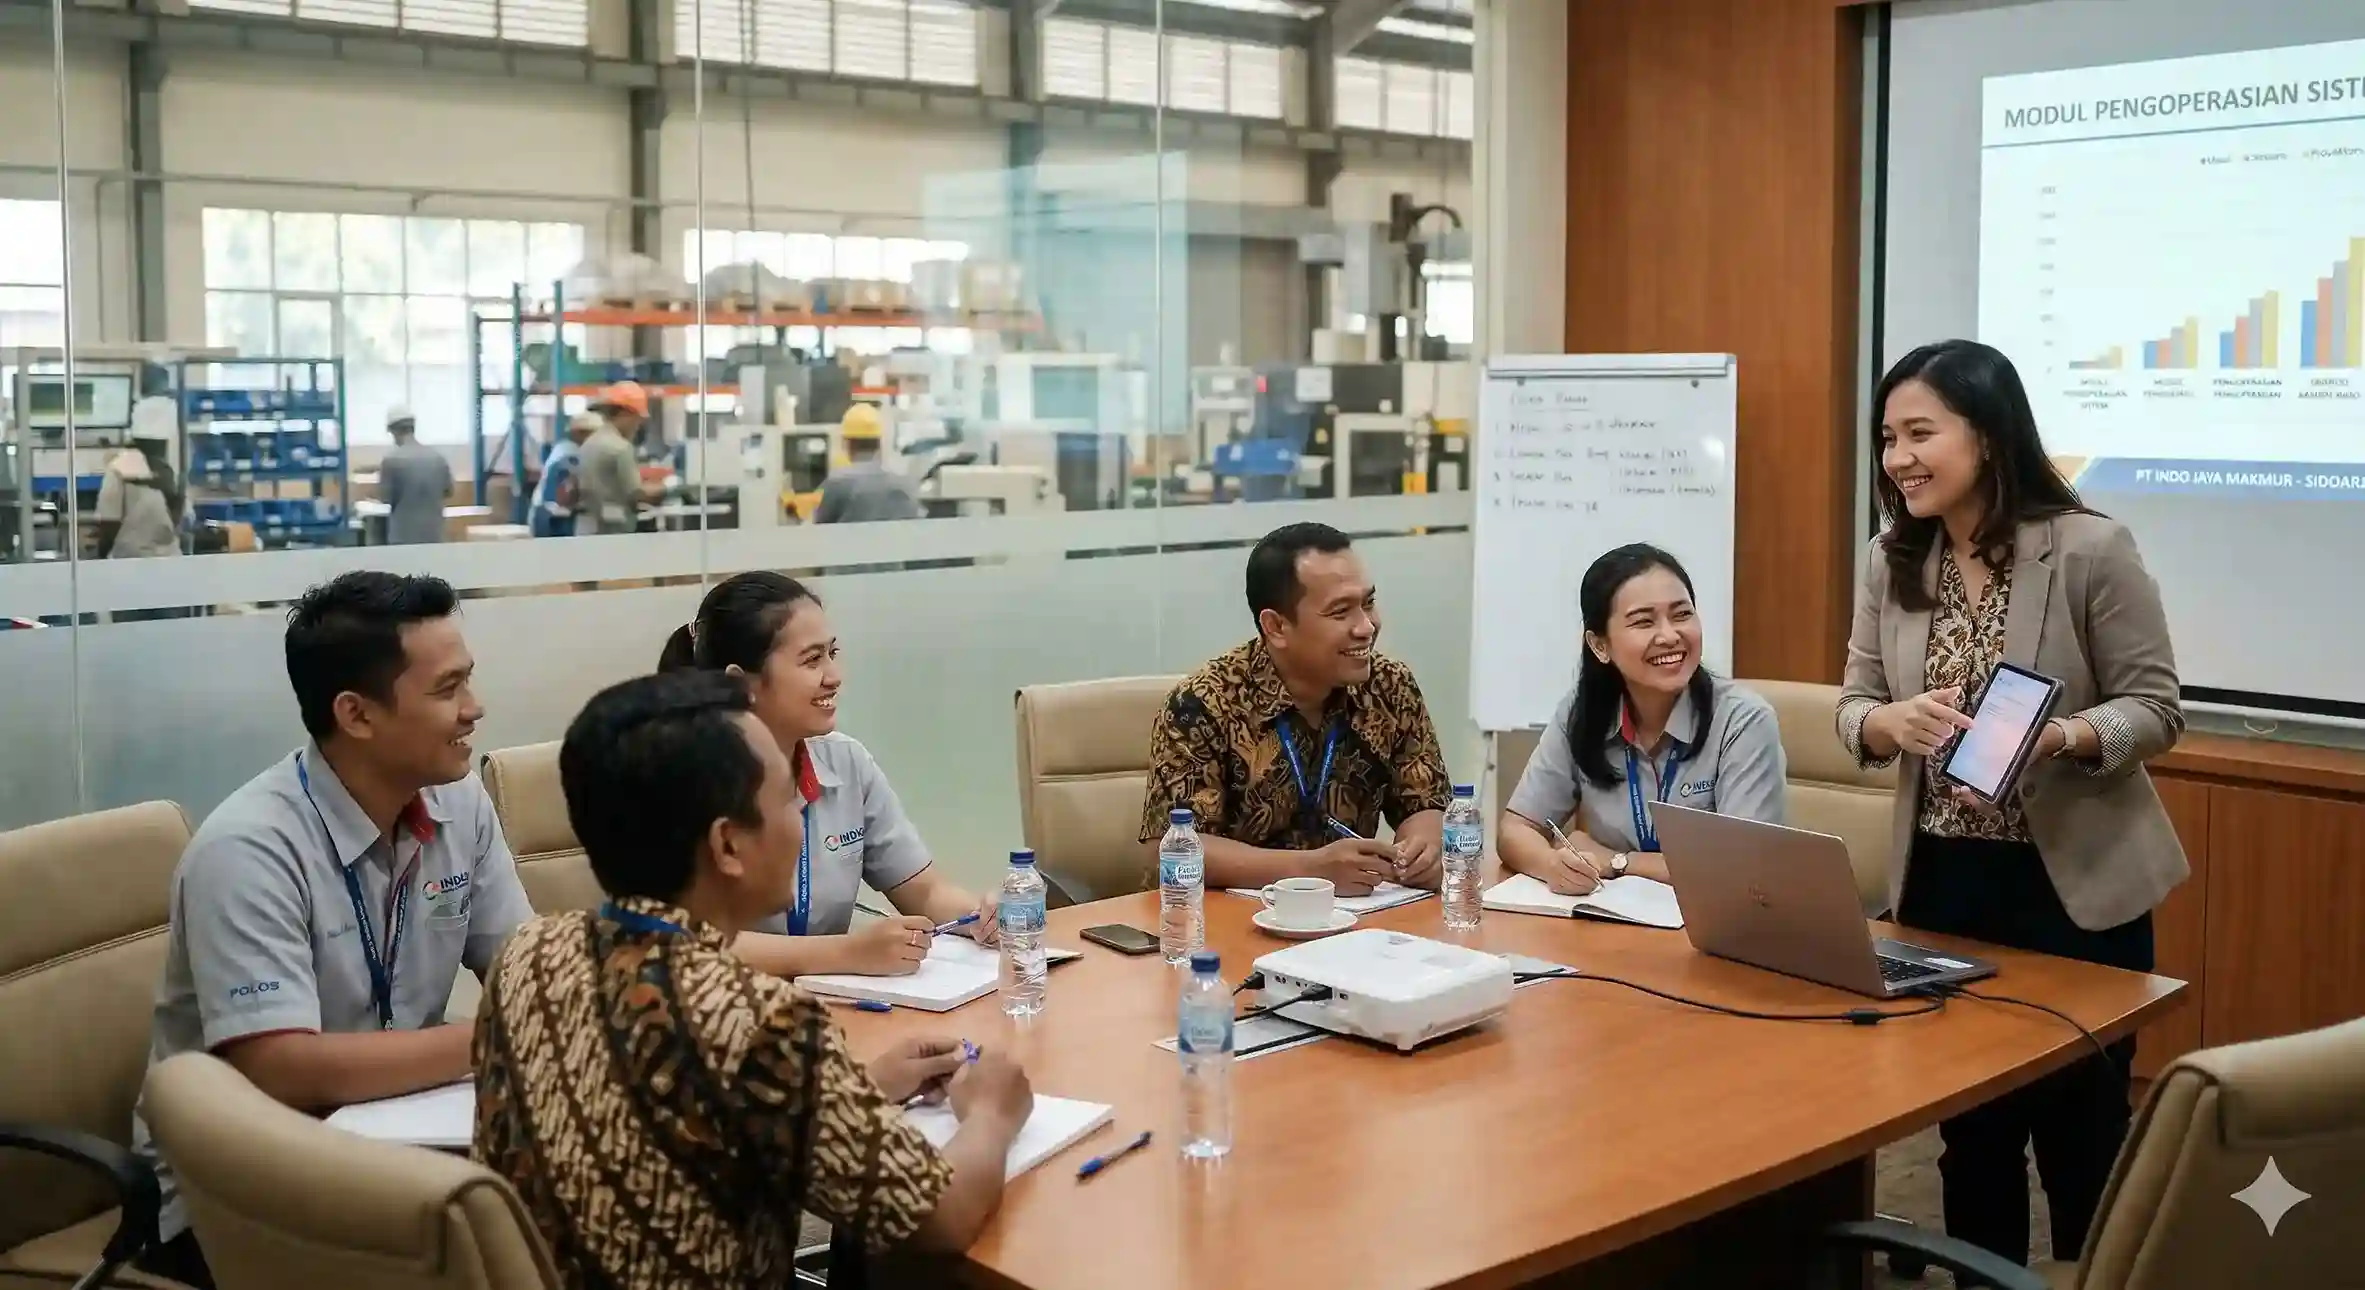
Pelatihan implementasi dan dukungan teknis ERP pengecoran logam
Pelatihan implementasi dan dukungan teknis — transfer pengetahuan ke tim internal pabrik pengecoran logam.
04 — Implementasi
Bertahap, Bukan Big Bang

Pendekatan bertahap—dimulai dari pencatatan heat number dan traceability material (4-6 minggu), dilanjutkan perencanaan lebur dan penjadwalan pola (6-8 minggu), lalu integrasi kontrol kualitas dan kalkulasi HPP (4-6 minggu)—memungkinkan tim mengadopsi sistem sambil tungku tetap beroperasi. Titik awal yang paling berdampak adalah sentralisasi data produksi yang sebelumnya tersebar di kertas dan whiteboard. Dengan satu sumber data, manajemen dapat melihat tren scrap, mengidentifikasi hambatan, dan mengambil keputusan berdasarkan angka aktual.

Validasi modul inti (heat number dan traceability) umumnya dapat diselesaikan dalam 3-5 hari kerja jika skenario uji dan dokumentasi sudah disiapkan. Modul yang lebih kompleks seperti optimasi lebur atau integrasi laboratorium membutuhkan waktu 1-2 minggu. Yang penting bukan durasinya, melainkan cakupan: validasi harus membuktikan bahwa entri, proses, keluaran, dan keamanan sistem bekerja sesuai spesifikasi operasional pabrik.

Tahap 1
Heat Number & Traceability
Tahap 2
Perencanaan Lebur & Pola
Tahap 3
Kualitas & Kalkulasi HPP
Jangkauan Implementasi
Cikarang · Bekasi · Karawang · Tangerang · Serang · Cilegon · Bandung · Purwakarta · Semarang · Kendal · Surakarta · Yogyakarta · Surabaya · Gresik · Sidoarjo · Pasuruan · Malang · Medan · Batam · Makassar
Pengembangan, konsultasi, dan implementasi ERP untuk pabrik pengecoran logam di kawasan industri tersebut.
Pertanyaan yang Sering Diajukan

ERP manufaktur umum fokus pada BOM, work order, dan biaya produksi. ERP pengecoran menambahkan heat number traceability, perencanaan lebur yang mempertimbangkan paduan dan yield historis, manajemen pola dan cetakan, serta integrasi uji kualitas metalurgi. Tanpa fungsi ini, pabrik pengecoran kesulitan menelusuri asal cacat dan mengoptimalkan biaya energi tungku.

Implementasi modular bertahap umumnya memakan waktu 4-8 bulan untuk go-live modul inti (heat number traceability, inventory, work order, inspeksi). Pabrik dengan optimasi lebur kompleks dan integrasi tungku membutuhkan tambahan 1-2 bulan. Pendekatan bertahap lebih realistis karena tim internal dapat mengadopsi sistem sambil tungku tetap beroperasi.

Bisa, jika ERP memiliki struktur data heat number yang benar. Setiap heat number menyimpan komposisi kimia hasil uji spectrometer, parameter tungku saat lebur, pemasok bahan baku, dan tanggal produksi. Coran yang dihasilkan tertaut ke heat number asalnya, sehingga penelusuran dapat dilakukan dua arah: dari keluhan pelanggan ke heat number, atau dari heat number ke semua produk yang dihasilkannya.

Sistem menampilkan seluruh jejak coran terdampak: heat number, komposisi kimia, parameter lebur, pola yang digunakan, operator, dan hasil inspeksi. Waktu pencarian yang biasanya berjam-jam dengan catatan manual bisa turun menjadi hitungan menit. Untuk pabrik dengan volume produksi tinggi, kecepatan ini krusial untuk analisis akar masalah dan tindakan korektif.

Sistem ERP yang dirancang untuk industri manufaktur menyertakan prosedur backup otomatis, penyimpanan off-site, dan prosedur restorasi tertulis. Untuk data kritis seperti heat number dan parameter lebur, prinsipnya adalah audit trail yang mencatat perubahan dan penguncian entri setelah verifikasi. Uji restorasi berkala penting untuk memastikan backup benar-benar bisa digunakan.

Bisa, melalui integrasi OPC-UA, koneksi PLC, atau antarmuka laboratorium untuk spectrometer. Data suhu, konsumsi energi, dan hasil uji komposisi dapat ditarik ke ERP untuk rekaman lebur yang lebih akurat. Namun integrasi peralatan bukan prasyarat untuk memulai ERP; banyak pabrik memulai dengan input operator via terminal lantai produksi, lalu menambah integrasi pada tahap berikutnya.

Bisa, dan itu memang tujuannya. Mitra yang baik menyertakan training intensif untuk key user dan train-the-trainer agar pengetahuan tidak bergantung pada satu orang. Dokumentasi teknis, user guide, dan akses source code (untuk sistem custom) memungkinkan tim IT internal mengambil alih secara bertahap. Penelitian menunjukkan pelatihan berkelanjutan adalah salah satu faktor pendukung utama keberhasilan implementasi ERP.

Mesin pengecoran wajib menjalani riksa uji berkala dan memiliki SIA/SILO sesuai Permenaker No. 38 Tahun 2016. ERP dapat menyimpan tanggal riksa uji terakhir, masa berlaku izin, dan jadwal pemeriksaan berikutnya. Sistem mengirim pengingat ke tim maintenance, sehingga kepatuhan tidak bergantung pada ingatan individu. Data ini juga berguna saat audit internal atau eksternal.

Tergantung kompleksitas proses. ERP paket cocok jika proses pengecoran relatif standar dan kebutuhan utama adalah kecepatan implementasi. ERP custom unggul ketika proses produksi memiliki keunikan yang tidak bisa dipaksa mengikuti template—misalnya alur optimasi lebur multi-paduan, perhitungan yield per geometri coran, atau integrasi dengan sistem pelanggan otomotif. Untuk pabrik dengan banyak varian coran dan parameter proses berbeda, fleksibilitas custom sering menjadi pembeda.

Untuk modul inti (heat number dan traceability material), pengujian validasi dapat diselesaikan dalam 3-5 hari kerja jika dokumentasi dan skenario uji sudah disiapkan. Modul yang lebih kompleks seperti optimasi lebur atau kalkulasi HPP per batch bisa memakan waktu 1-2 minggu. Yang penting bukan durasinya, melainkan cakupan: validasi harus membuktikan bahwa entri, proses, keluaran, dan keamanan sistem bekerja sesuai spesifikasi.
Diskusikan Kebutuhan Spesifik Pabrik Pengecoran Anda
ERP Pengecoran Logam
Pengembang dan konsultan pembuatan serta implementasi ERP untuk pabrik pengecoran logam di Indonesia.

Kami siap membantu mewujudkan solusi kebutuhan organisasi Anda dan siap berkomitmen hubungan jangka panjang. Mari berdiskusi bersama kami untuk menemukan solusi terbaik bagi kebutuhan Anda! Kontak no. WA: 081-216-309-410! Atau klik tombol hijau di bawah ini!

 Develop by Amanah Solution 2026 | Cassiopeia Extended
 Joomla 6 Framework!