Pengembang Sistem ERP Pabrik Plastik untuk Resin, Mesin, dan Biaya yang Terhubung
Satukan pesanan, lot resin, jadwal mesin dan mold, output, reject, regrind, persediaan, dan laporan bisnis dalam satu alur data yang dirancang mengikuti proses pabrik plastik Anda.
Dari resin masuk sampai barang jadi keluar, satu alur data yang terbaca.
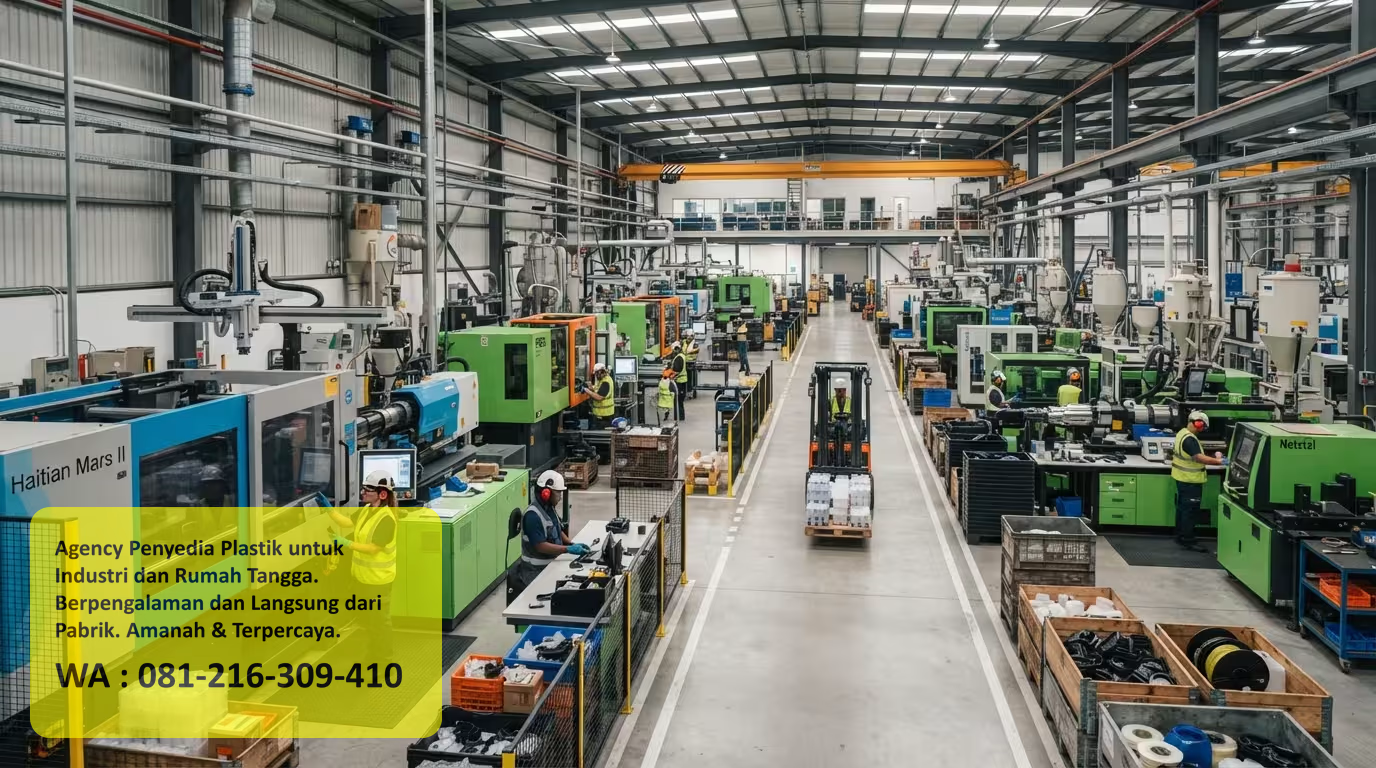
Ilustrasi pabrik plastik industri sebagai gambaran konteks proses produksi.
Mengapa Data Produksi Plastik Mudah Terpecah dan Sulit Dikendalikan
Pabrik plastik bekerja dengan bahan baku yang sebagian besar masih bergantung pada impor, margin yang tertekan produk jadi impor, dan banyak kombinasi mesin, mold, dan produk. Data berikut memberi gambaran tekanannya.
Pada kondisi seperti ini, mengetahui stok resin per lot, mesin mana yang akan menganggur karena bahan belum datang, dan berapa biaya sebenarnya per unit menjadi bagian penting dari pengambilan keputusan. Pabrik di kawasan seperti Bekasi, Tangerang, dan Sidoarjo umumnya menghadapi tuntutan ini sambil mengelola banyak produk dan banyak order sekaligus.
Sebagai gambaran dampak catatan yang menyimpang, studi DeHoratius dan Raman (Management Science, 2008) terhadap sekitar 370.000 catatan persediaan di 37 toko satu pengecer menemukan 65% catatan tidak akurat. Konteksnya ritel, bukan pabrik plastik, tetapi menunjukkan seberapa jauh catatan sistem dapat berbeda dari stok fisik bila kontrolnya lemah.
Tidak semua pabrik plastik mengalami masalah yang sama. Peringatan di bawah menggambarkan hal yang dapat terjadi pada perusahaan dengan proses yang belum terintegrasi.
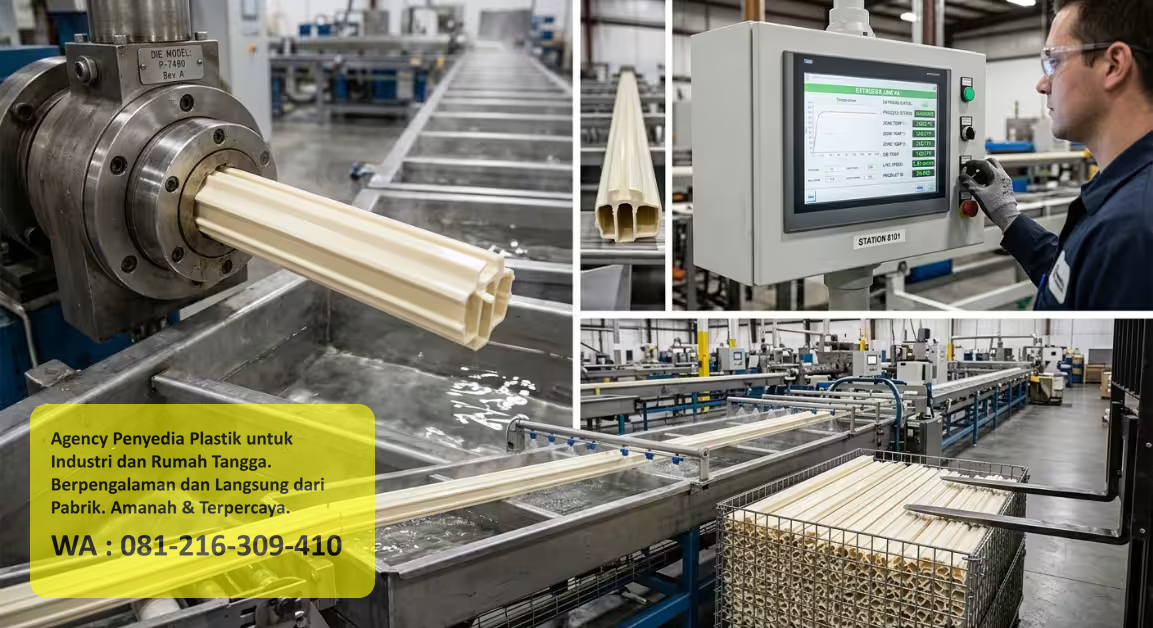
Ilustrasi proses produksi plastik industri.
Pengembang Sistem ERP Pabrik Plastik: Sistem yang Mengikuti Proses Pabrik Anda
Pabrik plastik, baik injection molding, blow molding, maupun thermoforming, bekerja dengan rangkaian yang sama: bahan masuk, dijadwalkan ke pasangan mold dan mesin, diproduksi, diperiksa, lalu disimpan dan dikirim. Sistem ERP pabrik plastik menghubungkan rangkaian itu dalam satu basis data, sehingga bagian pembelian, produksi, gudang, QC, dan keuangan membaca angka yang sama.
Peran pengembang adalah memetakan proses dulu, lalu menentukan modul yang perlu dibangun atau dikonfigurasi, bukan sekadar memasang fitur sebanyak-banyaknya. Sebagai gambaran pendekatan, lihat kontrol produksi dan material pada ERP industri plastik.
Ilustrasi proses injection molding plastik.
Diskusikan kebutuhan ERP sesuai alur produksi plastik Anda
Ceritakan jenis produk, jumlah mesin dan mold, serta kendala pencatatan yang ada. Dari sana modul dan prioritas pengembangan dapat dipetakan sebelum sistem dirancang.
Fitur ERP Pabrik Plastik yang Disusun Menurut Prioritas
Ruang lingkup di bawah adalah yang umum dibahas untuk ERP manufaktur plastik. Tidak semuanya harus dibangun sekaligus; kolom terakhir membantu menentukan titik awal berdasarkan masalah yang paling mengganggu.
| MODUL | CAKUPAN | TITIK AWAL BILA | |
|---|---|---|---|
|
A
|
Master produk, BOM, dan mold |
|
Bila varian produk dan mold banyak dan sering berganti. |
|
B
|
Manajemen bahan baku |
|
Bila stok resin sering tidak sesuai atau pembelian sering mendadak. |
|
C
|
Perencanaan produksi dan jadwal mesin |
|
Bila mesin sering menganggur atau jadwal sering berubah. |
|
D
|
Pengendalian persediaan |
|
Bila stok fisik dan catatan sering berselisih. |
|
E
|
Quality control dan reject |
|
Bila keluhan mutu sulit dilacak sumbernya. |
|
F
|
Biaya produksi dan HPP |
|
Bila harga jual sulit ditetapkan karena biaya tidak jelas. |
|
G
|
Laporan dan dashboard |
|
Bila laporan masih digabung manual tiap periode. |
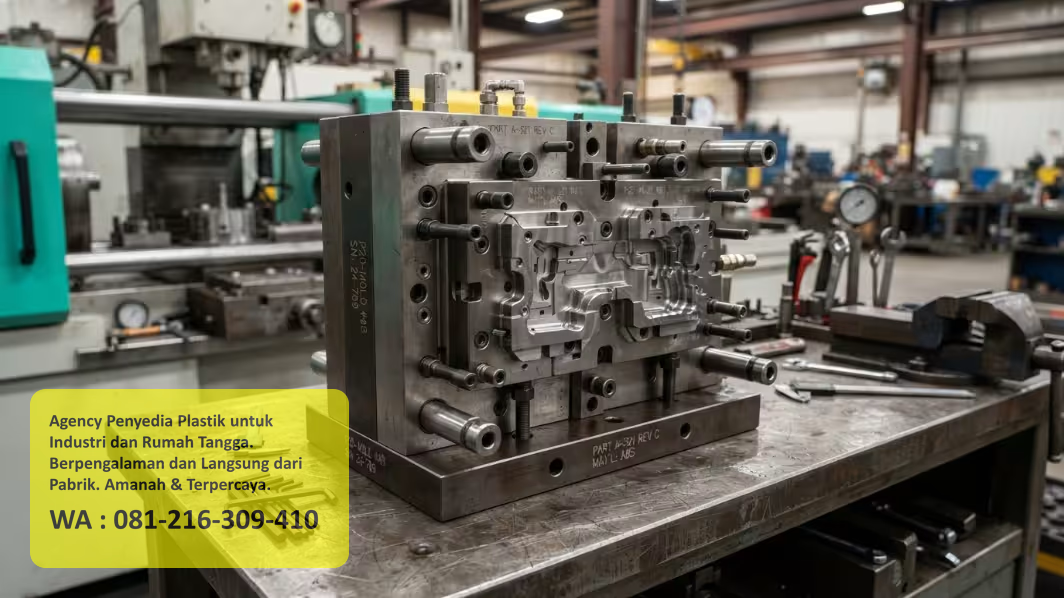
Mold dan riwayat perawatannya menjadi bagian dari master data.
.webp)
Jadwal mesin dan pencatatan output menjadi bagian dari modul produksi.
Gambar pada halaman ini adalah ilustrasi umum industri plastik, bukan tampilan aplikasi ERP atau hasil implementasi klien.
Bagaimana ERP Dapat Dipakai pada Berbagai Jenis Pabrik Plastik
Skenario berikut hanyalah ilustrasi penerapan, bukan proyek nyata dan bukan hasil klien. Gambar menunjukkan jenis produk plastik umum, bukan klien Anda atau kami.
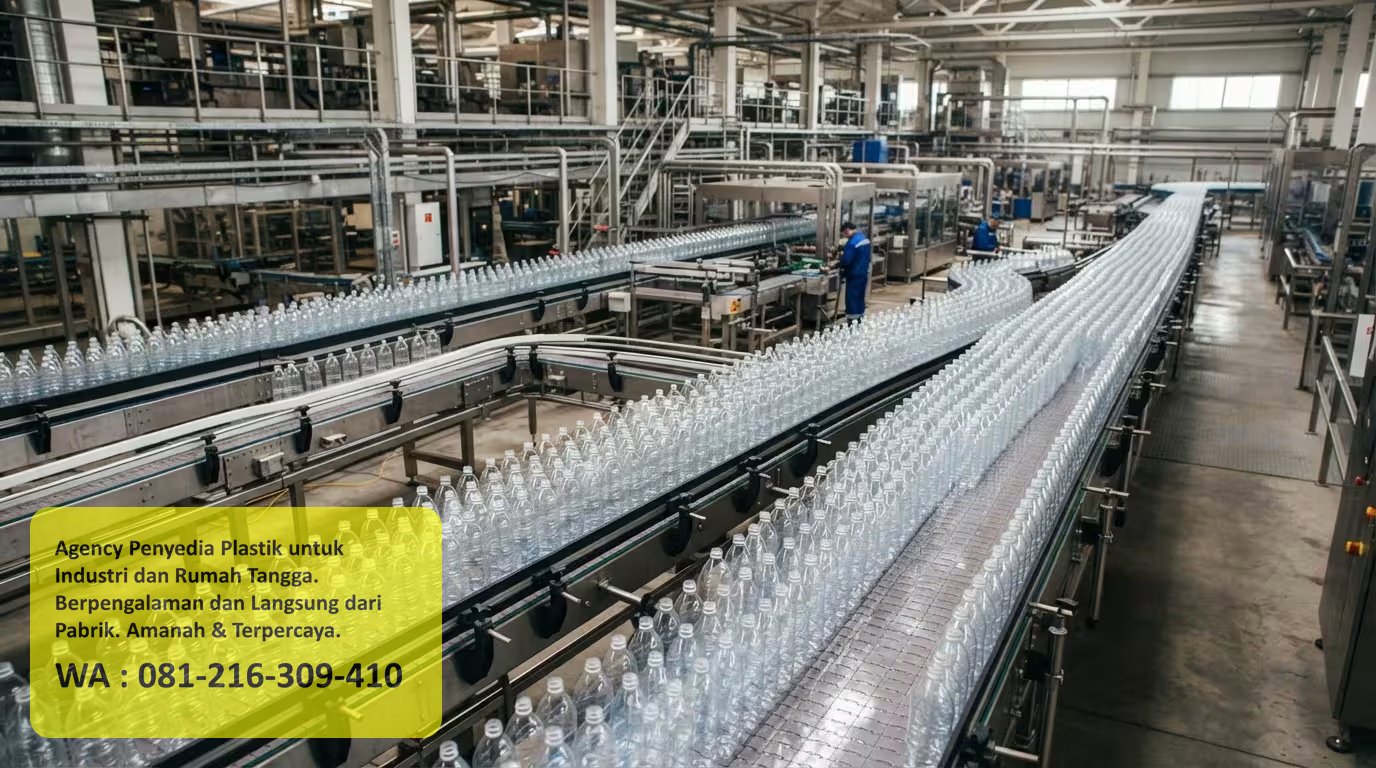
Pabrik botol dan kemasan
Banyak varian ukuran dan warna membuat BOM, stok resin dan masterbatch per lot, serta pencatatan reject menjadi fokus utama.
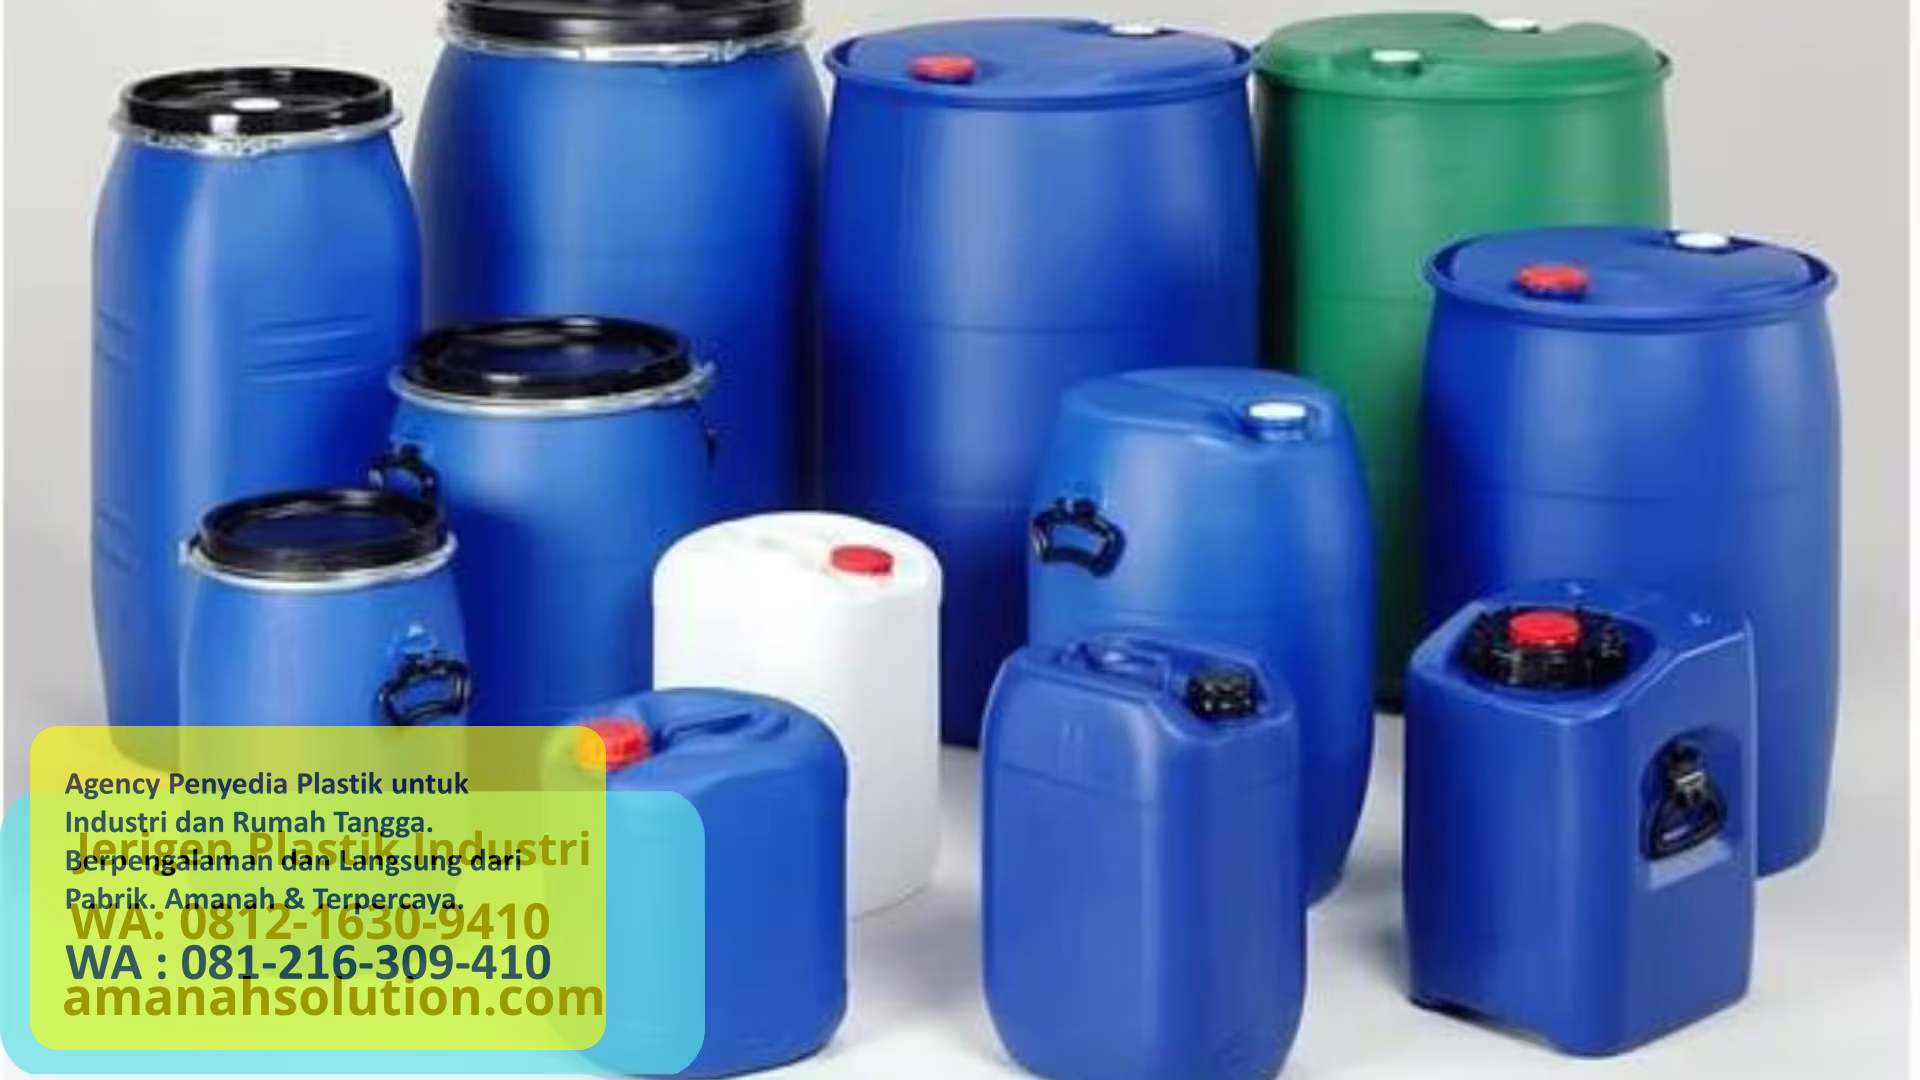
Pabrik jerigen dan wadah industri
Produk berukuran besar memakai banyak material per unit, sehingga pemakaian resin dan biaya per unit perlu terbaca jelas.
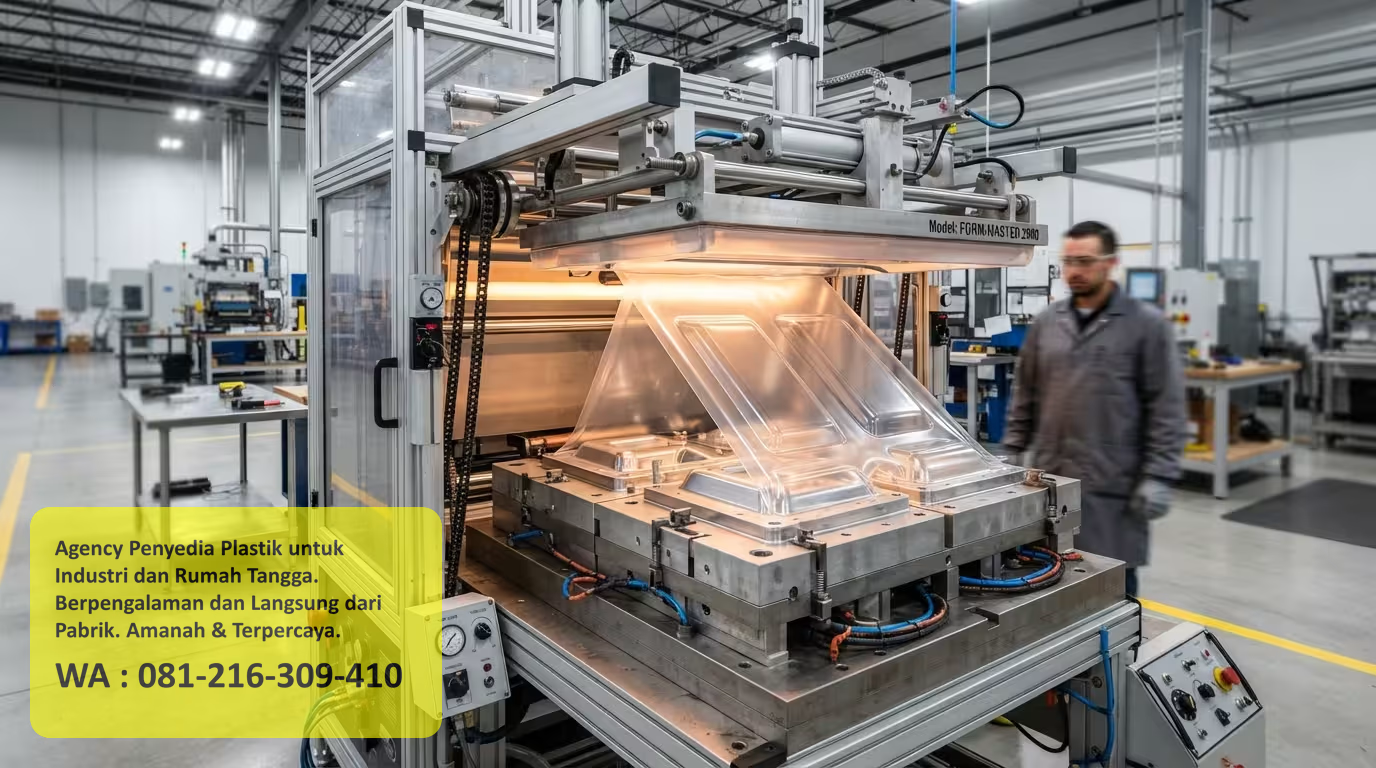
Pabrik thermoforming
Lembaran, siklus, dan sisa potongan membuat pencatatan scrap dan regrind serta jadwal mesin menjadi prioritas.
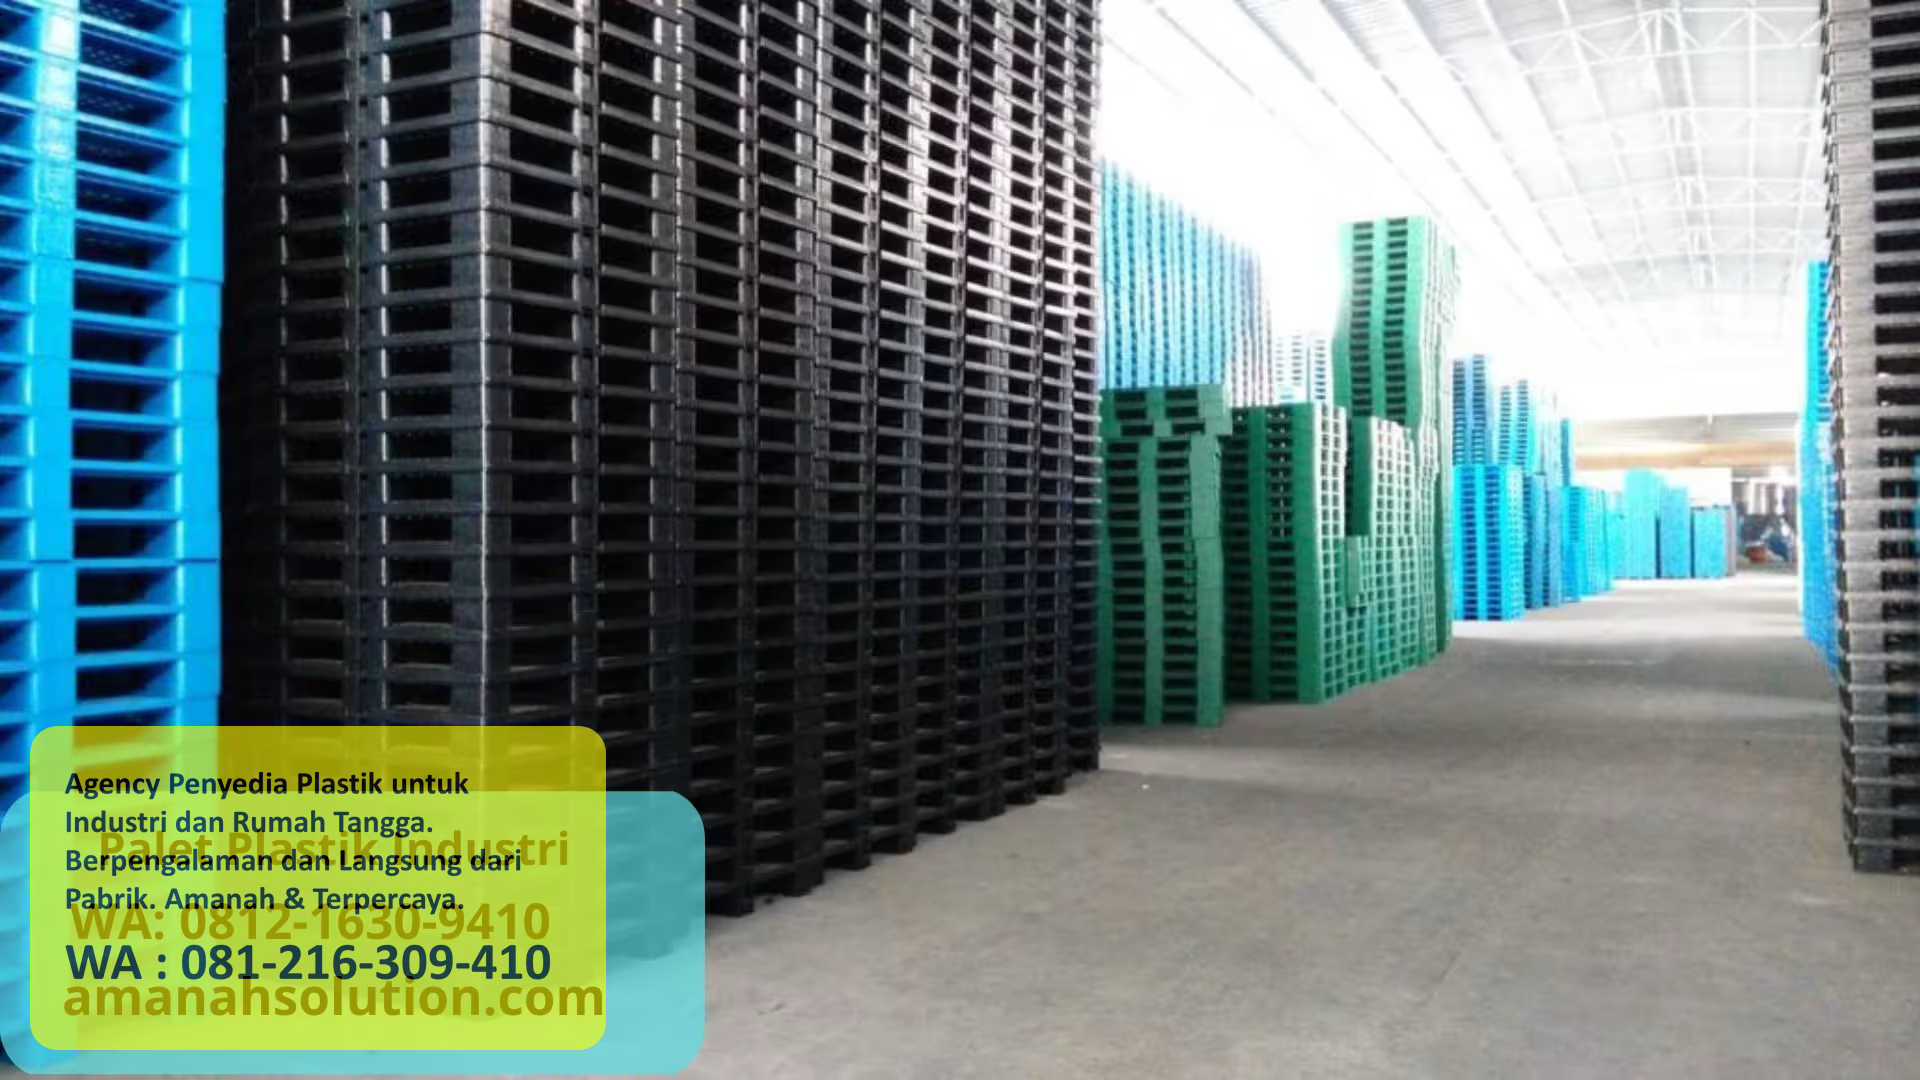
Pabrik palet dan box industri
Produk bernilai logistik tinggi menuntut stok barang jadi yang rapi, multi-gudang, dan alur pengiriman yang tertata, serupa dengan pola dalam kontrol produksi dan distribusi pada ERP industri semen.
Produsen dengan pesanan custom
Setiap pesanan dapat memiliki mold, spesifikasi, dan biaya sendiri, sehingga pelacakan per order menjadi kebutuhan inti.
Tahapan Pengembangan dan Implementasi ERP Pabrik Plastik
Pengembangan ERP bukan hanya menulis program. Sebagian besar waktu dipakai untuk memahami proses, menyepakati ruang lingkup, merapikan data resin, mold, dan stok, serta menyiapkan pengguna.
Apa yang terjadi di setiap fase
Langkah 1–3 (persiapan): memahami proses, memetakan alur data, dan menyepakati ruang lingkup serta urutan modul.
Langkah 4–6 (pembangunan): merancang struktur data, membangun atau mengonfigurasi sistem, dan menghubungkannya dengan aplikasi lain.
Langkah 7–10 (peluncuran): memindahkan dan memvalidasi data, menguji bersama pengguna, melatih tim, lalu menjalankan sistem dengan dukungan lanjutan.
Petakan proses sebelum menentukan ruang lingkup
Konsultasi awal membantu memilah proses mana yang perlu disistemkan lebih dulu, mana yang cukup disederhanakan, dan data apa yang perlu dibersihkan sebelum migrasi.
Proses Manual dan ERP Terintegrasi: Mana yang Sesuai?
| A | B | C | |
|---|---|---|---|
| 1 | Aspek | Proses manual | ERP terintegrasi |
| 2 | Pencatatan transaksi | Dicatat di buku, spreadsheet, atau aplikasi terpisah. | Dicatat sekali dan dipakai bagian lain. |
| 3 | Visibilitas stok | Bergantung pada pembaruan manual dan stok opname. | Mutasi tercatat per lot resin dan per gudang. |
| 4 | Perencanaan produksi | Disusun terpisah dari pesanan dan stok bahan. | Dapat dihubungkan dengan pesanan, resin, mold, dan kapasitas mesin. |
| 5 | Pelacakan barang dalam proses | Mengandalkan laporan lisan atau lembar kerja. | Output dan status per order dapat dicatat. |
| 6 | Pengendalian kualitas | Hasil inspeksi dan reject tersebar dan sulit ditelusuri. | Kategori cacat, reject, dan lot resin terhubung ke order. |
| 7 | Perhitungan biaya | Dihitung belakangan dari banyak sumber. | Biaya material, tenaga, mesin, dan overhead dihimpun dari data operasional. |
| 8 | Pembuatan laporan | Perlu penggabungan data manual. | Laporan disusun dari data yang sama. |
| 9 | Akses dan konsistensi data | Versi data dapat berbeda antarbagian. | Hak akses dan satu sumber data membantu konsistensi, selama pengguna disiplin. |
Sistem manual masih dapat sesuai untuk operasi sederhana dengan sedikit produk, sedikit mesin, dan volume transaksi rendah. ERP mulai memberi nilai tambah ketika jumlah produk, mold, order, dan kebutuhan koordinasi bertambah kompleks. ERP tidak selalu lebih baik di semua situasi.
Panduan Sistem ERP Pabrik Plastik: dari Resin sampai Laporan
Bagian ini menjawab pertanyaan yang biasa muncul sebelum perusahaan memutuskan memakai ERP, termasuk keterbatasannya. Angka, data, dan sumber ditebalkan agar mudah diperiksa.
§01 Apa itu ERP pabrik plastik?
ERP (Enterprise Resource Planning) menyatukan data dan proses bisnis utama dalam satu basis data. Pada pabrik plastik, artinya pesanan, resin, mold, mesin, produksi, QC, gudang, biaya, dan keuangan saling terhubung. Software ERP pabrik plastik yang baik memahami konsep seperti lot resin, pasangan mold-mesin, regrind, dan reject, bukan hanya transaksi umum.
§02 Mengapa produksi plastik memerlukan data yang terintegrasi?
Satu produk plastik melibatkan resin, masterbatch, mold, mesin, operator, dan pemeriksaan. Bila datanya ada di tempat berbeda, pertanyaan sederhana seperti berapa biaya riil satu order atau lot resin mana yang dipakai pada produk bermasalah memerlukan pengecekan manual. Tekanan pasarnya pun nyata.
§03 Bagaimana ERP menghubungkan pesanan, resin, dan jadwal mesin?
Pesanan memuat produk, varian, dan jumlah. Dengan BOM, sistem menghitung kebutuhan resin, masterbatch, dan kemasan, membandingkannya dengan stok, lalu memunculkan kebutuhan pembelian. Jadwal mesin disusun dari pesanan yang sama dengan memperhitungkan kapasitas dan pasangan mold. Pendekatan penyatuan data lini produksi serupa dibahas pada orkestrasi data lini produksi pada ERP manufaktur.
§04 Bagaimana mold, mesin, dan changeover dikelola?
Mold adalah aset penting: jumlah cavity, versi, riwayat pemakaian, dan perawatannya memengaruhi jadwal. Ulasan vendor Cleverence menyebut perencanaan perawatan mold, pencatatan downtime, dan penjadwalan pasangan mold-mesin sebagai hal penting untuk menjaga OEE (Overall Equipment Effectiveness); ulasan itu berasal dari vendor, bukan studi independen. Di ERP, data ini membantu menyusun jadwal yang realistis, sementara data mesin berfrekuensi tinggi biasanya diambil dari sistem terpisah seperti MES atau sensor.
§05 Bagaimana lot resin dan ketertelusuran bekerja?
Ketertelusuran berarti dapat menjawab: lot resin mana yang dipakai pada order tertentu, dan order itu dikirim ke pelanggan mana. Prinsip serupa dibahas pada ketertelusuran data pada industri makanan dan minuman. Pasokan bahan juga perlu direncanakan dengan matang karena ketergantungan impornya.
§06 Bagaimana regrind, scrap, dan reject tercatat?
Sisa potongan dan produk cacat dapat digiling kembali (regrind) dan dipakai lagi dalam persentase tertentu. ERP mencatat reject per kategori, scrap yang dibuang, dan regrind yang dipakai, sehingga pengaruhnya terhadap biaya dan mutu dapat dianalisis. Batas persentase regrind tetap ditentukan oleh spesifikasi produk dan kebijakan mutu Anda.
§07 Bagaimana sistem mendukung quality control dan penelusuran cacat?
Hasil inspeksi dicatat dengan kategori cacat, jumlah, mesin, mold, dan lot resin. Setelah itu data dapat dianalisis: cacat tertentu lebih sering muncul pada mold, mesin, atau lot tertentu. Sistem tidak menggantikan pemeriksaan fisik; ia membuat hasil pemeriksaan dapat ditelusuri.
§08 Bagaimana biaya per unit dan per kg dihitung dan dianalisis?
Biaya produksi umumnya terdiri dari material, tenaga kerja, energi mesin, dan overhead. ERP dapat menghimpun pemakaian resin dan output aktual untuk menghitung biaya per unit atau per kg, lalu membandingkannya dengan biaya standar. Prinsip kontrol material serupa dibahas pada kontrol material dan proyek pada ERP perusahaan baja. Hasilnya hanya sebaik data pemakaian bahan yang dicatat.
§09 Bagaimana persediaan dan distribusi barang jadi dikelola?
Barang jadi plastik, terutama yang besar seperti palet, box, dan jerigen, memakan ruang dan sering tersebar di beberapa gudang. ERP mencatat stok per gudang dan per lot, perpindahan antarlokasi, dan alur pengiriman, dengan prinsip alur data distribusi yang juga dibahas pada alur data distribusi pada ERP perusahaan pupuk.
§10 Apa saja modul ERP yang sebaiknya diprioritaskan?
Urutan awal yang masuk akal umumnya master produk dan BOM, persediaan resin per lot, produksi dan jadwal mesin, lalu QC, biaya, dan laporan. Prioritas sebenarnya mengikuti masalah terbesar Anda: bila stok resin sering tidak sesuai, mulai dari persediaan; bila mesin sering menganggur, mulai dari perencanaan.
§11 Apa yang memengaruhi biaya dan risiko implementasi?
Faktor biaya antara lain jumlah modul, tingkat penyesuaian, jumlah integrasi, volume dan kebersihan data yang dimigrasikan, jumlah pengguna, pelatihan, dan dukungan lanjutan; halaman ini sengaja tidak mencantumkan harga karena angka yang jujur baru dapat diberikan setelah ruang lingkup dipetakan. Untuk risiko, survei Mint Jutras dan Ultra Consultants pada 2018 terhadap lebih dari 300 produsen dan distributor di Amerika Utara menemukan 67% responden menilai implementasi ERP mereka berhasil atau sangat berhasil, dengan faktor utama berupa manusia dan proses. Angka itu penilaian responden sendiri dan bukan khusus plastik. Integrasi antarbagian produksi, seperti dibahas pada integrasi produksi pada ERP perusahaan tekstil, membantu mengurangi risiko saat migrasi.
§12 Memilih pengembang sistem erp pabrik plastik yang sesuai
Beberapa pertanyaan yang layak diajukan: bagaimana mereka memetakan proses sebelum membangun, apakah ruang lingkup dan tahapan dijelaskan tertulis, bagaimana migrasi data resin, mold, dan stok dilakukan, serta bagaimana dukungan setelah sistem berjalan. Minta bukti yang dapat diperiksa untuk setiap klaim dan waspada terhadap janji hasil yang pasti.
Pertanyaan tentang Pengembang Sistem ERP Pabrik Plastik
Konsultasikan Kebutuhan ERP Pabrik Plastik Anda
Sesi awal berfokus pada pemetaan proses produksi, pengelolaan resin dan mold, kebutuhan integrasi dengan sistem lain, serta prioritas modul. Hasilnya berupa gambaran ruang lingkup yang dapat Anda bandingkan dengan opsi lain.
Lanjut ke kontakEvaluasi Hambatan Pencatatan Sebelum Kompleksitas Bertambah
Tidak ada batas waktu atau penawaran khusus di halaman ini. Alasannya sederhana: semakin banyak produk, mold, order, dan pengguna, semakin mahal biaya merapikan data yang sudah menumpuk. Menganalisis kebutuhan lebih awal membantu Anda memutuskan apakah ERP diperlukan, modul apa yang paling mendesak, dan apakah perbaikan proses saja sudah cukup untuk tahap ini.
Mulai dari Diskusi Kebutuhan Pabrik Anda
Singkatnya, ERP layak dipertimbangkan ketika data resin, mesin, stok, mutu, dan biaya sudah sulit dikoordinasikan secara manual. Pengembang Sistem ERP Pabrik Plastik yang baik memulai dari pemahaman proses Anda, bukan dari daftar fitur. Hasilnya bergantung pada kebutuhan, kualitas data, desain sistem, integrasi, dan kesiapan pengguna.