ERP & Karet Vol. 01 · Edisi Pengolahan
Laporan Utama
Vendor · Implementasi · Traceability
Halaman 01
GETAH
YANG
TERCATAT
Mengapa pabrik pengolahan karet yang bertahan adalah mereka yang mencatat perubahan kualitas sejak tetes pertama lateks—bukan yang mengandalkan pengalaman semata.
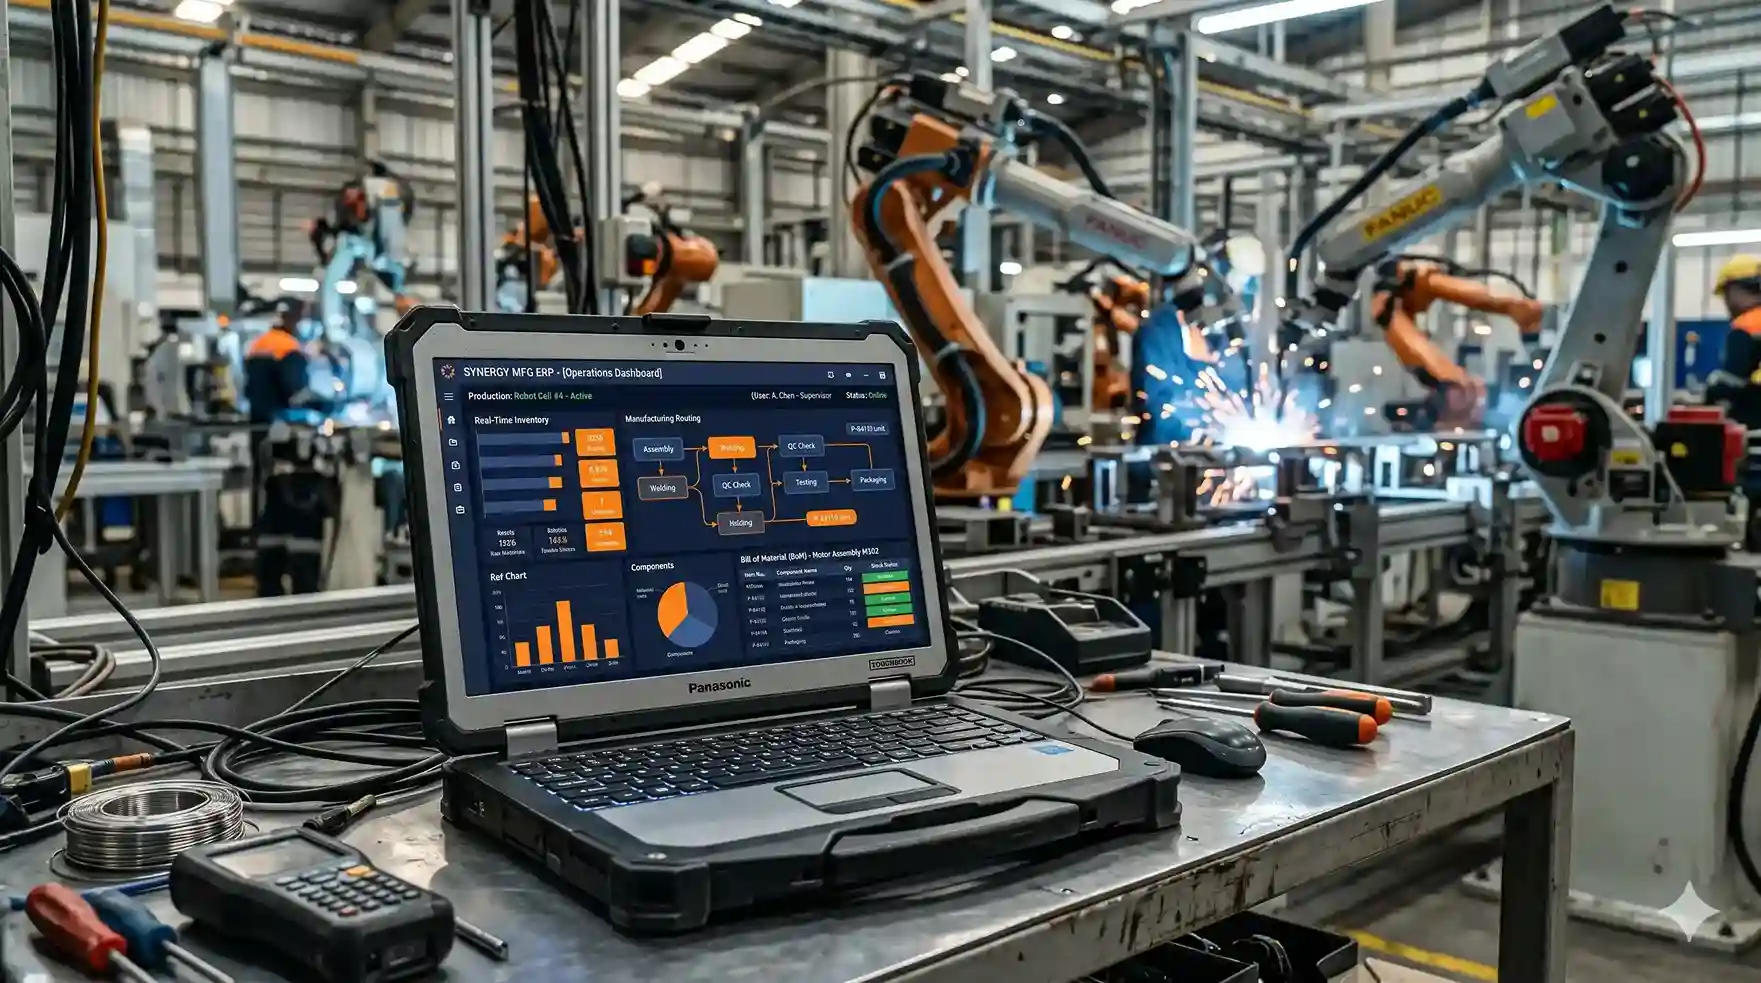
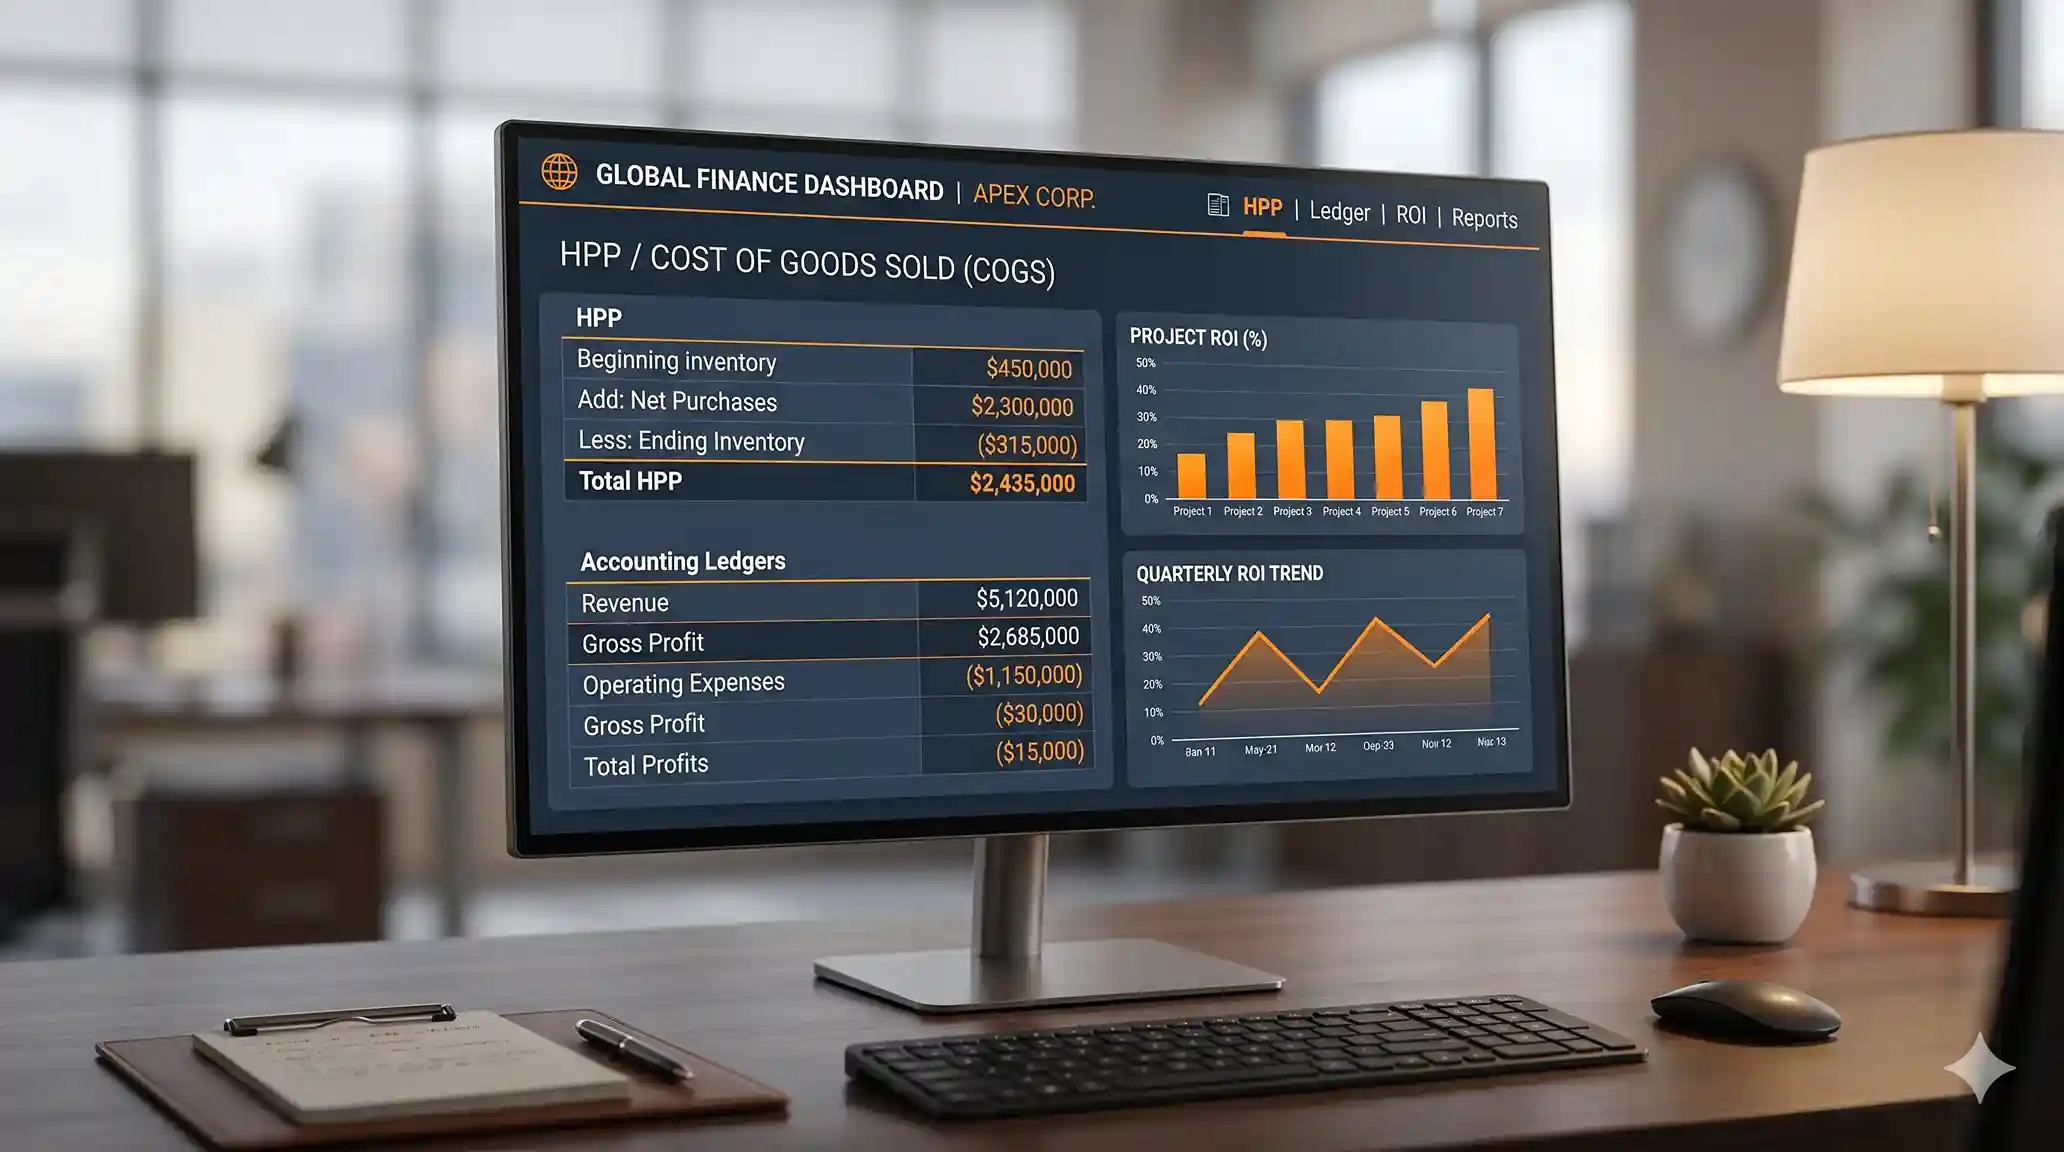
Dashboard ERP pabrik pengolahan karet
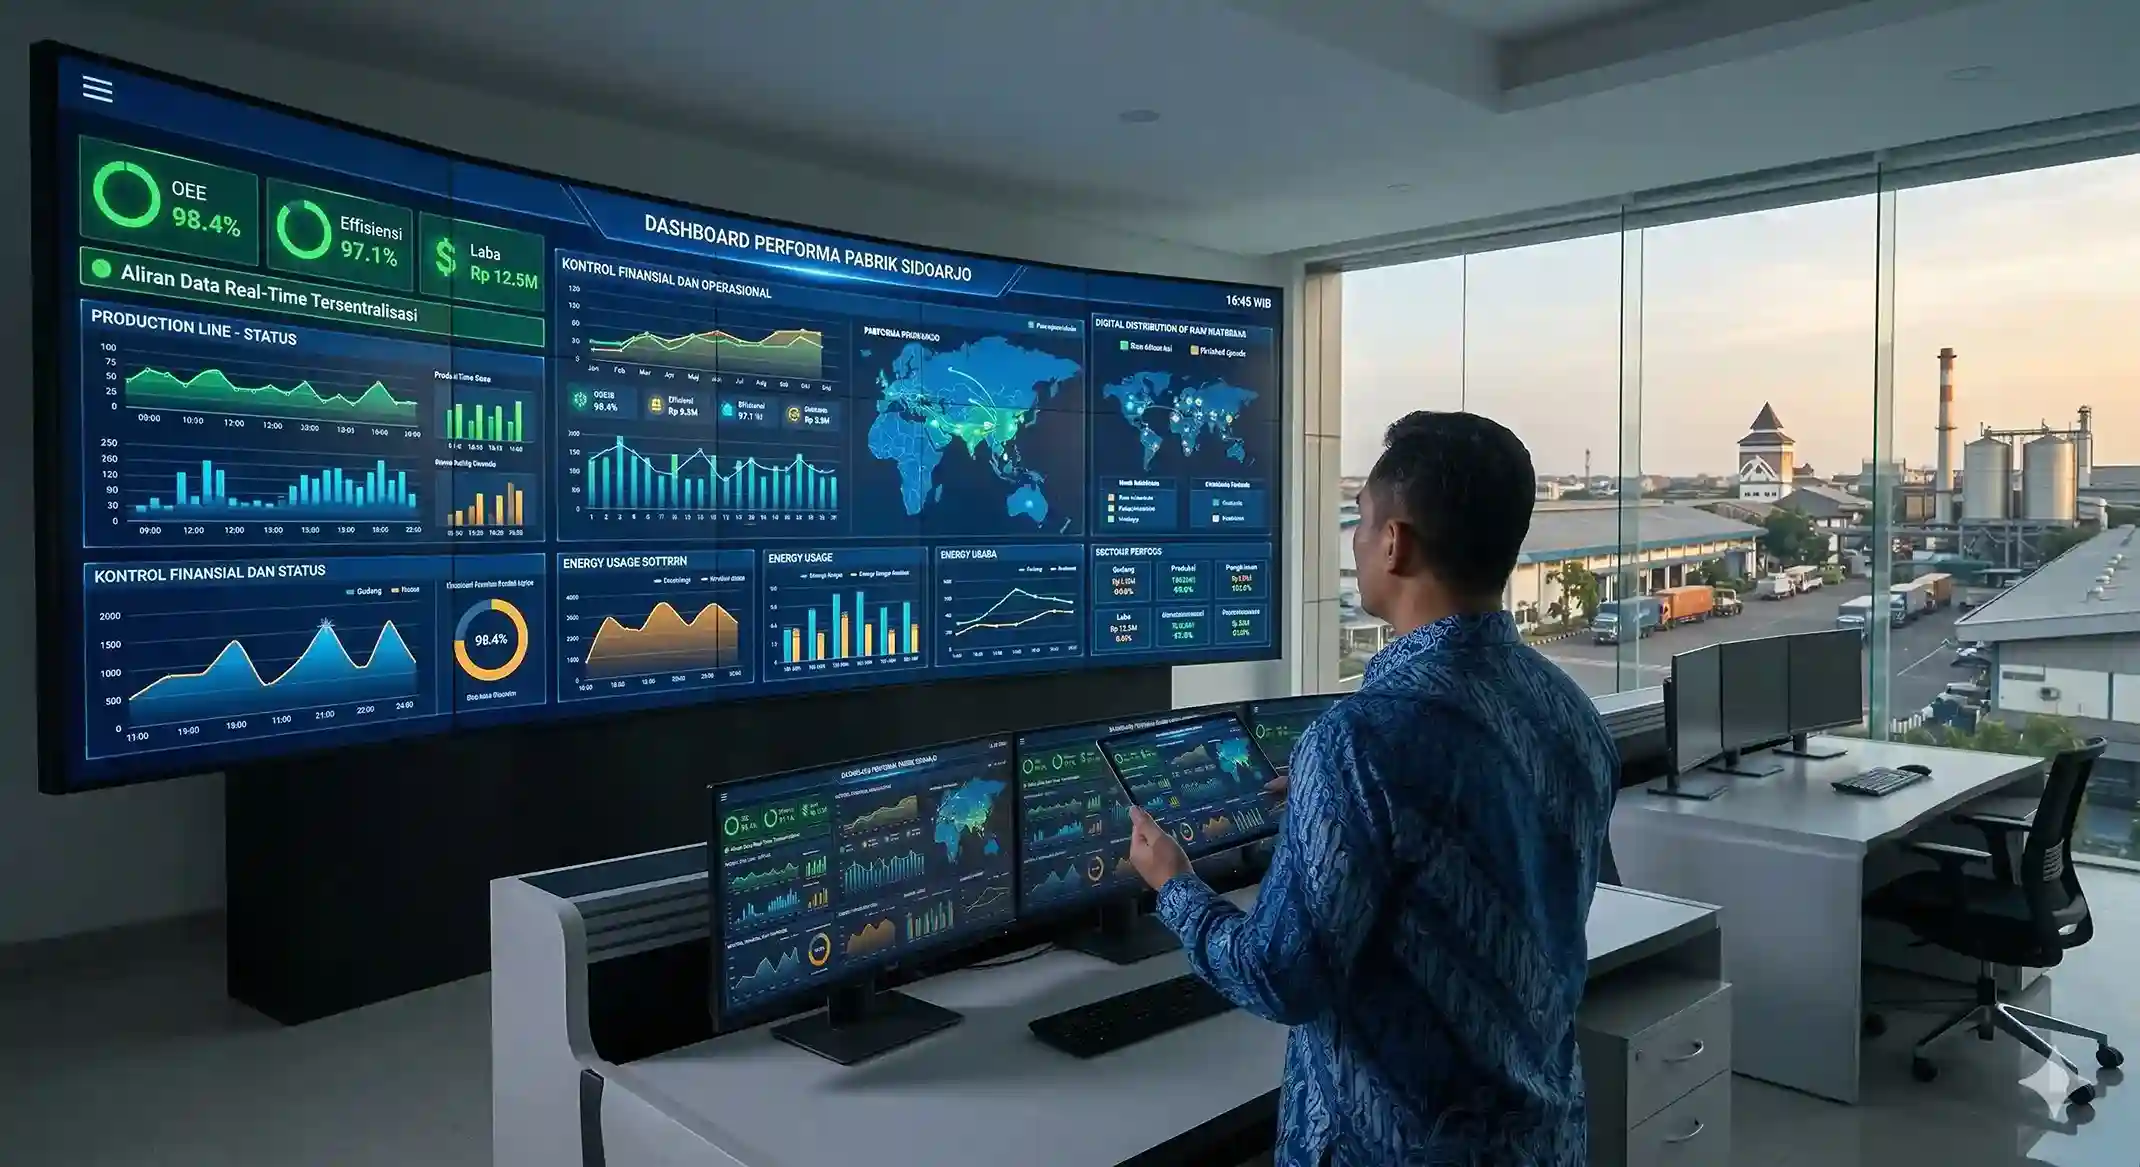
Dashboard produksi crumb rubber
Kalkulasi HPP otomatis pengolahan karet
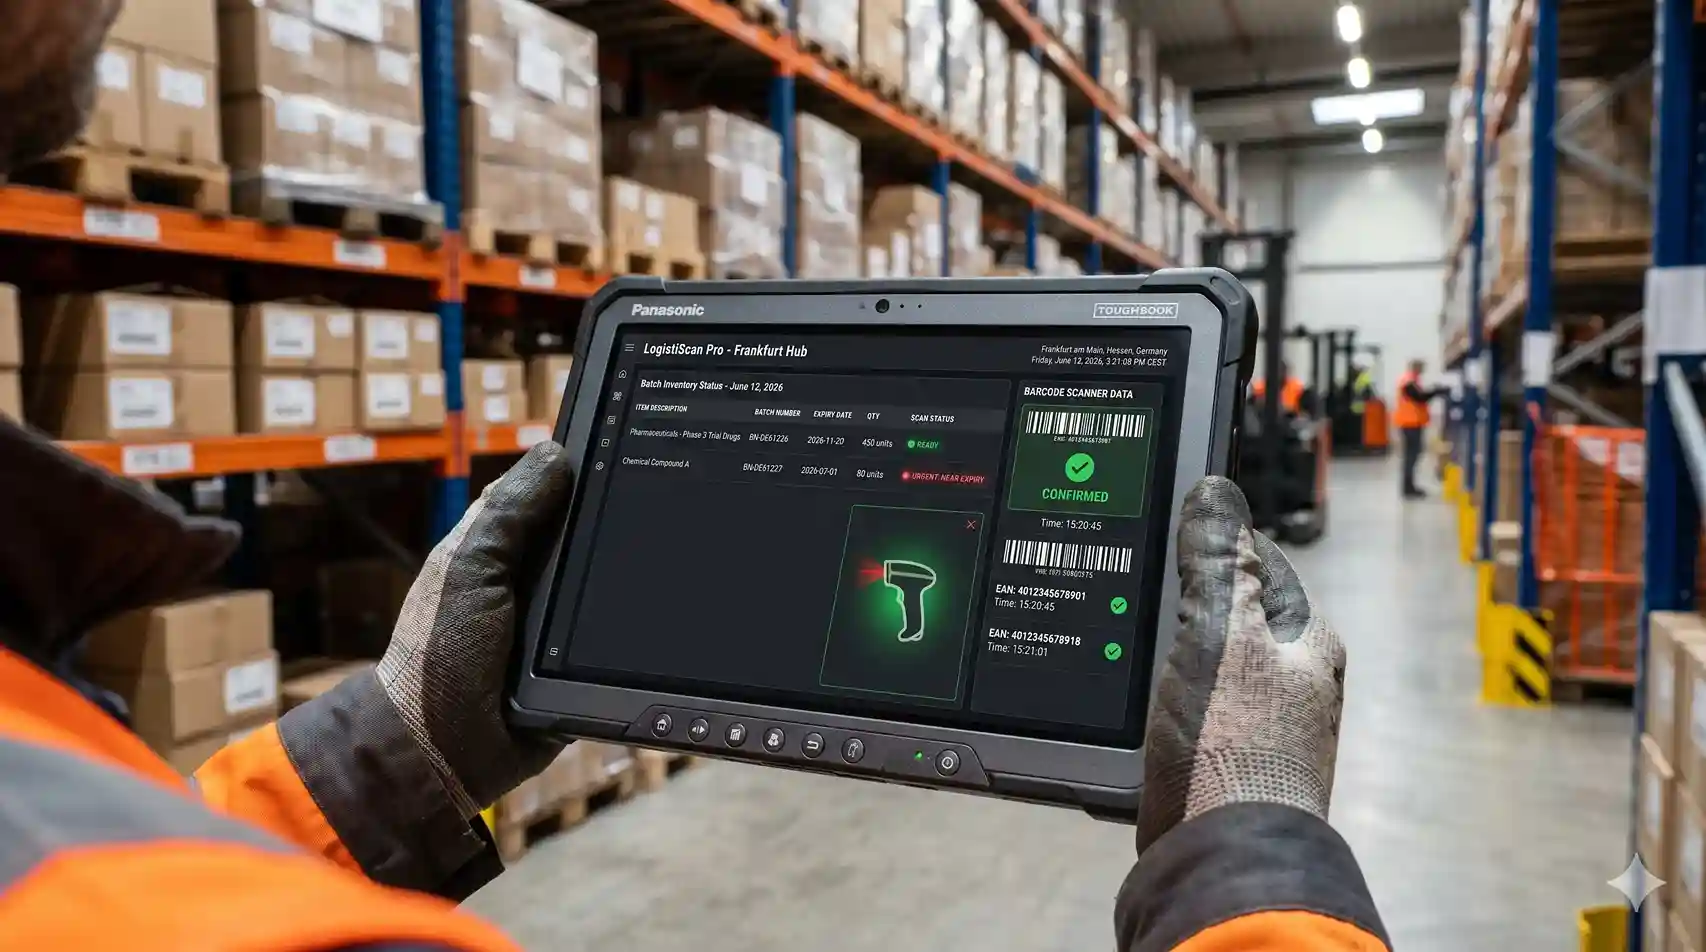
Pelacakan batch pengolahan karet
Kiri: dashboard produksi crumb rubber. Kanan atas: kalkulasi HPP per bale. Kanan bawah: pelacakan batch dan FEFO bahan olah karet.
Bab Satu — Konteks
Halaman 02
Karet Bukan Komoditas Tunggal — Ia Rantai Kualitas yang Terus Berubah

Pengolahan karet dimulai dari bahan olah karet rakyat (bokar) yang kualitasnya sangat bervariasi. Kadar karet kering (KKK), tingkat kontaminasi, dan waktu penanganan lateks di kebun menentukan kualitas akhir crumb rubber atau RSS. Pabrik yang tidak mencatat parameter ini secara sistematis kehilangan kemampuan untuk menelusuri penyebab penurunan mutu—dan kehilangan dasar untuk melakukan perbaikan.

Data industri menunjukkan tekanan yang nyata. Produksi karet nasional merosot dari 3,68 juta ton pada 2017 menjadi sekitar 2,1 juta ton pada 2025. Dari 157 pabrik crumb rubber yang tercatat per September 2026, hanya 97 unit yang masih beroperasi—52 tutup permanen dan 8 berhenti sementara . Pabrik yang bertahan adalah mereka yang mampu mengelola biaya dan mutu secara lebih presisi.

Standar Industri Hijau (SIH) untuk industri crumb rubber yang ditetapkan melalui Permenperin No. 34 Tahun 2021 mencakup persyaratan teknis dan manajemen—dari penggunaan air, pengelolaan limbah, hingga emisi gas rumah kaca . ERP yang dirancang untuk industri karet harus mampu menyediakan data yang dibutuhkan untuk pelaporan SIH: konsumsi air per ton produk, volume limbah, dan emisi.

Industri karet remah juga termasuk kategori risiko tinggi berdasarkan PP No. 5 Tahun 2021, dan wajib memenuhi persyaratan lingkungan melalui UKL-UPL . Tanpa sistem pencatatan yang konsisten, pelaporan menjadi beban administratif yang dikerjakan manual—dan rawan kesalahan.
Kutipan Kunci
"Kualitas crumb rubber tidak ditentukan di ruang kontrol. Ia ditentukan di kebun, di jalan, dan di gudang penerimaan—jauh sebelum masuk dryer."
Catatan industri pengolahan karet
Sentralisasi data penerimaan bokar
Sentralisasi data penerimaan bokar — KKK, pemasok, dan waktu terima tercatat sebelum masuk produksi.
Bab Dua — Titik Kritis
Halaman 03
Tiga Persoalan yang Tidak Dijawab ERP Generik
01
Variabilitas KKK Bokar
Setiap pemasok bokar mengirim lateks atau koagulum dengan KKK berbeda. Pabrik mencampur bahan dari berbagai sumber untuk mencapai KKK target—tetapi tanpa pencatatan yang baik, rasio pencampuran dilakukan berdasarkan pengalaman. ERP mencatat KKK per penerimaan dan menautkan hasil akhir ke asal bahan.
02
Prakoagulasi Dini
Lateks yang mengalami prakoagulasi sebelum sampai pabrik tidak dapat diolah menjadi RSS dan menurunkan rendemen. Pemberian amonia 5-10 ml larutan 2,5% per liter lateks adalah standar untuk mencegahnya . ERP mencatat waktu dan dosis amonia per pengiriman.
03
Cacat Pengasapan RSS
Data dari satu pabrik di Sumatera Utara menunjukkan rata-rata cacat 5,4% pada 2025—melebihi toleransi 2%—dengan cacat warna tidak merata dan gelembung sebagai jenis dominan . ERP mencatat suhu, durasi, dan posisi rak per batch pengasapan.
Galeri Operasional
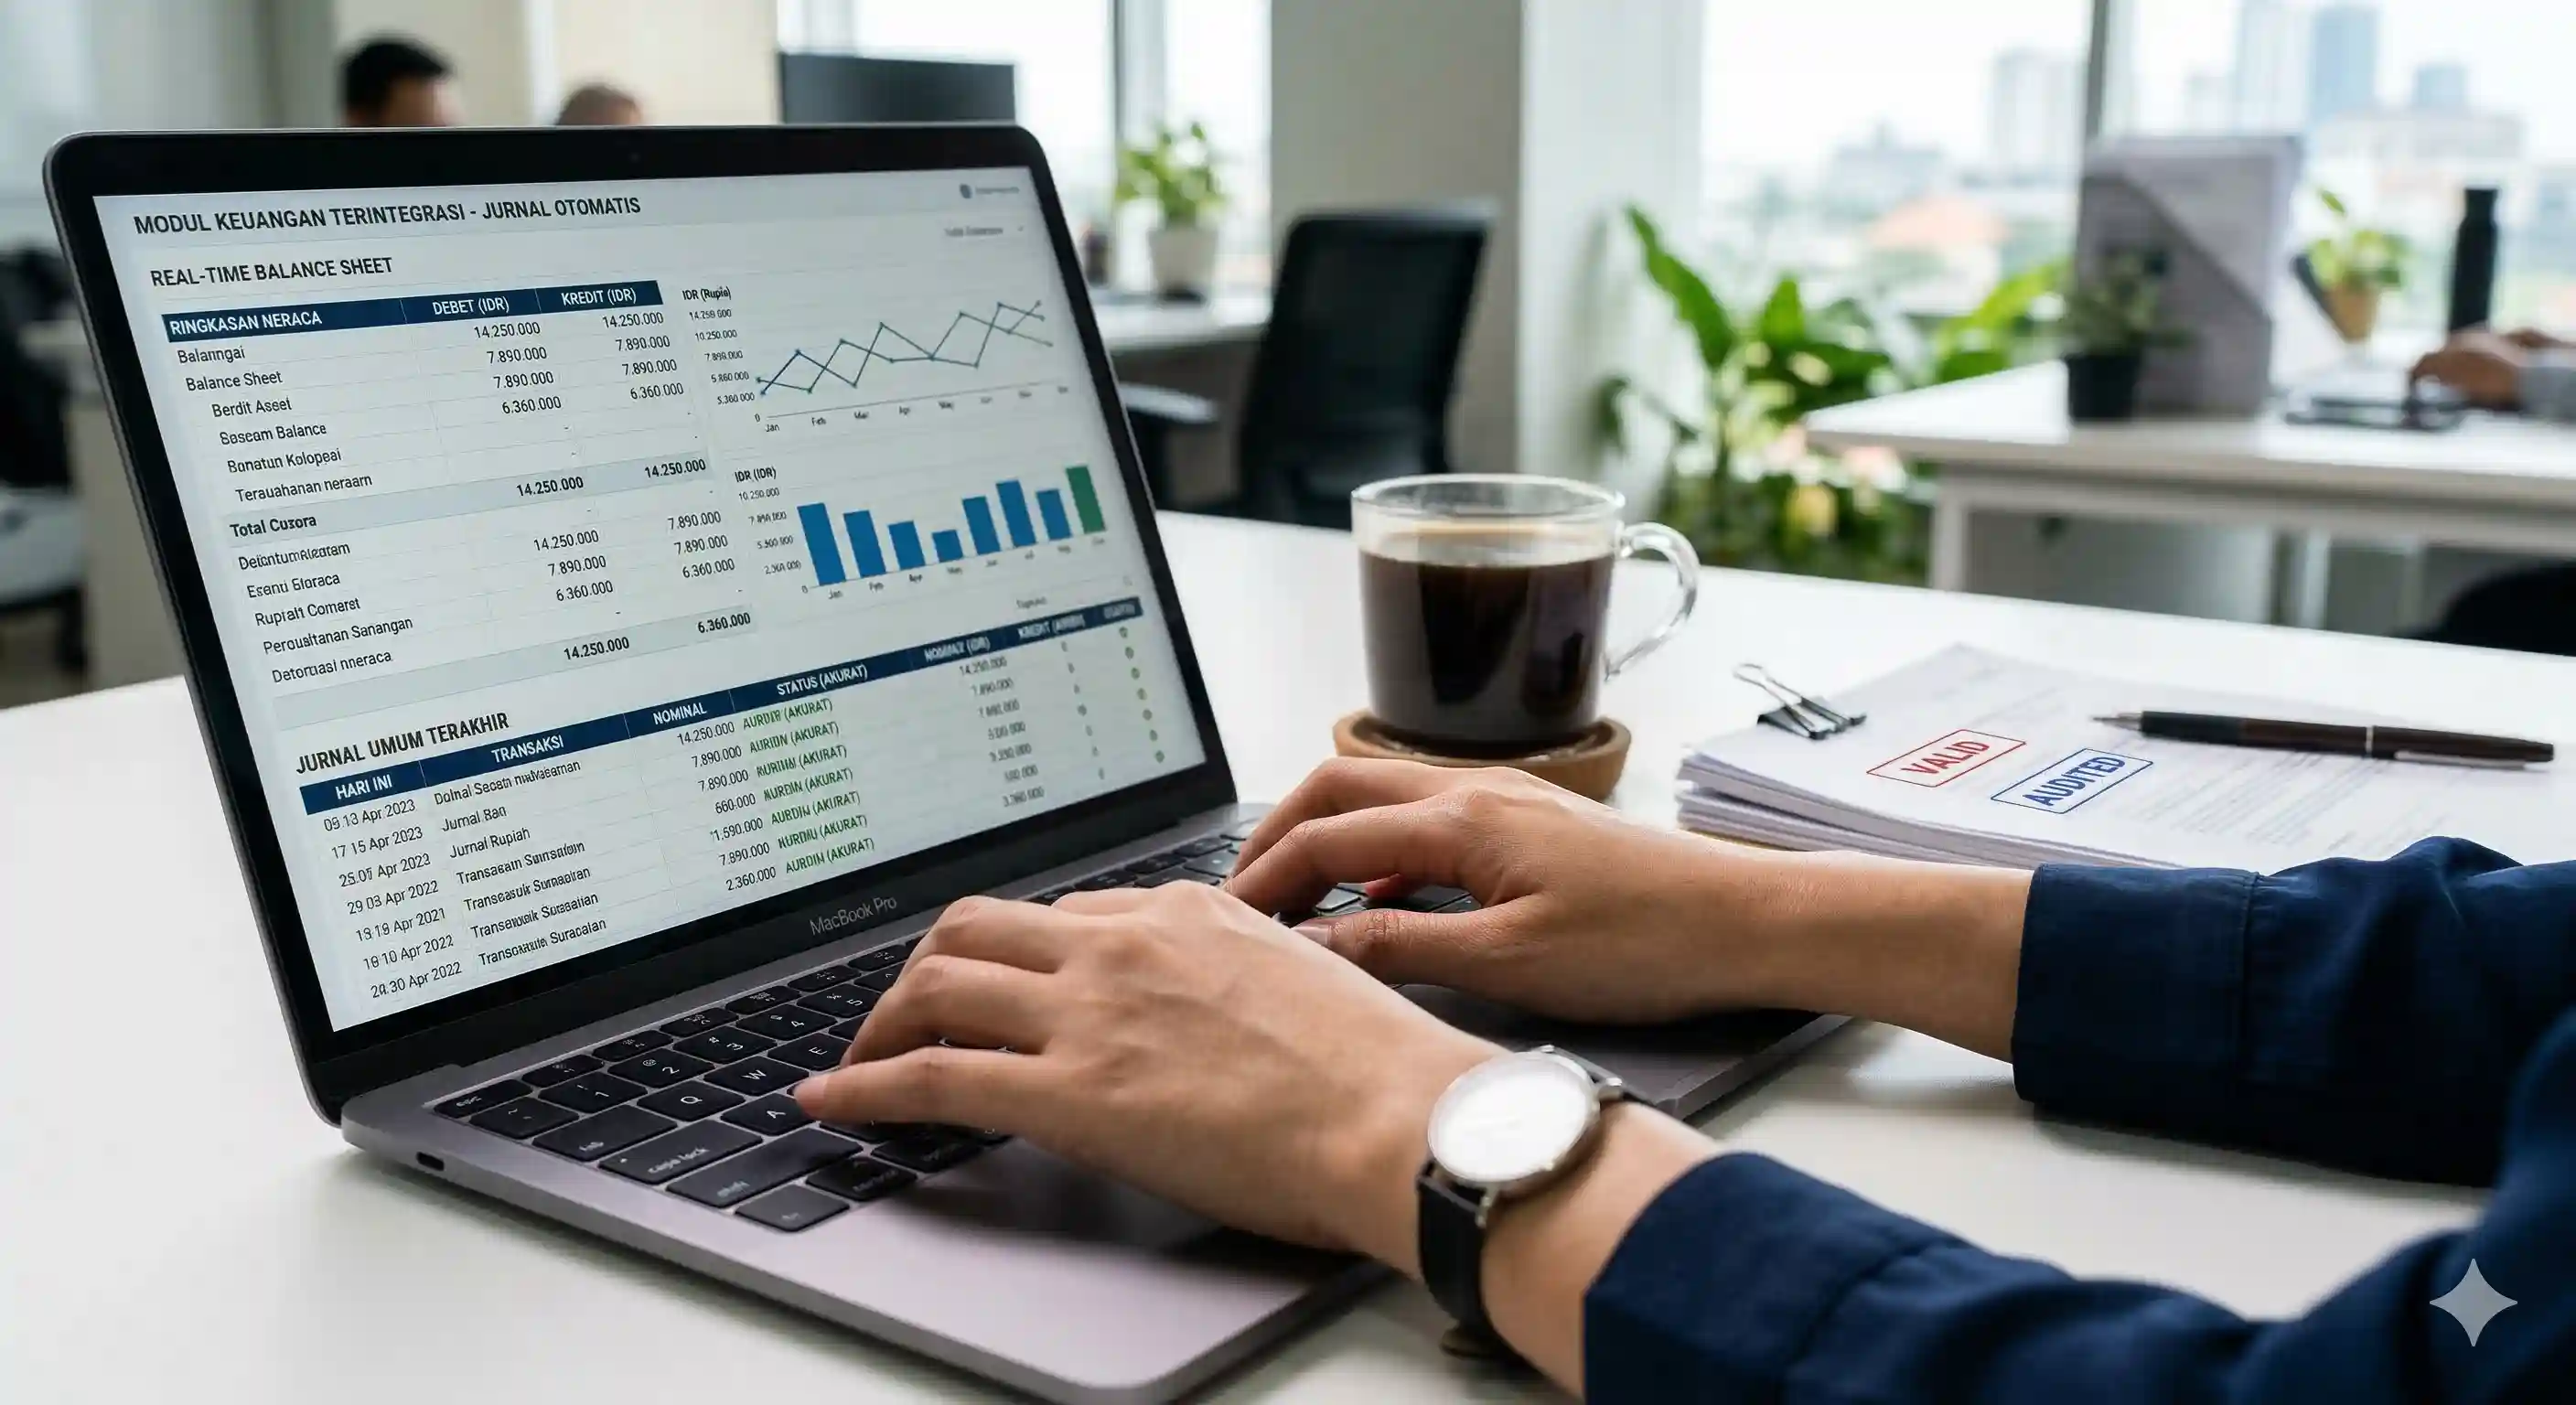
Otomatisasi akuntansi pengolahan karet
Manajemen multi gudang karet
Keamanan data pengolahan karet
Kiri ke kanan: otomatisasi akuntansi, manajemen multi-gudang, dan keamanan basis data cloud untuk operasional pabrik karet.
Bab Tiga — Modul Wajib
Halaman 04
Fungsi Inti untuk Pabrik Pengolahan Karet
A
Traceability Bokar ke Bale
Setiap bale crumb rubber tertaut ke batch bokar, KKK awal, formula pencampuran, dan parameter proses. Penelusuran dua arah: dari bale ke asal bokar, atau dari pemasok ke semua produk yang dihasilkan.
B
Kontrol Kualitas per Tahap
Pencatatan KKK, kadar kotoran, dan parameter pengeringan di setiap tahap. Sistem memblokir pengiriman jika spesifikasi SIR tidak terpenuhi, dan menghasilkan sertifikat uji dari data aktual.
C
Optimasi Pencampuran Bokar
Bokar dari berbagai pemasok memiliki KKK dan kontaminasi berbeda. ERP menghitung formula pencampuran optimal untuk mencapai spesifikasi target dengan biaya bahan terendah.
D
Pelaporan SIH & Lingkungan
Data konsumsi air, limbah, dan emisi tercatat per batch dan dapat diekspor untuk pelaporan Standar Industri Hijau. Kepatuhan lingkungan menjadi bagian operasional harian.
Konsultasi Kebutuhan ERP Pengolahan Karet
Bab Empat — Implementasi
Halaman 05
Pelatihan implementasi ERP pengolahan karet
Pelatihan implementasi dan dukungan teknis
Implementasi Bertahap Lebih Realistis

Pabrik pengolahan karet tidak bisa menghentikan penerimaan bokar selama implementasi ERP. Pendekatan bertahap—dimulai dari pencatatan penerimaan bokar dan KKK (4-6 minggu), dilanjutkan perencanaan produksi dan pencampuran (6-8 minggu), lalu integrasi kontrol kualitas dan pelaporan SIH (4-6 minggu)—memungkinkan tim mengadopsi sistem sambil operasional tetap berjalan.

Validasi modul inti umumnya dapat diselesaikan dalam 3-5 hari kerja jika skenario uji dan dokumentasi sudah disiapkan. Modul yang lebih kompleks seperti optimasi pencampuran atau integrasi timbangan membutuhkan waktu 1-2 minggu. Yang penting bukan durasinya, melainkan cakupan: validasi harus membuktikan bahwa entri, proses, keluaran, dan keamanan sistem bekerja sesuai spesifikasi operasional pabrik.

Jangkauan Implementasi
Cikarang · Bekasi · Karawang · Tangerang · Serang · Cilegon · Bandung · Purwakarta · Semarang · Kendal · Surakarta · Yogyakarta · Surabaya · Gresik · Sidoarjo · Pasuruan · Malang · Medan · Batam · Makassar
Konsultasi, pengembangan, dan implementasi ERP untuk pabrik pengolahan karet di kawasan industri tersebut.
Tanya Jawab
Halaman 07

ERP manufaktur umum fokus pada BOM, work order, dan biaya produksi. ERP pengolahan karet menambahkan pencatatan KKK bokar per penerimaan, formula pencampuran, parameter pengeringan dan pengasapan, traceability dari bale ke asal bahan, serta pelaporan SIH. Tanpa fungsi ini, pabrik kesulitan menelusuri penyebab penurunan mutu dan memenuhi persyaratan lingkungan.

Implementasi modular bertahap umumnya memakan waktu 4-8 bulan untuk go-live modul inti (penerimaan bokar, traceability, work order, inspeksi). Pabrik dengan formula pencampuran kompleks dan integrasi timbangan membutuhkan tambahan 1-2 bulan. Pendekatan bertahap lebih realistis karena tim internal dapat mengadopsi sistem sambil operasional tetap berjalan.

Bisa, jika ERP memiliki struktur data KKK per penerimaan. Setiap pengiriman bokar dicatat KKK-nya, pemasoknya, dan waktu penerimaannya. Sistem dapat menghitung formula pencampuran optimal untuk mencapai target KKK dengan biaya terendah, serta menautkan hasil pencampuran ke batch produksi. Jika ada keluhan mutu, penelusuran dapat dilakukan hingga ke pemasok tertentu.

Sistem menampilkan seluruh jejak bale terdampak: batch bokar, KKK awal, formula pencampuran, parameter pengeringan, dan hasil uji. Waktu pencarian yang biasanya berjam-jam dengan catatan manual bisa turun menjadi hitungan menit. Untuk pabrik dengan volume produksi tinggi, kecepatan ini krusial untuk analisis akar masalah dan tindakan korektif.

Sistem ERP yang dirancang untuk industri teregulasi menyertakan prosedur backup otomatis, penyimpanan off-site, dan prosedur restorasi tertulis. Untuk data kritis seperti KKK dan parameter pengeringan, prinsipnya adalah audit trail yang mencatat perubahan dan penguncian entri setelah verifikasi. Uji restorasi berkala penting untuk memastikan backup benar-benar bisa digunakan.

Bisa, melalui integrasi dengan timbangan digital dan alat uji KKK. Data berat dan KKK dapat ditarik otomatis ke ERP, mengurangi input manual dan kesalahan. Namun integrasi peralatan bukan prasyarat untuk memulai ERP; banyak pabrik memulai dengan input operator via terminal, lalu menambah integrasi pada tahap berikutnya.

Bisa, dan itu memang tujuannya. Mitra yang baik menyertakan training intensif untuk key user dan train-the-trainer agar pengetahuan tidak bergantung pada satu orang. Dokumentasi teknis, user guide, dan akses source code (untuk sistem custom) memungkinkan tim IT internal mengambil alih secara bertahap. Penelitian menunjukkan pelatihan berkelanjutan adalah salah satu faktor pendukung utama keberhasilan implementasi ERP.

Permenperin No. 34 Tahun 2021 menetapkan persyaratan teknis SIH untuk industri crumb rubber, mencakup penggunaan air, pengelolaan limbah, dan emisi gas rumah kaca . ERP mencatat data konsumsi dan limbah per batch secara otomatis, sehingga laporan SIH dapat dihasilkan dari data operasional—bukan dikumpulkan manual menjelang audit.

Tergantung kompleksitas proses. ERP paket cocok jika proses pengolahan relatif standar dan kebutuhan utama adalah kecepatan implementasi. ERP custom unggul ketika proses memiliki keunikan yang tidak bisa dipaksa mengikuti template—misalnya formula pencampuran bokar multi-pemasok, perhitungan rendemen per batch, atau integrasi dengan sistem pelaporan SIH. Untuk pabrik dengan banyak variasi bahan baku, fleksibilitas custom sering menjadi pembeda.

Untuk modul inti (traceability dan inventory), pengujian validasi dapat diselesaikan dalam 3-5 hari kerja jika dokumentasi dan skenario uji sudah disiapkan. Modul yang lebih kompleks seperti optimasi pencampuran atau integrasi timbangan bisa memakan waktu 1-2 minggu. Yang penting bukan durasinya, melainkan cakupan: validasi harus membuktikan bahwa entri, proses, keluaran, dan keamanan sistem bekerja sesuai spesifikasi.
Diskusikan Kebutuhan Spesifik Pabrik Pengolahan Karet Anda
ERP & Karet · Vol. 01
Vendor dan konsultan pembuatan serta implementasi ERP untuk pabrik pengolahan karet di Indonesia.

Kami siap membantu mewujudkan solusi kebutuhan organisasi Anda dan siap berkomitmen hubungan jangka panjang. Mari berdiskusi bersama kami untuk menemukan solusi terbaik bagi kebutuhan Anda! Kontak no. WA: 081-216-309-410! Atau klik tombol hijau di bawah ini!

 Develop by Amanah Solution 2026 | Cassiopeia Extended
 Joomla 6 Framework!